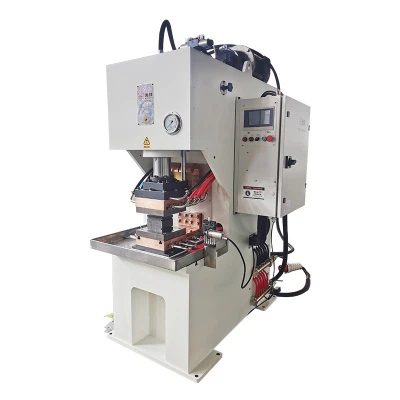
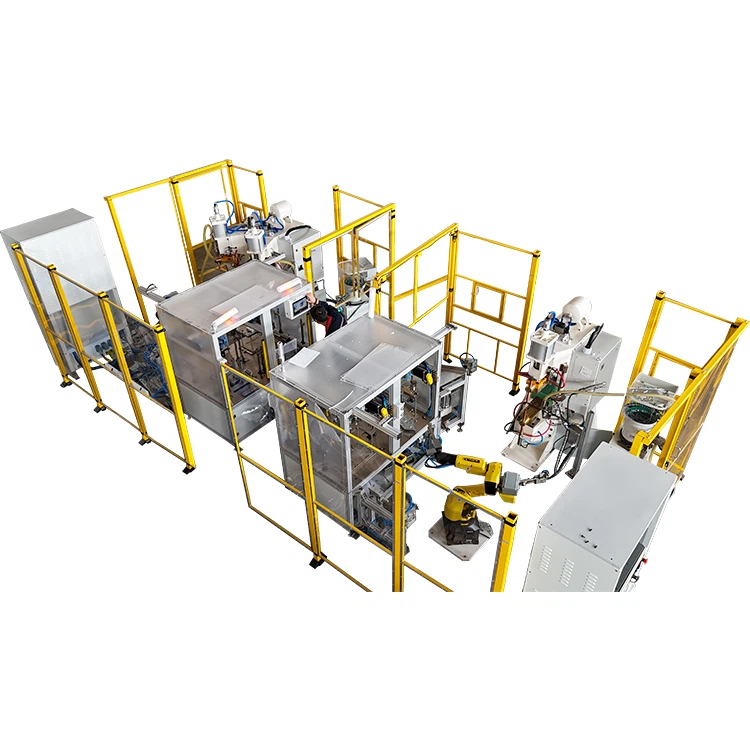
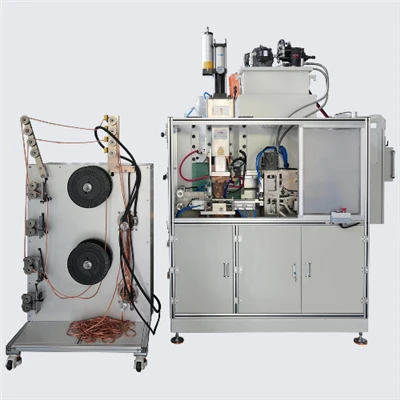
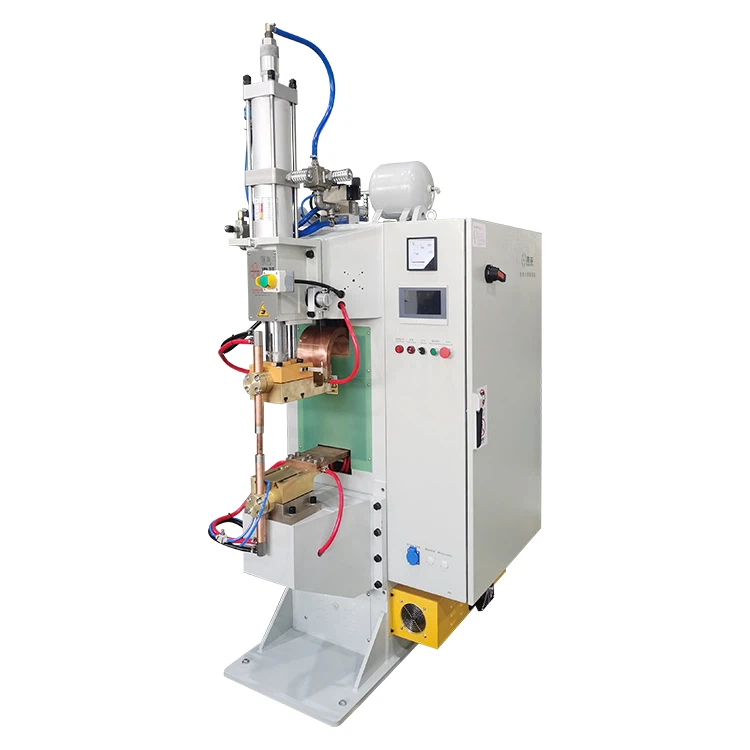
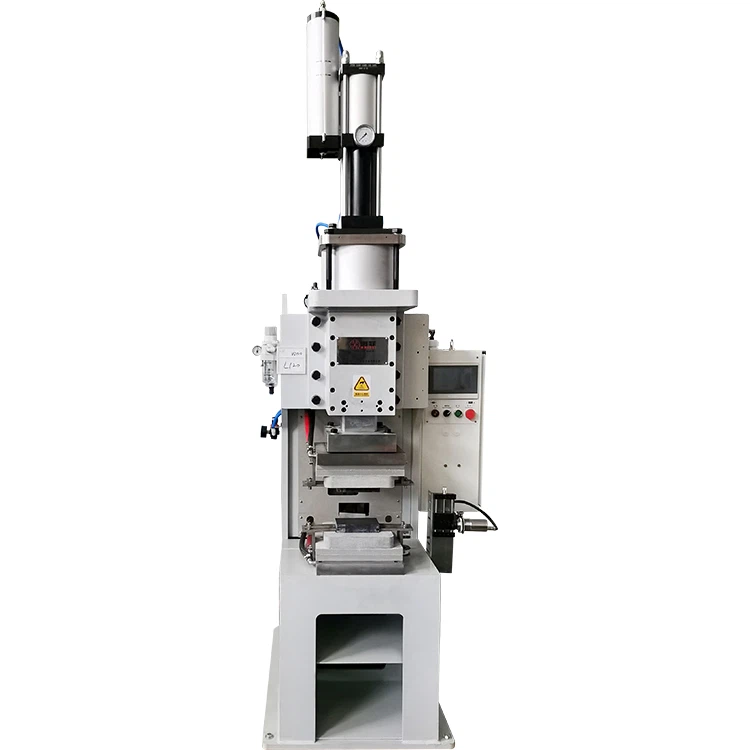
Svařování výstupkem matic je běžnou aplikací anBodový svařovací stroj MFDCa je široce používán v automobilových součástech, stavebních strojích, plechových sestavách, součástech spotřebičů a výrobě elektrických skříní. Je efektivní, opakovatelný a vhodný pro velkoobjemovou-výrobu, zvláště když je třeba přivařit matice nebo svorníky ke kovovým plechům.
Ve skutečné výrobě však mnoho továren čelí dvěma opakujícím se problémům:uvolnění svaru maticeapraskání ve sváru nebo silný rozstřik. Odpojení svaru může vést k neúspěšným testům točivého momentu, uvolněným maticím, problémům s montáží a odmítnutí součásti. Praskání nebo rozstřik může kontaminovat závity, poškodit povrch plechu, zkrátit životnost elektrody a zpomalit výrobu.
Tyto problémy nelze obvykle vyřešit pouhým zvýšením proudu nebo přidáním dalšího tlaku. Svařování výstupkem matice závisí na rovnováze mezi svařovacím proudem, svařovacím časem, silou elektrody, designem výstupku, stavem plechu, stavem elektrody, přesností upínače a chladicím výkonem.
Tato příručka vysvětluje běžné příčiny oddělení svaru a praskání při svařování výstupkem matice, jak je řešit a co by kupující měli zkontrolovat při výběruBodový svařovací stroj MFDC, odporový svařovací strojnebozakázková automatizace svařovánísystém pro projekty svařování matic.

Co je projekční svařování matic?
1.Základní princip svařování projekcí matic
Svařování výstupkem matice je druh odporového svařování. Při svařování se výstupky na matici dotýkají plechu. Při průchodu proudu kontaktní plochou vzniká v projekčních bodech odporové teplo. Působením elektrodové síly se výstupky zhroutí a vytvoří svarový spoj s plechem.
Na rozdíl od konvenčního bodového svařování, projekční svařování koncentruje teplo v navržených projekčních bodech. To usnadňuje kontrolu polohy svařování a činí proces vhodný pro matice, svorníky a další spojovací prvky.
Základem je nepřehřát celý ořech a plech. Cílem je vygenerovat dostatek tepla na výstupcích, umožnit jejich správné zborcení a vytvořit pevný spoj bez nadměrného rozstřiku nebo deformace.
2. Proč je bodový svařovací stroj MFDC vhodný pro svařování maticemi?
AnBodový svařovací stroj MFDCpoužívá středně-frekvenční měnič napájení. Ve srovnání s tradičním střídavým svařovacím zařízením obvykle poskytuje stabilnější proudový výstup, rychlejší odezvu a lepší kontrolu proudu.
Pro svařování výstupkem matice je to důležité, protože kvalita svaru je vysoce citlivá na stabilitu proudu, sílu elektrody a časování. Stabilní systém MFDC může pomoci snížit kolísání proudu a zlepšit konzistenci svaru při sériové výrobě.
U automobilových dílů, plechových součástí a elektrických sestav vyžaduje svařování výstupkem matice často stabilní pevnost svaru, čisté závity, omezený rozstřik, řízené odsazení a opakovatelné výrobní cykly. Pro tento typ výroby je vhodný bodový svařovací stroj MFDC v kombinaci se správným ovladačem, elektrodami, přípravkem, chladicím systémem a podavačem matic.
Běžné problémy s kvalitou při svařování maticemi
1. Oddělení svaru
Oddělení svaru je jedním z nejčastějších problémů při svařování maticemi. Matice se může jevit jako přivařená k plechu, ale uvolní se při tahové zkoušce, zkoušce krouticího momentu nebo konečné montáži.
To obvykle znamená, že výstupky nevytvářely silný svar nebo nebyly správně spojeny s plechem. Ve výrobě je tento problém riskantní, protože povrch může vypadat přijatelně, zatímco skutečná pevnost svaru je příliš nízká.
Pokud se neprovádí kontrola prvního-kusu nebo pravidelné odběry vzorků, slabé díly mohou přejít do dalšího procesu montáže.
2. Praskání, prasknutí nebo silný rozstřik
Praskání nebo prasknutí se obvykle projevuje jako nadměrné jiskry, rozstřikování kovu, spálené povrchy plechů, rozstřik uvnitř závitu matice nebo silné zhroucení výčnělku. V některých případech může být plech lokálně propálen nebo se může deformovat matice.
Silný rozstřik ovlivňuje více než vzhled. Může poškodit závit, snížit kvalitu sestavy, zvýšit opotřebení elektrody a svařovací proces bude časem méně stabilní.
3. Studený svar nebo slabé lepení
Studený svar znamená, že díl vykazuje značku svaru, ale vnitřní vazba není dostatečně pevná. Nemusí selhat okamžitě, ale může selhat během vibrací, utahování nebo-dlouhodobého používání.
Studené svary jsou často způsobeny nedostatečným teplem, nevhodnou silou elektrody, znečištěním povrchu, opotřebením elektrody nebo nekonzistentními výstupky matic.
4. Znečištění závitu nebo deformace matice
Pokud se do závitu matice dostane rozstřik, šroub se nemusí sestavit hladce. Pokud je doba svařování příliš dlouhá nebo síla elektrody není vhodná, může se také deformovat tělo matice.
U výrobních dílů by měla být kvalita závitu zkontrolována po svařování, zejména pokud se svařované matice používají v automobilovém průmyslu, strojírenství nebo konstrukčních sestavách.
Hlavní příčiny oddělení svaru při svařování s výstupkem matice
1. Svařovací proud je příliš nízký
Svařovací proud je hlavním zdrojem tepla při odporovém svařování. Je-li proud příliš nízký, výčnělky se nemohou řádně zahřát a zbortit a svar se nemusí vytvořit.
V tomto případě nemusí pouhé prodloužení doby svařování problém vyřešit. Proud, čas a sílu elektrody je třeba nastavit společně na základě velikosti matice, tloušťky plechu, typu materiálu a povrchové úpravy.
2. Doba svařování je příliš krátká
Je-li doba svařování příliš krátká, výběžky se mohou začít zahřívat, ale zastavit se dříve, než se vytvoří stabilní spojení. To často způsobuje slabé spojení nebo oddělení svaru.
Tento problém se pravděpodobněji objeví při svařování silnějších plechů, větších matic nebo potažených materiálů, jako je pozinkovaná ocel.
Doba svařování by se však neměla slepě prodlužovat. Příliš dlouhá doba svařování může způsobit přehřátí, rozstřik, deformaci matice nebo poškození plechu.
3. Síla elektrody je příliš vysoká nebo příliš nízká
Síla elektrody má přímý vliv na kvalitu projekčního svařování. Pokud je síla příliš nízká, kontaktní odpor se stává nestabilním a může dojít k místnímu přehřátí, které způsobí rozstřik nebo prasknutí. Pokud je síla příliš velká, hustota proudu může klesnout, tvorba tepla se může snížit a svarový nuget se může příliš zmenšit.
To znamená, že projekční svařování není proces, kde „větší tlak je vždy lepší“. Správná síla by měla umožnit výstupkům matice stabilní kontakt, správné zahřívání a kolaps za kontrolovaných podmínek.
4. Velikost nebo tvar matice je nekonzistentní
Výstupky na matici jsou klíčovými body, kde se koncentruje teplo. Pokud jsou výstupky příliš malé, chybí, jsou nerovnoměrné, poškozené nebo nekonzistentní ve výšce, distribuce tepla se stává nestabilní.
V tomto případě nemusí být oddělení svaru způsobeno pouze svařovacím strojem. Může pocházet z nestabilní kvality ořechů.
Před hromadnou výrobou je třeba zkontrolovat výšku, počet, tvar a konzistenci matice.
5. Olej, oxid nebo povlak ovlivňuje kontaktní povrch
Olej, rez, oxidové vrstvy, lisovací mazivo, silné povlaky nebo nestabilní galvanizované vrstvy mohou ovlivnit kontaktní odpor a přenos tepla.
Pokud se stav povrchu od šarže od šarže mění, stejné parametry svařování mohou vést k odlišným výsledkům. To je důvod, proč je čištění materiálu, vstupní kontrola a kontrola stavu povrchu při svařování maticemi důležité.
6. Špatné umístění přípravku nebo vychýlení matice
Pokud matice není vystředěná, vodicí kolík je opotřebovaný, poloha otvoru v plechu je nepřesná nebo přípravek neupíná díl správně, výstupky se nemusí dotýkat plechu rovnoměrně.
V důsledku toho se některé výstupky mohou dobře svařovat, zatímco jiné se nedaří spojit. To může vést k oddělení svaru, špatným výsledkům točivého momentu nebo nestabilní pevnosti svaru.
U automatizovaného svařování projekcí matic by měly být pravidelně kontrolovány polohovací kolík, systém podávání matic, referenční upínací přípravek a detekční senzory.
Hlavní příčiny praskání, prasknutí a rozstřiku
1. Svařovací proud je příliš vysoký
Nadměrný svařovací proud je častou příčinou prasknutí a silného rozstřiku. Výstupky se zahřívají příliš rychle a roztavený kov může být vytlačen dříve, než se spoj stabilizuje.
Pokud je svařovací jiskra příliš velká, zvuk je ostrý, plech je spálený nebo je závit matice znečištěný rozstřikem, je třeba nejprve zkontrolovat aktuální nastavení.
2. Doba stlačení je příliš krátká
Doba zmáčknutí je doba mezi kontaktem elektrody a průtokem proudu. Pokud proud začne před úplným upnutím matice a plechu, je stav kontaktu nestabilní a může dojít k místnímu přehřátí.
To často vede k prasknutí, zvláště když plech není plochý, přípravek se pomalu zavírá nebo pneumatický systém není stabilní.
3. Špatné sledování-během kolapsu projekce
Během svařování výstupků matic se výstupky při zahřívání zhroutí. Svařovací hlava musí během tohoto kolapsu udržovat tlak. Pokud má stroj špatnou odezvu-, může být roztavený kov vytlačen z oblasti spoje a způsobit rozstřik.
To je jeden z důvodů, proč mohou starší stroje nebo pomalé pneumatické systémy vytvářet nestabilní svary během svařování maticemi.
4. Špatné chlazení způsobuje přehřátí elektrody
Při nepřetržité výrobě se teplota elektrody zvyšuje, pokud je chladicí systém slabý, zablokovaný nebo nestabilní. Jakmile se elektroda příliš zahřeje, změní se stav kontaktu, zvýší se opotřebení elektrody a kvalita svaru bude méně konzistentní.
Chlazení není jen pomocná funkce. Je klíčovou součástí stabilního provozu bodového svařovacího stroje MFDC.
5. Opotřebení elektrody nebo nerovný povrch elektrody
Opotřebený, špinavý nebo nerovný povrch elektrody mění rozložení proudu a rozložení tlaku. Pokud stejné svařovací parametry fungovaly na začátku dobře, ale rozstřik se po určité době výroby zvyšuje, je třeba před změnou svařovacích parametrů zkontrolovat stav elektrody a chladicí systém.
Jak vyřešit oddělení svaru při svařování projekcí matic?
1.Vybudujte stabilní okno pro proud, čas a sílu
Odtržení svaru by nemělo být řešeno změnou pouze jednoho parametru. Lepší metodou je zaznamenat stávající svařovací proud, svařovací čas, sílu elektrody, dobu zmáčknutí, dobu výdrže a stav elektrody a poté proces krok za krokem upravit.
V mnoha aplikacích svařování projekcí matice se často používá přístup "vyšší proud, kratší čas a stabilní síla", ale přesné nastavení musí záviset na velikosti matice, tloušťce plechu, povlaku a schopnostech stroje.
U pozinkované oceli lze zvážit proces svařování s dvojitým-pulsem. První impuls pomáhá připravit stav kontaktu a druhý impuls tvoří hlavní svar.
2. Zkontrolujte kvalitu projekce matice a přizpůsobení listu-nahoru
Pokud odpojování svaru pokračuje i po nastavení parametrů, měla by se zkontrolovat samotná matice. Podívejte se, zda jsou projekce úplné, zda je výška konzistentní a zda nedošlo k poškození, oxidaci nebo rozměrovým odchylkám.
Je třeba také zkontrolovat otvor v plechu, rovinnost a stav kontaktu. Pokud je mezi maticí a plechem mezera, bude obtížné udržet stabilitu svařování.
3. Odstraňte olej, oxid a povrchovou kontaminaci
Před svařováním by matice a plech měly být zbaveny zjevného oleje, rzi, oxidových vrstev a cizího materiálu. U galvanizované oceli nebo oceli s povlakem by měl být stav povlaku kompatibilní s vybraným procesem svařování.
Pokud kontaminace pochází z lisovacího oleje nebo oleje na ochranu proti korozi, před svařováním by mělo být provedeno čištění nebo kontrola procesu.
4. Oblečte nebo vyměňte opotřebované elektrody
Opotřebení elektrody mění rozložení tlaku a proudu. Místo čekání, dokud nedojde k selhání svaru, by se měl používat pravidelný plán ovazování elektrod.
U svařování výstupkem matice je třeba společně zkontrolovat čelo elektrody, vodicí kolík, chladicí kanál a vyrovnání elektrody.
5.Zlepšete umístění a upínání přípravku
Pokud se matice posune, plech se pohybuje nebo je přípravek nestabilní, výstupky se nezatěžují rovnoměrně. Vodicí kolík by měl být zkontrolován, zda není opotřebený, přípravek by měl být utažen a součást by měla být umístěna pokaždé ve stejné poloze.
Pro vyšší{0}}sériovou výrobu lze přidat kontrolu-chyb, jako je detekce přítomnosti matice, detekce orientace, detekce polohy otvoru a kontrola závitu po-svaření.
Jak vyřešit praskání, prasknutí a rozstřikování?
1. Snižte nadměrný proud bez vytvoření studeného svaru
Pokud svařovací proces produkuje velké jiskry, ostrý hluk, silný rozstřik nebo znečištění nití, může být proud příliš vysoký. Proud lze mírně snížit při úpravě doby svařování a síly elektrody, aby byla zachována pevnost svaru.
Nesnižujte proud příliš, protože nedostatečné teplo může způsobit studené svary nebo oddělení svaru.
2. Zvyšte dobu zmáčknutí před aktuálním průtokem
Při častých problémech s rozstřikem může prodloužení doby stlačení pomoci zajistit, aby matice, výstupky a plech byly plně upnuty před spuštěním proudu.
To je zvláště užitečné, když je plech nerovný, přípravek se pomalu zavírá nebo je pneumatická odezva nestabilní.
3. Zkontrolujte sílu elektrody a{1}}sledujte odezvu
Pokud je síla elektrody příliš nízká, může se příliš zvýšit přechodový odpor, což způsobí místní přehřátí a rozstřik. Zkontrolujte tlak vzduchu, pohyb válce, odezvu svařovací hlavy, vodicí lišty a tlakové senzory.
U projektů s přísnějšími požadavky na kvalitu může servoregulace tlaku zajistit lepší odezvu a stabilitu procesu.
4. Zkontrolujte průtok chladicí vody a teplotu elektrody
Problémy s chlazením se často objevují poté, co stroj nějakou dobu běžel. Zkontrolujte průtok vody, tlak vody, teplotu vody, zablokované kanály a vnitřní chlazení elektrody.
Špatné chlazení může vést k rychlejšímu opotřebení elektrody, většímu rozstřiku, hlubšímu promáčknutí a nekonzistentní síle svaru.
5. Snižte mezery mezi maticí a plechem
Velké mezery způsobují nestabilní kontakt. Proud se může soustředit pouze na jeden nebo dva výstupky, což má za následek prasknutí nebo nerovnoměrné spojení.
Přípravek by měl matici a plech pevně držet pohromadě. Vodicí kolík by měl také přesně vést matici a udržovat ji vystředěnou s otvorem v plechu.
Praktický proces odstraňování problémů na výrobních linkách
Krok 1: Pozorujte vadu svařování
Pokud je problém oddělení svaru, zkontrolujte, zda není dostatečné teplo, tlak není vhodný nebo výstupky netvoří správný svar. Pokud problém praskne nebo se rozstříkne, zkontrolujte, zda není proud příliš vysoký, tlak příliš nízký, doba zmáčknutí příliš krátká nebo zda není chlazení abnormální.
Užitečná pozorování zahrnují velikost jiskry, zvuk svařování, znečištění závitu, barvu svaru, hloubku vtisku, polohu matice a deformaci plechu.
Krok 2: Zkontrolujte materiál matice a plechu
Potvrďte velikost matice, výšku výstupku, číslo výstupku, tloušťku plechu, povlak a čistotu povrchu. Mnoho problémů se svařováním, které se zdají být spojeny se strojem-, je ve skutečnosti způsobeno změnami materiálu nebo povrchovou kontaminací.
Krok 3: Zkontrolujte elektrody, příslušenství a chlazení
Zkontrolujte čelo elektrody, vodicí kolík, těsnost přípravku a chladicí vodu. Pokud se problém po určité době výroby zhorší, je třeba nejprve zkontrolovat opotřebení elektrody a chladicí výkon.
Krok 4: Pečlivě upravte parametry svařování
Po potvrzení, že materiál, elektrody, přípravky a chlazení jsou přijatelné, upravte proud, čas, sílu, dobu zmáčknutí a dobu výdrže.
Je lepší nastavit jednu hlavní proměnnou najednou a zaznamenat výsledek. Změna několika parametrů najednou ztěžuje identifikaci skutečné příčiny.
Krok 5: Potvrďte výsledky testováním, nikoli pouze vzhled
Svařování výstupků matice by nemělo být posuzováno pouze podle vzhledu. K potvrzení kvality svaru by měly být použity zkoušky točivého momentu, zkoušky tahem, zkoušky odlupováním, destruktivní zkoušky a kontrola závitů.
U automobilových součástek a kritických sestav by mělo být součástí výrobního procesu schválení prvního-kusu a pravidelné vzorkování.
Co zkontrolovat při výběru bodového svařovacího stroje MFDC
1. Stabilní výkon
Pro svařování projekcí matic je nezbytný stabilní výstupní proud. Stroj by měl podporovat konstantní-kontrolu proudu a snižovat vliv kolísání napájení, kolísání materiálu a změn stavu kontaktů.
Při nákupu abodový svařovací stroj, nehleďte pouze na jmenovitý výkon. Zkontrolujte také odezvu regulátoru, rozsah parametrů, schopnost záznamu dat a funkce alarmů.
2. Spolehlivé ovládání síly
Svařování výstupkem matice je vysoce citlivé na sílu elektrody. Stroj by měl poskytovat stabilní tlak a dobré sledování-během kolapsu projekce.
U náročných výrobních linek lze uvažovat o regulaci tlaku servomotoru pro zlepšení konzistence prostřednictvím monitorování tlaku, posunu nebo procesní křivky.
3. Správná elektroda a lokalizační struktura
Systém svařování projekcí matic potřebuje vhodné horní elektrody, spodní elektrody, vodicí kolíky a design izolace. Vodicí kolík musí umístit matici přesně, aniž by způsoboval únik proudu, nadměrné opotřebení nebo nesouosost.
Pro různé velikosti matic by mělo být možné snadno vyměnit nebo upravit elektrodu a polohovací strukturu.
4. Chladicí kapacita pro kontinuální výrobu
Při kontinuálním svařování musí být chlazení dostatečně silné, aby udrželo elektrody, transformátory a vodivé součásti na stabilní teplotě.
Pokud je chladicí kapacita nedostatečná, stroj může na začátku dobře svařovat, ale po nepřetržitém provozu se stane nestabilním.
5. Dvojité-pulsní a více{2}}kontrolní{2}}fázové řízení parametrů
U galvanizované oceli, materiálů s povlakem nebo dílů s přísnějšími požadavky na kontrolu rozstřiku může být užitečné dvou-pulzní nebo více{1}}stupňové řízení svařování.
Impuls předehřívání může zlepšit podmínky kontaktu, zatímco hlavní impuls svařování tvoří spoj. Kupující by si měli ověřit, zda ovladač podporuje vícestupňový proud, dobu zmáčknutí, dobu výdrže, uložení receptury a rychlé přepínání parametrů.
6. Kompatibilita automatizace
Pro velko{0}}objemovou výrobu může svařovací systém vyžadovat automatické podávání matic, polohování součástí, detekci přítomnosti matic, kontrolu po-svaření, robotickou manipulaci nebo sledování dat MES.
Sortiment produktů Haifei zahrnuje odporový svařovací stroj, bodový svařovací stroj, automatizaci svařování, zakázkové stroje, svařovací příslušenství, ovladač, dopravník matic, chladič vody, transformátor a další související systémy, které jsou relevantní pro automatizované svařování projekcí matic a výrobu odporového svařování.
Jaké testy by měly být provedeny před hromadnou výrobou?
1.První-test svařování kusů
Před sériovou výrobou by měl být první díl zkontrolován na vzhled svaru, polohu matice, stav závitu a základní pevnost svaru. Výroba by měla pokračovat až po potvrzení výsledku prvního-kusu.
2. Testování tahem nebo kroutícím momentem
Svařování výstupků matice obvykle vyžaduje ověření pevnosti. Testování tahem nebo testování krouticího momentu by mělo být prováděno podle požadavků zákazníka na montáž nebo interní normy kvality.
3. Destruktivní testování
Během zavedení nového produktu nebo změn parametrů může destruktivní testování ukázat, zda výstupky vytvořily účinné spojení s plechem. Pokud zlomená část vykazuje malé spojení v oblasti projekce, proces stále představuje riziko studeného svařování.
4. Průběžný test stability svařování
Neschvalujte stroj pouze na základě jednoho nebo dvou vzorků. Pro kontrolu, zda první kusy a pozdější kusy zůstávají konzistentní, se doporučuje provést test malé šarže.
Během tohoto testu se zaměřte na teplotu elektrody, úroveň rozstřiku, změnu vtisku, kvalitu závitu a změnu síly svaru.
Jaké informace byste měli poskytnout, než požádáte o cenovou nabídku?
1. Podrobnosti o matici a plechu
Uveďte velikost matice, číslo výstupku, tvar výstupku, materiál plechu, tloušťku plechu, povrchovou úpravu a zda je díl pozinkovaný nebo potažený. Důrazně doporučujeme kresby a skutečné vzorky.
2. Pozice svařování a požadavky na montáž
Uveďte polohu svaru, velikost otvoru, požadavek na vystředění, požadavek na ochranu závitu a přijatelné prohlubně nebo povrchové značky. Tyto detaily ovlivňují elektrodu, vodicí kolík a design přípravku.
3. Požadavky na testování kvality
Pokud existují požadavky na tažnou sílu, točivý moment, odlupování, destruktivní test, vzhled nebo kontrolu závitu, sdělte je ve fázi nabídky. To pomáhá dodavateli navrhnout stroj a proces na základě skutečného cíle kvality.
4. Výrobní kapacita a potřeby automatizace
Sdělte dodavateli cílový výkon za hodinu nebo za den, zda má díl více verzí, zda je nakládání ruční nebo automatické a zda je potřeba podávání ořechů, robotická manipulace, kontrola vidění nebo sledování dat MES.
Jak Haifei podporuje projekty svařování projekcí matic?
1. MFDC bodové svařování a řešení automatizovaného projekčního svařování
Haifei poskytuje řešení odporového svařování a automatizovaného svařování pro moderní výrobu, včetně strojů pro difúzní svařování, bodových svařovacích strojů, strojů pro švové svařování a automatizovaných svařovacích zařízení používaných v nových energetických, energetických zařízeních a automobilové výrobě.
Pro svařování projekcí matic může Haifei vyhodnotit velikost matice, tloušťku plechu, stav povrchu, polohu svaru a cíl výroby a poté doporučit vhodný bodový svařovací stroj MFDC, svařovací stroj s projekcí matic nebo přizpůsobené svařovací pracoviště.
2. Svařování vzorků a validace procesu
Před objednáním zařízení mohou zákazníci poskytnout matice, plechové díly, výkresy a požadavky na testování pro svařování vzorků. To pomáhá ověřit pevnost svaru, úroveň rozstřiku, stav závitu, hloubku vtisku a výrobní cyklus před schválením konečné konfigurace stroje.
3. Podpora elektrod, přípravků, chlazení a automatizace
Kvalita svařování výstupků matice závisí nejen na svařovacím stroji, ale také na elektrodách, polohovacích kolících, upínacích přípravcích, chladicí vodě, podavačích matic a integraci výrobní linky.
Haifei může poskytnout praktické návrhy pro strukturu elektrody, umístění přípravku, návrh chlazení a integraci automatizace na základě skutečného obrobku.
FAQ
Otázka: Jaká je nejčastější příčina oddělení svaru při svařování výstupkem matice?
Odpověď: Mezi běžné příčiny patří nízký svařovací proud, nevhodná síla elektrody, krátká doba svařování, špatná kvalita výstupku matice, povrchový olej nebo oxid a nepřesné umístění přípravku. Před úpravou parametrů zkontrolujte materiál, elektrody a nástroje.
Otázka: Je prasknutí svaru vždy způsobeno nadměrným proudem?
Odpověď: Nadměrný proud je běžnou příčinou, ale není jedinou. Nízký tlak, krátká doba zmáčknutí, špatné sledování svařovací hlavy-, mezery mezi součástmi a špatné chlazení mohou také způsobit prasknutí a rozstřik.
Otázka: Proč galvanizovaná ocel vytváří větší rozstřik během svařování matice?
Odpověď: Zinkový povlak ovlivňuje kontaktní odpor a distribuci tepla. Při zahřátí může povlak také zvýšit rozstřik. Stabilní kontrola síly, správné elektrody a parametry svařování s dvojitým-pulsem mohou pomoci zlepšit výsledek.
Otázka: Je bodový svařovací stroj MFDC vhodný pro svařování maticemi?
A: Ano. Bodový svařovací stroj MFDC poskytuje stabilní proudový výstup a je vhodný pro projekční svařování matic, projekční svařování a dávkové svařování kovových dílů. Výkon stroje, ovládání síly, konstrukce elektrody a upínač musí odpovídat skutečnému dílu.
Otázka: Jak mohu zkontrolovat, zda je svar matice přijatelný?
A: Nespoléhejte se pouze na vzhled. Použijte testování točivého momentu, testování tahem, destruktivní testování, kontrolu závitů a průběžné testy svařování, zejména pro automobilové díly a konstrukční součásti.
Otázka: Měl bych před zakoupením svařovacího stroje s projekcí matic požádat o svařování vzorků?
A: Ano. Poskytněte to pravé ořechové, plechové díly, výkresy a zkušební normy. Svařování vzorku pomáhá ověřit pevnost svaru, rozstřik, vtlačení, stav závitu a dobu cyklu před objednáním stroje.
Závěr
Oddělování svaru, praskání a rozstřikování při svařování maticemi obvykle nejsou způsobeny jedním jediným faktorem. Odtržení často souvisí s nedostatečným teplem, nevhodnou silou, nestabilní kvalitou projekce, znečištěním povrchu nebo špatným umístěním přípravku. Prasknutí a rozstřik často souvisí s nadměrným proudem, nízkou silou, krátkou dobou zmáčknutí, špatným chlazením, špatným sledováním-nebo mezerami mezi díly.
Pro kupující, kteří si vybírají stroj pro bodové svařování, není klíčový pouze výkon stroje. Stroj musí odpovídat velikosti matice, tloušťce plechu, povrchové úpravě, standardu kvality a výrobnímu cyklu.
Vhodný bodový svařovací stroj MFDC pro svařování projekcí matic by měl poskytovat stabilní proudový výstup, spolehlivou regulaci síly, správný design elektrody a umístění, dostatečné chlazení a ověřené výsledky svařování vzorků.
Pokud máte co do činění s oddělením svaru matice, rozstřikem, prasknutím, znečištěním závitu nebo nestabilní pevností svaru, můžete společnosti Haifei zaslat svou velikost matice, tloušťku plechu, povrch materiálu, výkresy, výrobní kapacitu a požadavky na testování. Haifei může pomoci vyhodnotit vhodný stroj pro bodové svařování, systém svařování projekcí matic nebo vlastní pracovní stanici pro automatizaci svařování pro vaše výrobní potřeby.
 O autorovi
Kathy|Prodejce Haifei Welding Solutions Engineering
Kathy se zaměřuje na odporové svařovací stroje, zařízení pro difúzní svařování, řešení pro svařování přípojnic a přizpůsobené systémy automatizace svařování. Spolupracuje se zákazníky v oblasti nové energetiky, automobilových součástek, elektrických přípojnic, nízkonapěťových{1}}elektrik, výroby hardwaru a přesného spojování kovů.
Díky praktickým zkušenostem s komunikací se zákazníky, koordinací svařování vzorků, výběrem zařízení a analýzou požadavků projektu sdílí Kathy{0}}postřehy zaměřené na aplikace, které kupujícím pomohou lépe porozumět výběru svařovacího procesu, konfiguraci strojů a zakázkovým automatizačním řešením pro průmyslovou výrobu.