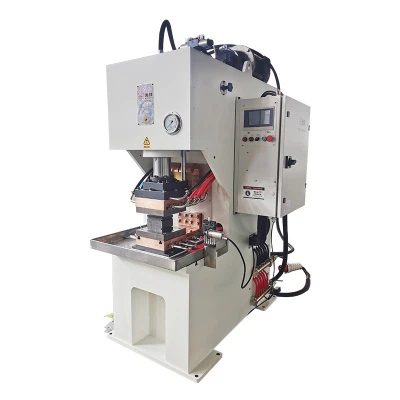
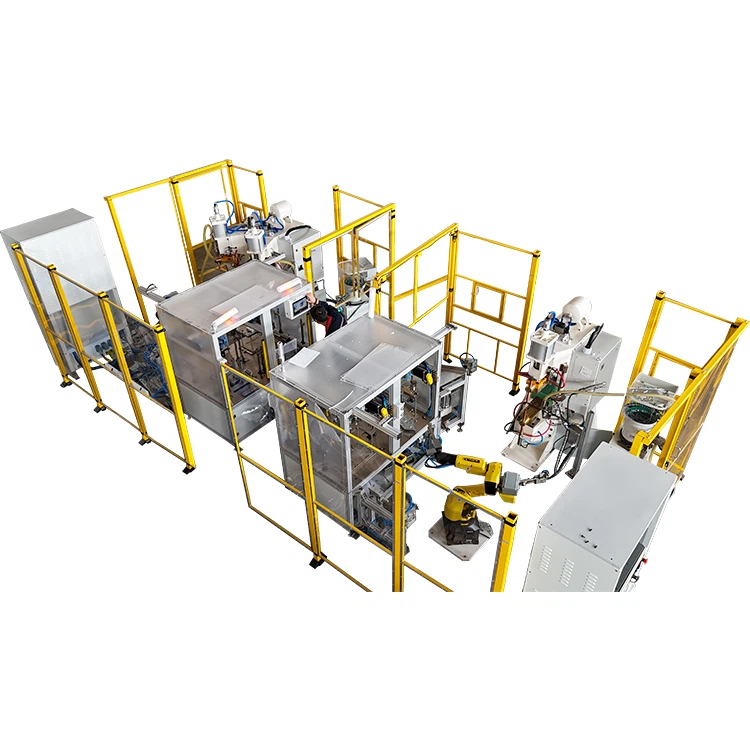
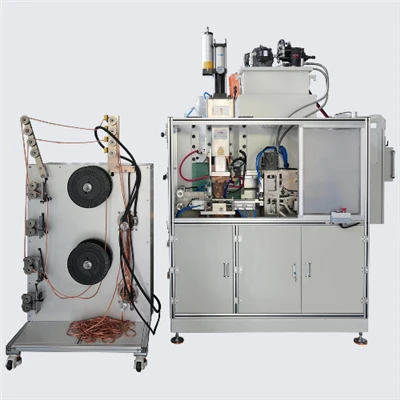
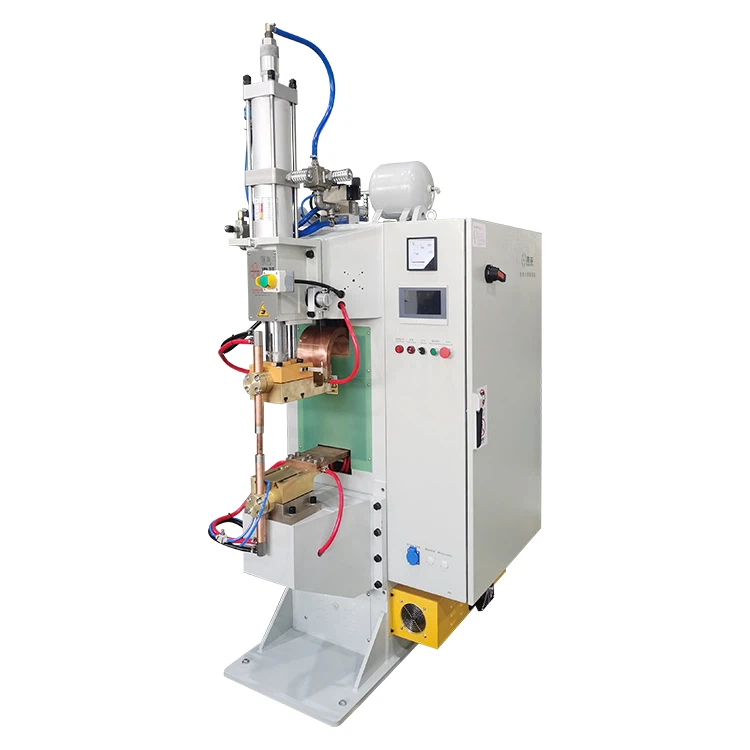
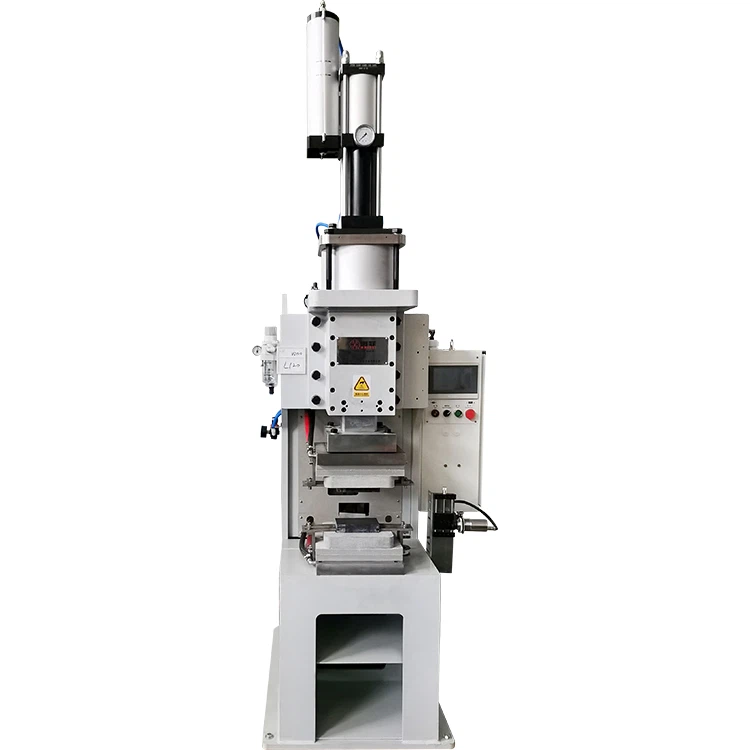
Ultrazvukové svářečky kovů pro kabelové svazky a terminály
HAIFEI vyrábíultrazvukové svařovací strojepro spojování měděných drátů, hliníkových drátů, kabelových koncovek a dalších vodivých součástí. Naše vybavení zahrnuje-spojování drátů-spojování drátů-k-koncovému svařování, bodové svařování kovů a těsnění konců drátů nebo trubek.
Na rozdíl od tavného svařování vytváří ultrazvukové svařování kovů spoj prostřednictvím vysokofrekvenčních{0}}mechanických vibrací a řízeného upínacího tlaku. Základní materiály není třeba úplně roztavit, což pomáhá omezit oblast zasaženou teplem-a zamezuje použití pájky, tavidla nebo dalšího přídavného kovu.
Vhodný stroj se vybírá podle struktury spoje, materiálu vodiče, celkové plochy průřezu-, konstrukce svorek, požadované pevnosti svaru a výrobního cyklu. Standardní vybavení lze dodat pro nezávislý provoz, zatímco podávání, polohování, ukládání svařovacích dat a automatické vykládání lze integrovat pro výrobu svazků většího-objemu.
Zašlete nám své výkresy vodičů a svorek, informace o materiálu a vzorové díly. Naši inženýři mohou vyhodnotit spoj, zajistit svařování vzorků a doporučit konfiguraci výkonu stroje, nástrojů a automatizace.
Vyžádejte si hodnocení svařování
-
![Ultrazvukový stroj na těsnění drátu]() Ultrazvukový stroj na těsnění drátuUltrazvukový stroj na uzavírání drátů HF-WX-FW je navržen pro těsnění a tvarování měděných drátů a konců trubek pomocí technologie vysokofrekvenčních ultrazvukových vibrací. Díky ultrazvukovému...Zobrazit více
-
![Ultrazvukový bodový svařovací stroj]() Ultrazvukový bodový svařovací strojHaifei HF-WX-20XC-2 je vysoce-výkonný ultrazvukový bodový svařovací stroj speciálně navržený pro velké{11}}svazky vodičů. Využívá vysokofrekvenční vibrační technologii 20 kHz{12}}s robustním...Zobrazit více
-
![Ultrazvuková svářečka]() Ultrazvuková svářečkaUltrazvukový svařovací stroj Haifei poskytuje přesné, vysoce{0}}pevné spoje pro měď, hliník a další vodivé součásti. Jeho pevné-svařování zajišťuje minimální poškození teplem a konzistentní...Zobrazit více
-
![Ultrazvuková bodová svářečka]() Ultrazvuková bodová svářečkaNaše ultrazvuková bodová svářečka využívá vysokofrekvenční{0}}mechanické vibrace k vytváření okamžitých studených svarů mezi podobnými nebo odlišnými kovy. Tato inovativní technologie poskytuje...Zobrazit více
-
![Ultrazvuková svářečka svorek]() Ultrazvuková svářečka svorekUltrazvuková svářečka kabelových svazků Terminal Welder je nejnovější systém navržený pro vysokorychlostní a spolehlivé spojování elektrických svorek v automobilovém, leteckém a kosmickém průmyslu...Zobrazit více
-
![Ultrazvukový svářeč sestřihu kabelového svazku]() Ultrazvukový svářeč sestřihu kabelového svazkuSlibák sestřihu ultrazvukového kabelového svazku je špičkový systém navržený pro vysoce relibilizaci, lepení vodičů bez oxidu v automobilovém průmyslu, leteckém prostoru a výrobě zařízení .}.}Zobrazit více


Ultrazvukové svařovací stroje na kov ve zkratce
Projektová otázka |
Schopnost HAIFEI |
|---|---|
| Jaké materiály lze hodnotit? | Holá měď, pocínovaná měď, hliník a vybrané různé vodivé materiály |
| Jaké společné struktury jsou podporovány? | Drát-k-drátu, drát{2}}k-konci, kov{4}}k-kovu bodové spoje a těsnění konce drátu nebo trubky |
| Jaké informace určují výběr stroje? | Materiál, celkový průřez vodiče-, geometrie spoje, oblast svaru, požadavek na pevnost a doba cyklu |
| Je nutná pájka nebo tavidlo? | Ne. Ultrazvukové svařování kovů běžně spojuje materiály bez pájky, tavidla nebo přídavného kovu |
| Lze sledovat kvalitu svaru? | Svařovací energii, čas, amplitudu, tlak, posuv a další procesní data lze monitorovat v závislosti na konfiguraci stroje |
| Může jeden stroj zpracovávat různé produkty? | Vybrané rodiny produktů lze ovládat pomocí vyměnitelných nástrojů a uložených svařovacích receptur |
| Lze zařízení automatizovat? | Lze integrovat automatické podávání, polohování, svařování, kontrolu, vykládání a záznam dat |
| Je k dispozici svařování vzorků? | Ano. Před dokončením konfigurace stroje a nástrojů se doporučuje otestovat vzorky |
Jak funguje ultrazvukové svařování kovů?
Ultrazvukové svařování kovů je proces spojování-v pevném stavu. Obrobky jsou drženy mezi sonotrodou a kovadlinou, zatímco jsou aplikovány vysokofrekvenční mechanické vibrace pod řízeným upínacím tlakem.
Kombinované vibrace a tlak vytvářejí lokalizovaný pohyb na rozhraní a plastickou deformaci. To pomáhá narušit povrchové filmy a přivádí čisté kovové povrchy do těsného kontaktu, což umožňuje vytvoření metalurgického spojení bez úplného roztavení základních materiálů.
Kompletní svařovací cyklus obvykle zahrnuje:
- Odizolované dráty nebo kovové součásti jsou umístěny v nástrojích.
- Stroj aplikuje přednastavený upínací tlak.
- Ultrazvukový generátor dodává elektrickou energii do měniče.
- Převodník a booster přenášejí mechanické vibrace na sonotrodu.
- Sonotroda působí vibracemi na svařovací rozhraní.
- Materiály se zpevní a vytvoří spoj.
- Systém dokončí zadržovací fázi a uvolní obrobek.
- Svařovací data se vyhodnocují podle konfigurovaných procesních limitů.
Konečný spoj závisí na interakci mezi amplitudou, tlakem, energií svařování, časem, stavem nástroje a konzistencí obrobku. Tyto parametry musí být vyvinuty testováním spíše než vybrány pouze z velikosti drátu.
Porovnejte typy ultrazvukových svařovacích strojů na kov
Typ stroje |
Struktura kloubu |
Typický obrobek |
Hlavní základ výběru |
|---|---|---|---|
| Ultrazvukový stroj na spojování drátů | Drát-na-drát | Měděné nebo hliníkové svazky drátů | Celkový průřez vodiče-, uspořádání svazků a rozměry spojů |
| Ultrazvuková koncová svářečka | Připojte-k-terminálu | Kabel, oko, svorka nebo elektrický kontakt | Oblast kabelu, materiál svorek, pokovení a oblast svaru |
| Ultrazvuková bodová svářečka kovů | Kov-na-kov | Fólie, deska, svorka nebo vodivá součást | Stoh materiálu, plocha spoje a požadovaná pevnost |
| Stroj na uzavírání konců drátů nebo trubek | Koncové těsnění a tvarování | Svazek měděného drátu, opletený vodič nebo trubka | Průměr, tloušťka stěny a hotový profil |
| Automatický systém ultrazvukového svařování | Integrovaný výrobní proces | Velkoobjemové sestavy vodičů a svorek | Doba cyklu, podávání, kontrola, sledovatelnost a změna modelu |
Specifický výkon, frekvence a svařovací rozsahy by měly být potvrzeny na příslušné stránce produktu nebo prostřednictvím vyhodnocení vzorku.
Materiály, které lze hodnotit
Holý měděný drát
Holá měď se široce používá v automobilových svazcích, elektrických zařízeních a kabelech baterií. Ultrazvukové svařování může konsolidovat více pramenů do kompaktního spoje bez přidání pájky. Při nastavování parametrů svařování je třeba vzít v úvahu průřez vodiče, strukturu pramene a čistotu povrchu.
01
Pocínovaný měděný drát
Pocínovaný měděný drát lze hodnotit pro ultrazvukové spojování drátu a svařování koncovek. Cínový povlak však mění tření a tok materiálu na rozhraní spoje. Tloušťka povlaku, podmínky skladování a kontaminace povrchu mohou ovlivnit procesní okno, proto se doporučuje testování vzorků.
02
Hliníkový drát
Hliníkové vodiče vyžadují jiné nástroje a parametry svařování než měď kvůli jejich materiálovým vlastnostem a povrchové oxidové vrstvě. Konfigurace stroje by měla být zvolena podle oblasti vodiče, struktury pramene a požadavků na spoj.
03
Propojení mědi-k{1}}hliníku
Vybrané měděné-a{1}}hliníkové spoje lze hodnotit pomocí ultrazvukového svařování kovů. Proveditelnost závisí na struktuře spoje, tloušťce materiálu, kontaktní ploše a požadavcích na servis. Riziko galvanické koroze a provozní prostředí by měl vzít v úvahu také výrobce konečné montáže.
04
Měděné koncovky a vodivé části
Měděné koncovky, oka, kontakty a vodivé desky lze připojit ke kompatibilním vodičům, kde spoj poskytuje dostatečný přístup a podporu pro nástroje. Před výběrem svařovacího systému by měl být zkontrolován výkres terminálu a skutečné vzorky.
05
Typické aplikace
Automobilové kabelové svazky
Ultrazvukové svářečky drátu se používají k výrobě kompaktních drátových spojů v elektroinstalačních systémech vozidel. Typické produkty zahrnují zemnící vodiče, kabelové svazky senzorů, svazky osvětlení, elektrické rozvody a elektrické ovládací spoje.
Vysokonapěťové kabely pro elektromobily-
Sestavy kabelů pro elektromobily mohou vyžadovat větší průřezy vodičů-, spoje s nízkým{1}}odporem a přísnou sledovatelnost procesu. Aplikace mohou zahrnovat svařování kabelů-do-svorek, připojení kabelů baterie a vysokoproudé vodivé sestavy.
Připojení baterie a úložiště energie
Ultrazvukové svařování kovů lze hodnotit u vybraných kabelů akumulátorů, svorek, vodivých fólií a elektrických spojů. Protože projekty baterií používají různé kombinace materiálů a struktury spojů, je před potvrzením procesu nutné testování vzorků.
Nízkonapěťová elektrická zařízení
Stroje na svařování drátů a svorek lze použít pro jističe, stykače, ovládací skříně, součásti rozvaděčů a další -proudové sestavy. Tyto výrobky často vyžadují nízký odpor spoje a řízenou deformaci koncovky.
Elektrické motory a připojení cívek
Ultrazvukové svařování lze hodnotit pro vybrané vodiče motoru, připojení cívek a vodivé svorky. Spoj musí být navržen tak, aby nástroje mohly mít přístup k oblasti svařování a podpírat ji, aniž by došlo k poškození blízké izolace nebo součástí.
Těsnění konců měděných drátů a trubek
Svazky drátů, opletené vodiče a vybrané měděné trubky mohou být na konci utěsněny nebo tvarovány pro pozdější montáž. Požadované hotové rozměry a způsob přejímky by měly být definovány před výrobou nástrojů.
Jak vybrat správný ultrazvukový svařovací stroj
Výběr správného ultrazvukového svařovacího stroje vyžaduje vyjasnění požadavků na svařování, objemu výroby, materiálových specifikací a úrovně automatizace, aby odpovídaly optimálnímu typu stroje.

1. Definujte aplikaci svařování
Zjistěte, zda je vaším procesem jedno-svařování svorek drátu nebo více{1}}spojování drátů, což přímo určuje typ stroje.
Terminálové svařovací stroje:
- Jednodrátově připojené kovové svorky
- Vysoký počet svarů a požadavky na přesnost
- Typická průmyslová odvětví: terminály automobilových baterií, konektory domácích spotřebičů, elektrické terminály
Stroje na spojování kabelových svazků:
- Spojení více drátů do svazku
- Vyžaduje připojení s nízkým-odporem a vysokou{1}}pevností
- Typická průmyslová odvětví: automobilové kabelové svazky, přípojnice baterií, průmyslové řídicí kabely
2. Zvažte specifikace materiálu a vodičů
Ověřte průřez drátu, materiál vodiče a typ izolace, abyste zajistili kvalitu svaru.
- Průměr drátu a typ vodiče: malý průřez (0,1–1,0 mm²) vhodný pro svařování koncovek; velkoprůměrové, vícepramenné nebo měděné/hliníkové hybridní dráty
- Typ izolace: PVC, TPE, silikon atd., ovlivňuje svařovací energii a tlak
- Současné požadavky: vysoko{0}}proudé kabely vyžadují pro dlouhodobou spolehlivost-nízký{1}}odpor
3. Objem výroby a doba cyklu
Vypočítejte požadovanou propustnost pro výběr vhodné úrovně automatizace, abyste se vyhnuli nadměrným investicím nebo nedostatečné kapacitě.
- Jedno{0}}stanicové terminálové svařovací stroje: vhodné pro malo až středně sériovou výrobu
- Více{0}}staniční/automatické spojovací stroje: vhodné pro-objemovou a vysokorychlostní{2}}výrobu
- Určete výrobní tempo (svary za minutu/hodinu), aby odpovídalo kapacitě stroje
4. Automatizace a správa dat
Zvolte úroveň automatizace na základě složitosti výroby a požadavků na data.
- Základní stroj: ruční vkládání, vhodné pro malé dávky nebo výzkum a vývoj
- Polo{0}}automatizované: ruční nakládání, automatické svařování, pro střední výrobu
- Plně automatizované/robot{0}}integrované: více-stanicová nepřetržitá výroba, vysoká přesnost
- Sledování dat: digitální nebo PLC stroje pro monitorování výroby a sledovatelnost kvality, volitelná integrace MES
5. Dlouhodobá-údržba a rozšiřitelnost
Vyberte si spolehlivou značku pro dlouhodobý-stabilní provoz a budoucí rozšíření výrobní linky.
- Stabilita stroje, nastavitelné parametry svařování a vyměnitelné komponenty
- Modulární design pro přidávání stanic nebo modernizaci robotiky
- Dostupnost poprodejních{0}}servisů a technické podpory
Ruční, polo{0}}automatická nebo plně automatická?
| Výrobní stav | Doporučená konfigurace |
|---|---|
| Několik variant produktu a střední objem | Ruční-nakládací stroj s vyměnitelnými nástroji |
| Stabilní produkty s opakovanými šaržemi | Poloautomatické svařovací pracoviště |
| Velkoobjemová-výroba drátů-k-drátě | Automatický polohovací a svařovací systém |
| Orientace terminálu je obtížná | Automatické terminálové podávání nebo řízené nakládání |
| Je vyžadována přísná sledovatelnost procesu | Monitorování parametrů, kontrola receptur a ukládání dat |
| Je vyžadováno více procesů | Integrovaná řezací, odizolovací, polohovací, svařovací a kontrolní linka |
| Časté změny produktu | Uložené receptury a vyměnitelné nástroje |
| Těžké kabely je obtížné umístit | Asistovaná manipulace a vyhrazené kabelové úchyty |
Plně automatická ultrazvuková svařovací linka je nejužitečnější, když se manipulace s materiálem, umístění produktu nebo kontrola stala hlavním úzkým hrdlem výroby. Při častých změnách modelů nebo menších sériích může ruční-stroj s řízenými parametry svařování poskytnout lepší flexibilitu a nižší nároky na údržbu.
Specifikace ultrazvukového svařovacího stroje
| Specifikace | Jednotka | HF-WX-20DZ | HF-WX-20WD | HF-WX-20XC | HF-WX-20XB | HF-WX-20DA | HF-WX-FW | HF-WX-20SD |
|---|---|---|---|---|---|---|---|---|
| Maximální výkon | kW | 16 | 8 | 9 / 6 | 3 | 6 / 3 | 3 | 3 |
| Provozní frekvence | kHz | 20 | 20 | 20 | 20 | 20 | 20 | 20 |
| Vstup napájení | V/Hz | 380/50 | 380/50 | 380/50 | 220/50 | 380/50 / 220/50 | 220/50 | 200–380/50 |
| Vstup pro přívod vzduchu | MPa | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 |
| Hmotnost zařízení | kg | 1200 | 680 | 80 / 50 | 30 | 150 / 150 | 20 | 80 |
| Rozměry - délka | mm | 2060 | 1300 | 120 / 80 | 100 | 66 | / | / |
| Rozměry – šířka | mm | 1010 | 1000 | 90 / 85 | 65 | 70 | 55 | / |
| Rozměry - výška | mm | 2300 | 2000 | 160 / 150 | 25 | 85 | 25 | / |
| Rozsah svařování | mm² | 50–95 | 35–70 | 5–100 / 25–50 | 0.5–25 | 16–35 / 2–16 | 2–10 | 0,02–0,2 mm |
Vlastnosti ultrazvukového svařovacího stroje
- Velmi krátké doby zpracování;
- Malé nebo žádné tepelné poškození součásti kvůli studeným svařovacím nástrojům;
- Nízká spotřeba energie pro svařování a tím vysoká účinnost;
- Nejsou nutná žádná rozpouštědla a přísady (čistá recyklace);
- Konstantní, reprodukovatelné výsledky svařování jsou možné díky široké škále svařovacích parametrů;
- Různé termoplastické materiály lze spojovat ultrazvukem;
- Svařovací nástroje se nezahřívají, takže nedochází k časům zahřívání-a ochlazování-a nástroje lze rychle vyměnit;
- Žádné riziko zranění horkými částmi stroje;
- Velmi dobrá integrovatelnost do stávajících systémů;
- Možnost inteligentního síťování a ovládání.

Jak se ověřuje kvalita ultrazvukového svaru?
Vizuální a rozměrová kontrola
Hotový spoj lze zkontrolovat z hlediska polohy, šířky, výšky, nadměrného otřesu, uvolněných pramenů, deformace svorek a poškození blízké izolace.
01
Testování tahem nebo odlupováním
Mechanické zkoušení se používá k vyhodnocení, zda spoj splňuje zákazníkem stanovenou pevnost. Před přijetím by měla být dohodnuta zkušební metoda, směr tahu a kritéria selhání.
02
Průřezová-analýza
Leštěný průřez-může zobrazovat konsolidaci drátu, vnitřní dutiny, rozložení pramenů a deformaci ve svařované oblasti. To je užitečné při vývoji procesu a pravidelném ověřování kvality.
03
Testování elektrického odporu
Měření odporu vyhodnocuje elektrický výkon spoje. Způsob měření, poloha kontaktu, přesnost zařízení a přijatelná hodnota musí být definovány požadavky zákazníka na kvalitu.
04
Hodnocení parametrů procesu
Energii, čas, amplitudu, tlak a posun lze porovnat s validovaným procesním oknem. Alarm parametru indikuje, že svařovací cyklus vyžaduje další kontrolu.
Žádný test není vhodný pro každou aplikaci. Plán kontrol by měl být vypracován podle obrobku, elektrického zatížení a konečných provozních podmínek.
05
Běžné problémy se svařováním ultrazvukovým drátem
| 1 | Slabá nebo nekonzistentní pevnost kloubů | Mezi možné příčiny patří nevhodné okno parametrů, opotřebované nástroje, kontaminované vodiče, nekonzistentní umístění vodičů nebo změny v celkovém průřezu vodiče-. |
| 2 | Volné prameny kolem spoje | Uvolněné prameny mohou být důsledkem nesprávného umístění drátu, nevhodných bočních vodítek, nedostatečného zadržování nástrojů nebo nesprávné velikosti spojovací komory. |
| 3 | Nadměrná deformace drátu | Nadměrný tlak, energie nebo amplituda může způsobit příliš stlačený spoj nebo poškodit jednotlivé prameny. Kontaktní plocha nástrojů a limity svaru by měly být přezkoumány společně. |
| 4 | Praskání nebo ohýbání terminálu | Koncovce může chybět dostatečná podpora nebo poloha svařování může být příliš blízko ohybu, hrany nebo tenké části. Před zvýšením nebo snížením svařovací energie by měla být zkontrolována geometrie koncovky a podpora upínacího přípravku. |
| 5 | Poškození izolace drátu | Poškození izolace může nastat, když je délka odizolování nedostatečná, izolace je příliš blízko svařované oblasti nebo přípravek nedrží kabel správně. |
| 6 | Nestabilní výsledky po dlouhých výrobních bězích |
Opotřebení nástrojů, nánosy materiálu, změny teploty a nekonzistentní povrchy obrobků mohou ovlivnit dlouhodobou-stabilitu chodu. Vyžaduje pravidelné čištění, kontrolu a preventivní údržbu. |
Proč zvolit HAIFEI?
Zařízení vybrané na základě testování vzorků
Výsledky ultrazvukového svařování jsou ovlivněny materiálem, povlakem, strukturou pramene a geometrií spoje. Tam, kde je to nutné, ověříme aplikaci navařením vzorku před finalizací zařízení a nástrojů.
Nástroje vyvinuté kolem spoje
Sonotroda, kovadlina a polohovací komponenty jsou navrženy spíše podle vodiče a koncovky, než aby byly vybírány pouze z obecné tabulky velikostí vodičů-.
Podpora nezávislých strojů a automatických linek
Zákazníci si mohou vybrat ruční-ultrazvukovou svářečku, polo{1}}automatickou pracovní stanici nebo přizpůsobenou výrobní linku s podáváním, kontrolou a sledovatelností.
Proces svařování a automatizace vyhodnocovány společně
Automatizace nemůže opravit nestabilní návrh spoje. Nejprve potvrdíme svařovací proces a nástrojový přístup, poté vyvineme manipulační a řídicí systém podle ověřených podmínek.
Tovární testování před dodáním
Tam, kde jsou k dispozici vzorky zákazníků, lze zařízení před odesláním otestovat z hlediska sekvence svařování, provozu nástrojů, kontroly receptury, alarmů a dohodnutých akceptačních položek.
Technická podpora pro provoz a údržbu
Podpora může zahrnovat nastavení parametrů, výměnu nástrojů, běžnou údržbu, diagnostiku chyb a úpravu procesu, když zákazník představí ověřenou variantu produktu.
Výrobní proces


Požadavky na použití ultrazvukové svářečky
- Rutinní kontroly a čištění jsou nezbytné, aby se předešlo problémům, které by mohly zpomalit výrobu nebo způsobit nákladné opravy.
- Nezapomeňte pravidelně kontrolovat součásti, jako je ultrazvukový klakson, zesilovač a převodník.
- Namažte pohyblivé části podle doporučení výrobce.
- Je také nezbytné zajistit, aby chladicí systémy fungovaly správně, aby se zabránilo přehřátí, které může vést k poruše zařízení.
- Vedení podrobných protokolů údržby může pomoci sledovat stav strojního zařízení a předvídat potenciální poruchy. Plánované odstávky z důvodu údržby mohou zabránit neočekávaným poruchám a prodloužit životnost zařízení.
Osvědčení
Platební podmínky
TT s 30% zálohou, 70% před odesláním.
Přijímá také Paypal nebo West Union.
Balení a doprava

FAQ
Otázka: Může jeden stroj svařovat různé velikosti drátu?
Odpověď: Související velikosti vodičů lze zpracovat pomocí vyměnitelných nástrojů a uložených receptur parametrů. Přípustný rozsah závisí na rozdílech v rozměrech spoje a požadované kapacitě stroje.
Otázka: Jak často by se měla sonotroda a kovadlina vyměňovat?
Odpověď: Neexistuje žádný pevný interval pro každou aplikaci. Výměna závisí na materiálu, objemu výroby, energii svařování, povlaku a opotřebení nástroje. Doporučuje se pravidelná kontrola stavu.
Otázka: Co způsobuje slabé svary ultrazvukového drátu?
Odpověď: Mezi běžné příčiny patří nesprávné parametry, opotřebované nástroje, špatné umístění vodičů, znečištění povrchu a nekonzistentní průřezy vodičů.
Otázka: Může ultrazvukové svařování poškodit izolaci drátu?
Odpověď: Izolace by měla zůstat mimo oblast svařování. Správná délka odizolování, umístění vodičů a design držáku pomáhají předcházet poškození izolace.
Začněte svůj projekt ultrazvukového svařování kovů
Správný ultrazvukový svařovací stroj nelze vybrat pouze z velikosti vodiče. Struktura spoje, materiál, provedení svorek, plocha svaru, mechanická pevnost, elektrický výkon a výrobní cyklus musí být hodnoceny společně.
Pošlete HAIFEI své výkresy, kombinace vodičů, vzorky svorek a požadavky na přijetí. Naši inženýři posoudí, zda vaše aplikace vyžaduje stroj na spojování drátu, koncovou svářečku, bodovou svářečku kovů, stroj na uzavírání konců nebo přizpůsobený ultrazvukový svařovací systém.
Vyžádejte si řešení pro ultrazvukové svařování
Společnost Wuxi Haifei Intelligent Equipment Co., Limited je dobře- známá jako jeden z předních výrobců a dodavatelů ultrazvukových svařovacích strojů v Číně. Ujišťujeme vás, že si zde z naší továrny zakoupíte vysoce kvalitní ultrazvukový svařovací stroj vyrobený v Číně. Pro cenovou konzultaci nás kontaktujte.