


HAIFEI vyvíjí zařízení pro odporové svařování pro plechové panely, skříně, výztužná žebra, kování zařízení, vlnité trubky a utěsněné kovové součásti.
Projekty zobrazené na této stránce využívají bodové svařování MFDC, vybíjení kondenzátoru, odporové švové svařování a automatizaci robotického svařování.
Konstrukce stroje, nástroje a parametry svařování se volí podle materiálu obrobku, tloušťky, polohy svaru, požadavku na povrch a cíle výroby.
Stručný přehled projektů svařování kovů
Níže uvedených šest projektů pokrývá samostatné bodové svary, svařování tenkými povlaky s krátkými pulzy, kontinuální obvodové švy a automatizované svařování nepravidelných drah.
| Aplikace | Hlavní svářečská výzva | Proces svařování | Zařízení |
| Velké a nepravidelné plechové díly | Obtížná podpora a omezené úhly svařování | Bodové svařování MFDC | Bodová svářečka se zvedací plošinou |
| Plynem izolované rozvaděče | Nerovnoměrné vytvoření svaru a deformace skříně | Řízené bodové svařování | Zakázková skříňová bodová svářečka |
| Hardwarové komponenty mikrovlnné trouby | Tenký pozinkovaný plech a poškození povlaku | Svařování vybíjením kondenzátoru | Mikrovlnný hardwarový svařovací stroj |
| Vlnité trubky z nerezové oceli | Tenké stěny, deformace a nespojité švy | Odporové švové svařování | Svářečka vlnitých trubek |
| Výztužná žebra z plechu | Úzké umístění žeber a více svarových bodů | Bodové svařování MFDC | Výztužná bodová svářečka žeber |
| Utěsněná pouzdra a tlakové komponenty | Nepravidelné dráhy a nedůsledné ruční svařování | Robotické svařování švů | Robotické pracoviště pro svařování švů |
Proces nelze vybrat pouze podle názvu komponenty. Před specifikací stroje musí být přezkoumána kvalita materiálu, povlak, tloušťka, přístup ke svaru a kritéria přijatelnosti.
Kde začínají problémy se svařováním při výrobě kovů?
Tenké panely mohou deformovat nebo zobrazovat stopy po svařování
Pokud svařovací proud, síla a čas nejsou správně sladěny, mohou na plechových panelech vzniknout prohlubně, stopy po popálení, změna barvy nebo místní deformace.
To je zvláště důležité, když zadní strana panelu zůstane po montáži viditelná. Tvar elektrody, podpěra upínacího přípravku a sekvence svařování musí být zvažovány společně.
Potahovaný plech vyžaduje okno řízeného procesu
Zinkové povlaky mohou ovlivnit kontaktní odpor a tvorbu tepla během svařování. Nestabilní kontakt může vést k vytlačení, poškození povlaku, povrchovým stopám nebo nekonzistentnímu spojení.
Proces by měl být testován s použitím skutečného povlaku, tloušťky materiálu a stavu povrchu dodaných pro výrobu.
Matice a spojovací prvky vyžadují přesné umístění
Silný vyčnívající svar nestačí, pokud je matice nakloněná nebo mimo střed. Špatné umístění může způsobit zaseknutí šroubu, křížení závitu nebo nerovnoměrné utažení během montáže.
Výstupky matic, vodicí kolík, vyrovnání elektrod, svařovací síla a struktura upínacího přípravku, to vše ovlivňuje hotové spojení.
Drátěné výrobky se mohou během svařování pohybovat nebo hořet
Jemný drát, pletivo z nerezové oceli a tkané kovové výrobky se mohou pod tlakem elektrody posunout. Nadměrná energie může propálit drát, zatímco nedostatečná energie může způsobit slabý spoj.
Často jsou vyžadovány speciální lokalizační nástroje a krátký opakovatelný svařovací cyklus.
Průběžné spoje musí být vyhodnoceny z hlediska těsnění
Vizuálně souvislý šev není automaticky nepropustný. Vyrovnání kol, přesah mezi svarovými nugety, tlak, proud a rychlost pojezdu, to vše ovlivňuje kvalitu švu.
Když hotová součást musí obsahovat vzduch nebo kapalinu, měla by být v přejímacím plánu zahrnuta definovaná zkouška těsnosti.
Velké součásti je obtížné podepřít a umístit
Panely skříní, panely výtahů a nepravidelné plechové konstrukce mohou vyžadovat několik svarů pod různými úhly. Opakované otáčení a přemisťování součásti může způsobit chyby umístění a prodloužit dobu manipulace.
V závislosti na komponentu lze uvažovat o zvedací plošině, pohyblivé svařovací hlavě, vícehlavém uspořádání nebo robotickém pracovišti.
Doporučené projekty svařování kovů
Těchto šest projektů ukazuje, jak WUXI HAIFEI vybírá proces svařování, strukturu stroje a nástroje kolem skutečného obrobku. Navštivte stránku každého případu pro požadavky zákazníka a podrobné řešení.
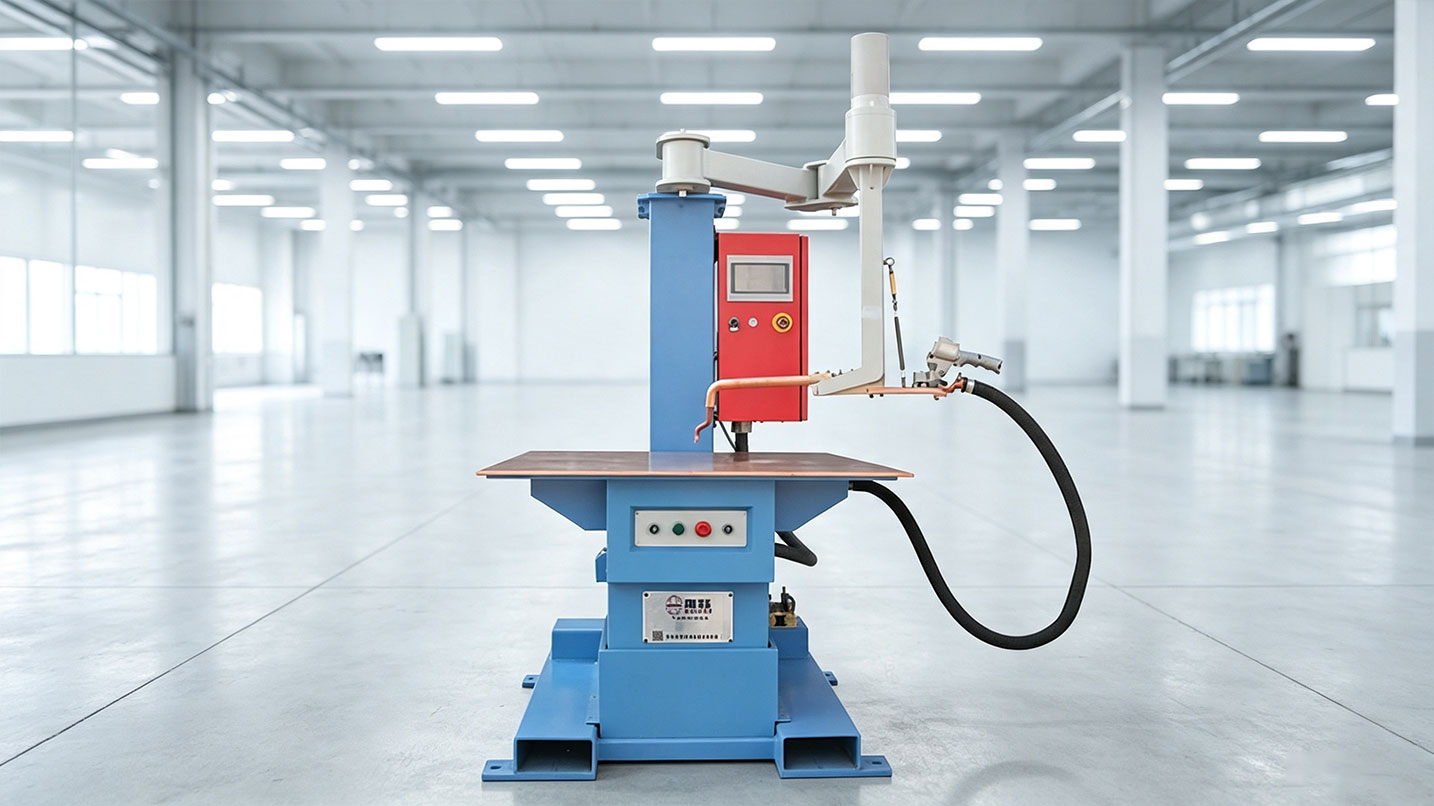
Bodové svařování se zvedací plošinou pro velké plechové díly
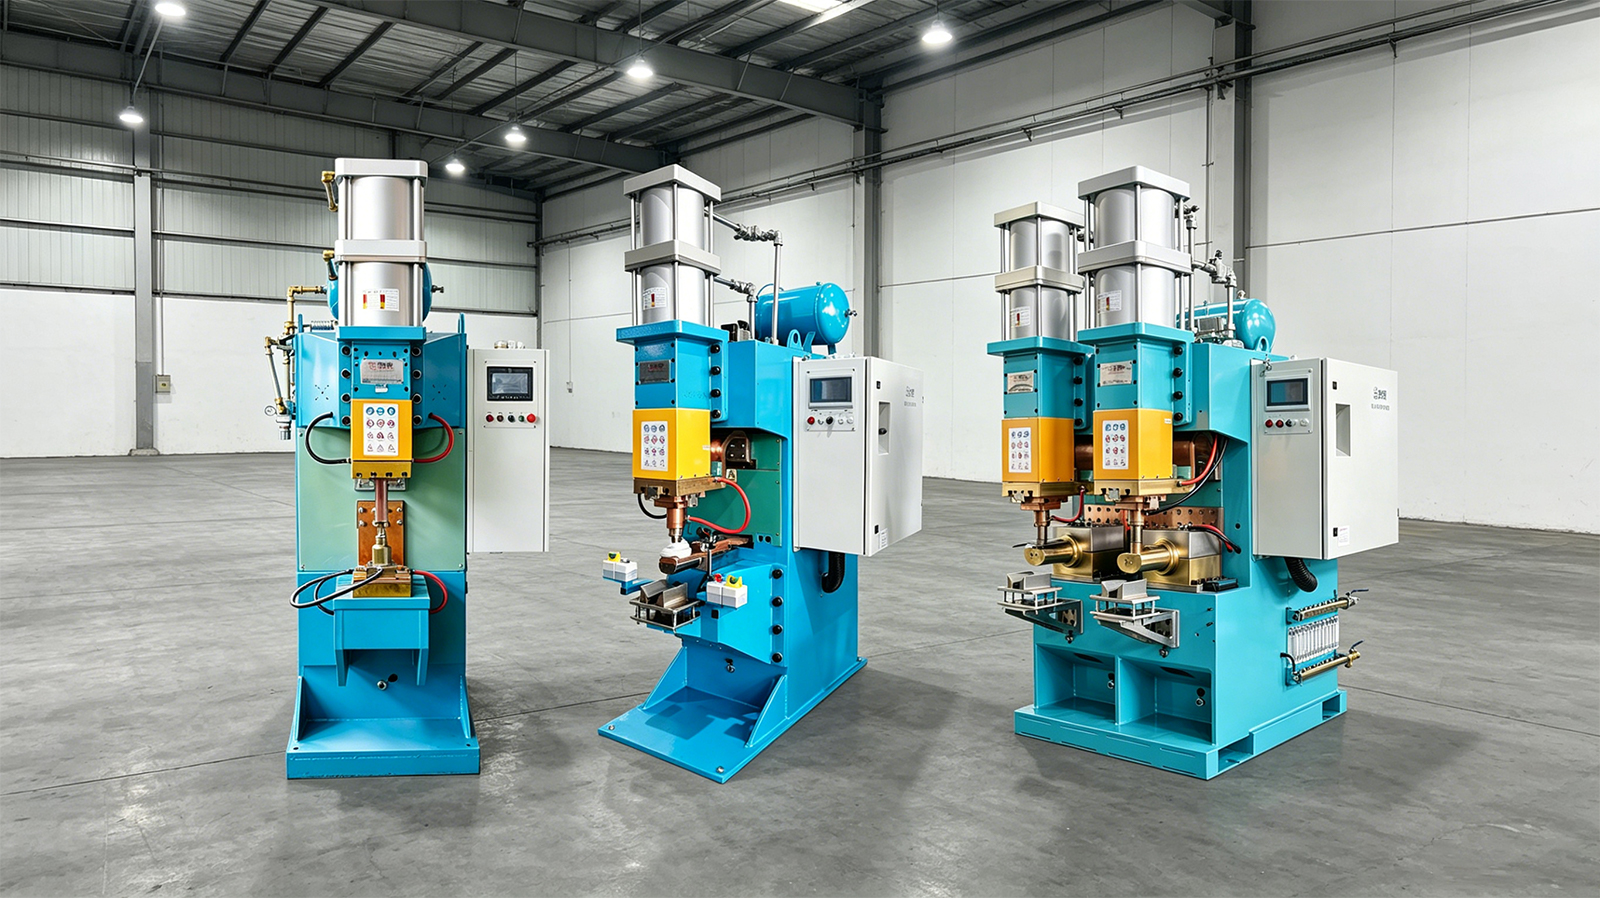
Tato bodová svářečka MFDC kombinuje nastavitelnou plošinu s flexibilní svařovací hlavou. Podporuje velké nebo nepravidelné panely a poskytuje přístup k bočním, nakloněným a víceúhlovým svarům a zároveň snižuje opakované zvedání a přemisťování.
Bodové svařování pro plynem izolované rozvaděče
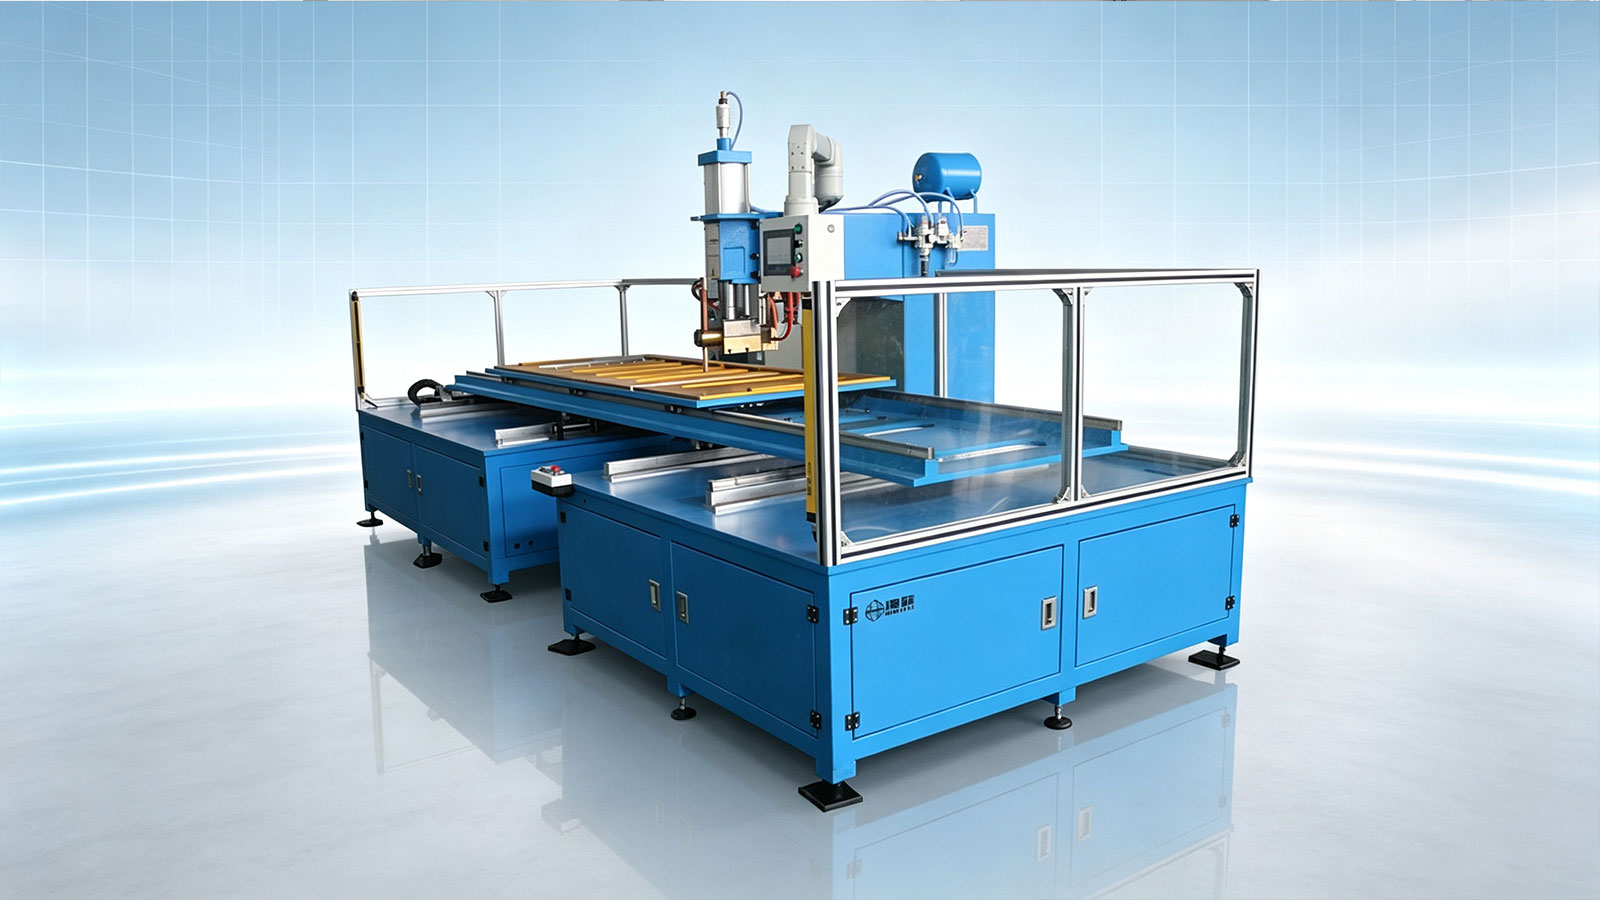
Systém byl vyvinut pro rámy skříní, výztužné díly a utěsněné plechové sestavy. Řízený svařovací proud a tlak spolu s vyhrazeným upínacím nástrojem pomáhají zlepšit konzistenci svaru a omezovat deformaci skříně.
Kondenzátorové vybíjecí svařování pro mikrovlnný hardware
Tenké galvanizované mikrovlnné části se mohou deformovat nebo ztratit povlak kolem svaru. Kondenzátorová výbojová svářečka používá krátký energetický puls ke spojení držáků, svorek a uzemňovacích částí a zároveň omezuje přenos tepla do okolního plechu.
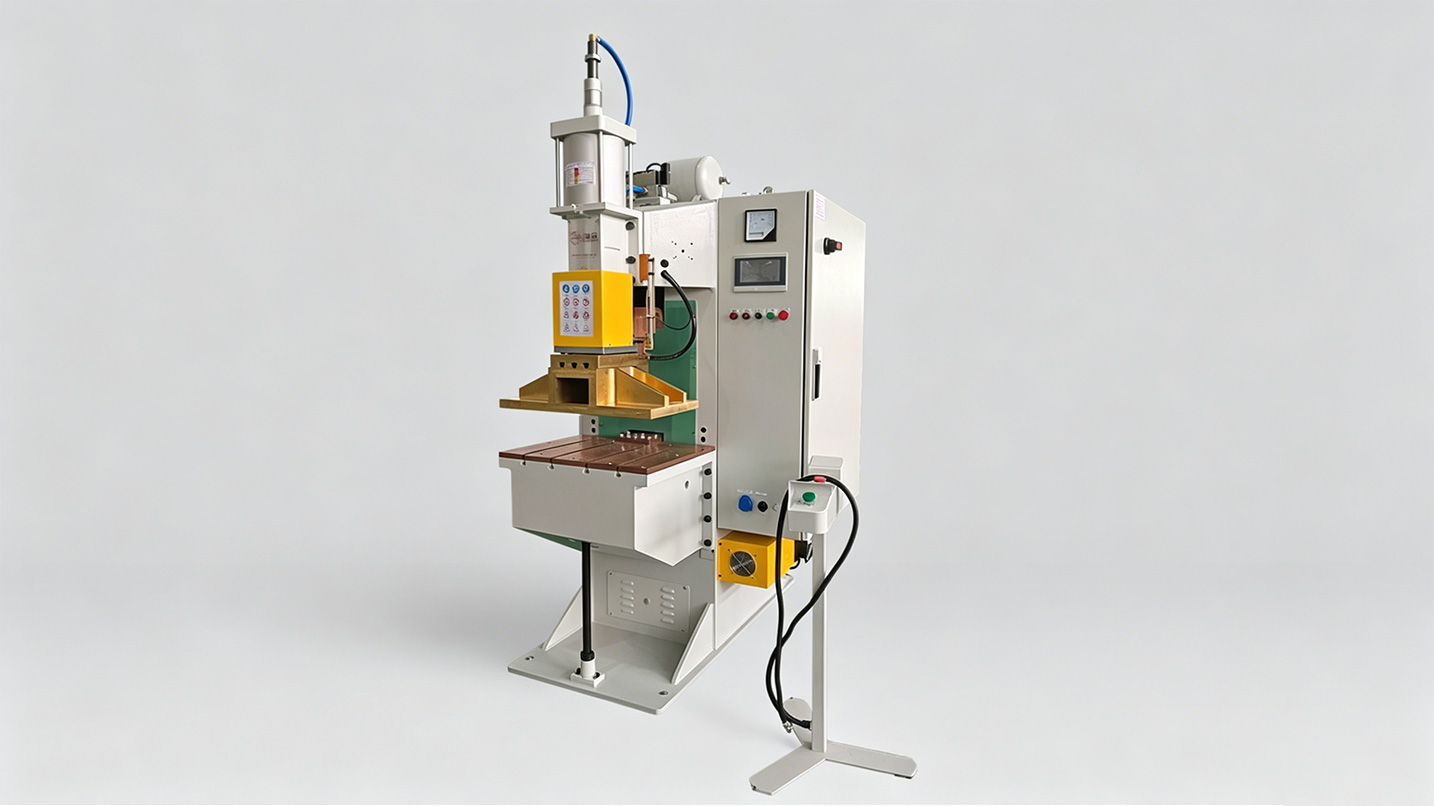
Švové svařování pro vlnité trubky z nerezové oceli
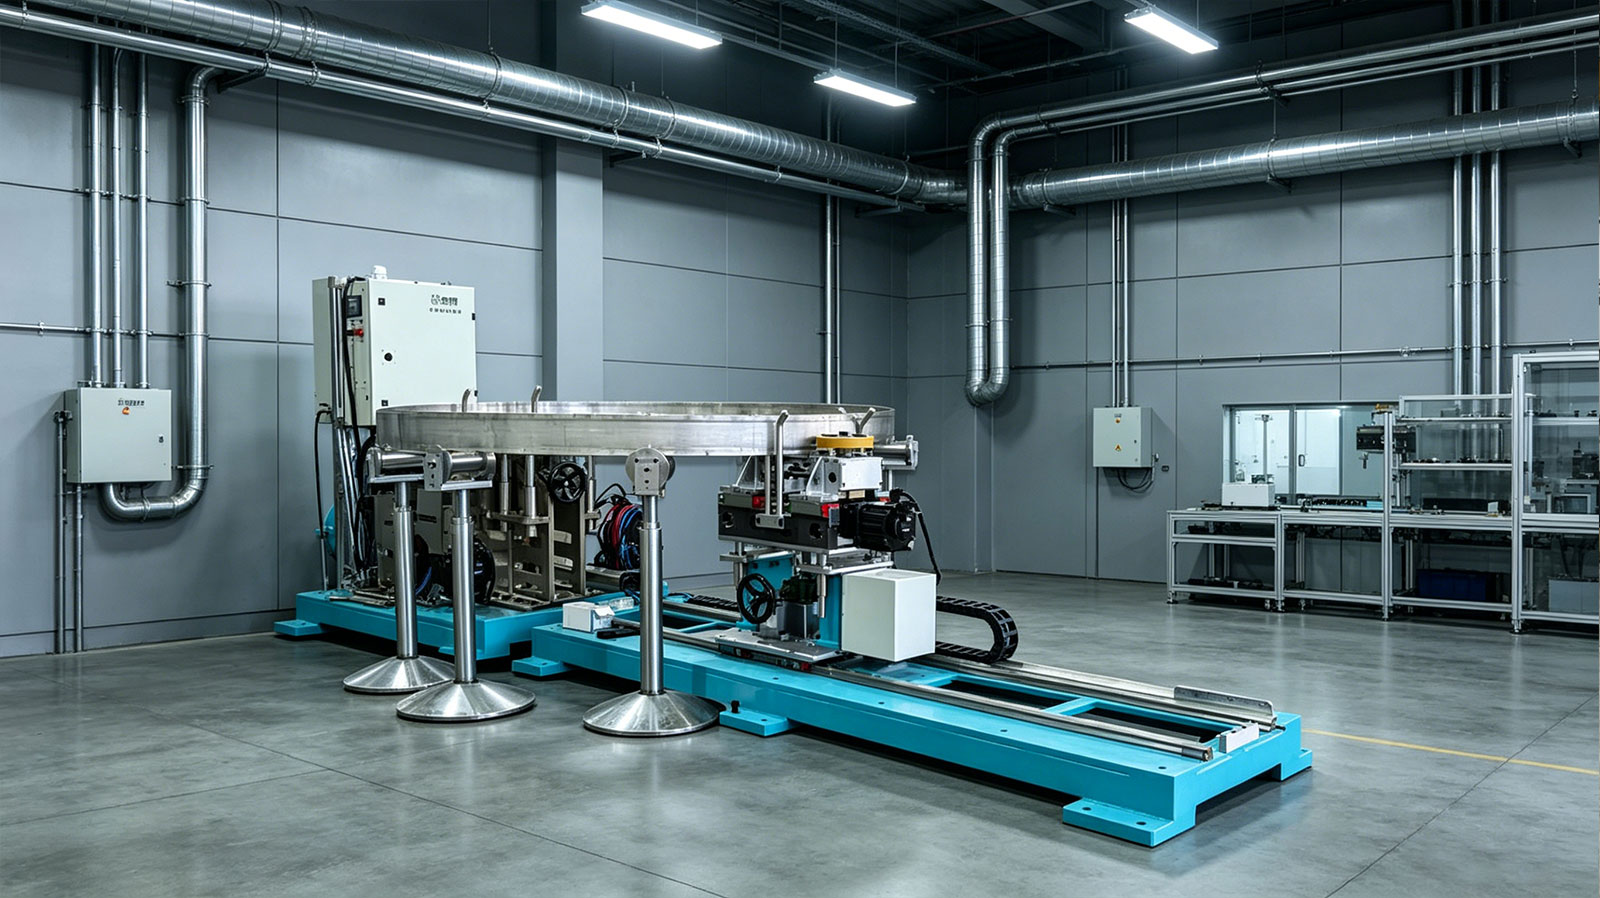
Svářečka vlnitých trubek používá rotující kolové elektrody a vyhrazené polohovací nástroje k vytvoření souvislého obvodového švu. Proud, tlak, rychlost otáčení a chlazení se nastavují podle průměru trubky, tloušťky stěny a požadavku na těsnění.
Bodové svařování MFDC pro výztužná žebra
Speciální nástroje umístí úzké výztužné žebro a podepřou okolní panel. Řízená svařovací sekvence pomáhá vytvářet rovnoměrně rozmístěné svary a zároveň redukovat odsazení, deformace a odchylky mezi více svarovými body.
Robotické švové svařování pro utěsněné kovové součásti
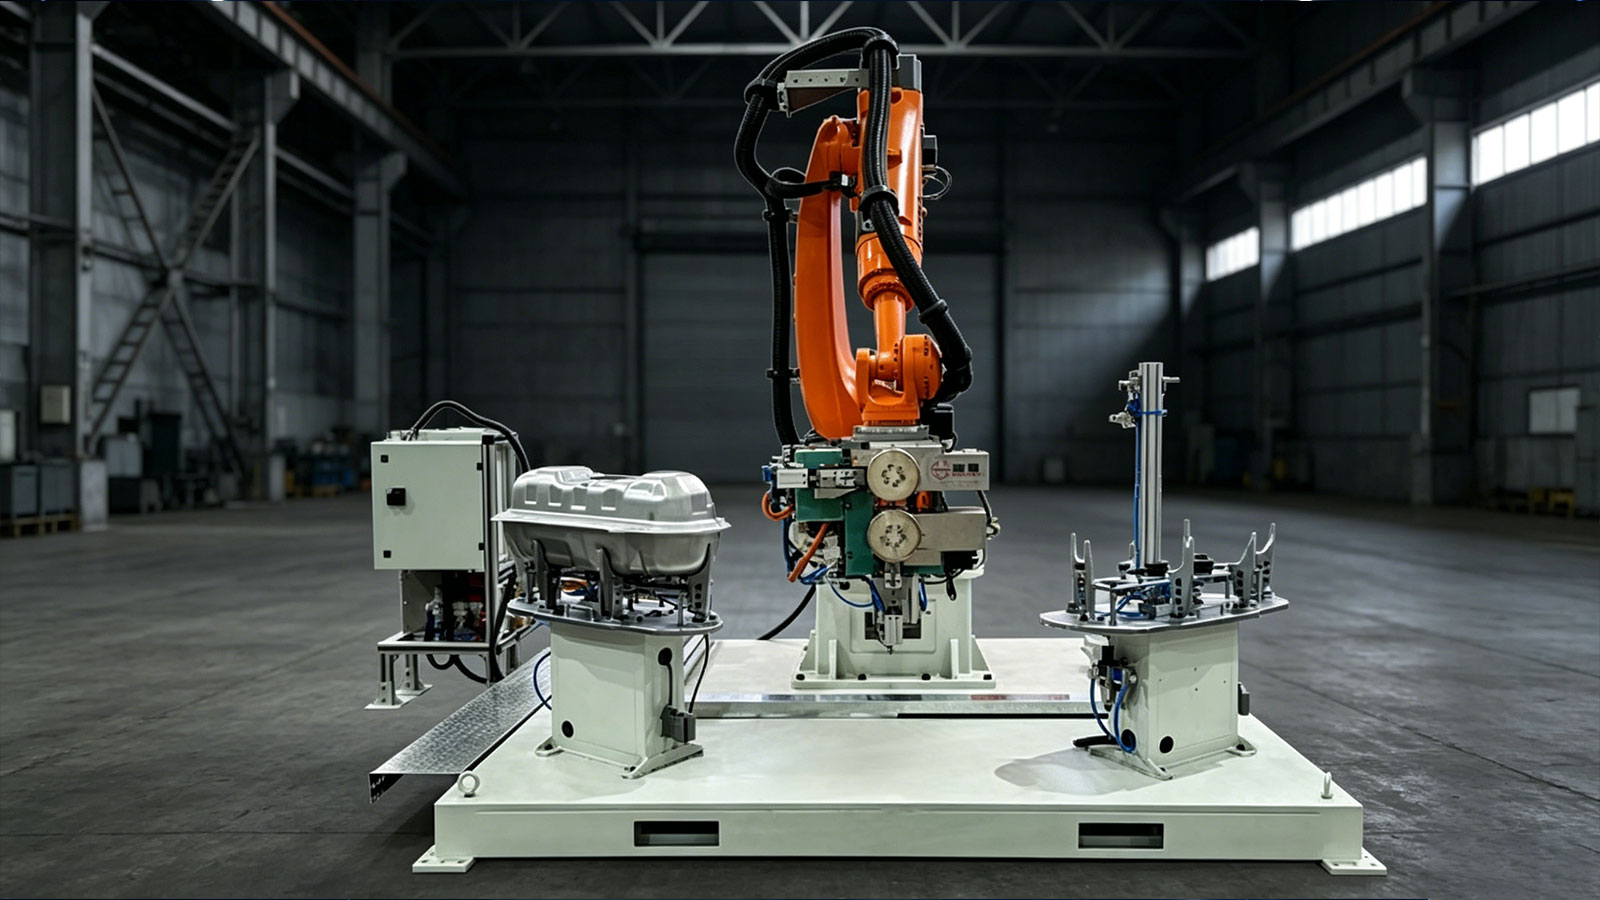
Robotická pracovní stanice sleduje přímé, zakřivené nebo nepravidelné dráhy švů na pouzdrech, komorách a tlakových komponentech. Programovaný pohyb, řízené parametry svařování a vyhrazené přípravky zlepšují kontinuitu a opakovatelnost švu.
FAQ
Otázka: Jaké svařovací procesy se používají pro kovovýrobu?
A: Bodové svařování se používá pro samostatné plechové spoje a výztužná žebra. Kondenzátorové výbojové svařování lze hodnotit pro tenké povlakované díly, zatímco švové svařování se používá pro spojité spoje. Robotické svařování je uvažováno pro nepravidelné nebo zakřivené dráhy.
Otázka: Co je to bodový svařovací stroj se zvedací plošinou?
Odpověď: Jedná se o bodovou svářečku s nastavitelným pracovním stolem, která podporuje velké nebo nepravidelné součásti. Svařovací mechanismus může být umístěn tak, aby dosáhl různých míst a úhlů svařování.
Otázka: Proč používat svařování vybíjecím kondenzátorem pro mikrovlnné části?
Odpověď: Krátký vybíjecí cyklus koncentruje teplo v blízkosti svaru a omezuje prodloužený přenos tepla do tenkého pozinkovaného plechu. Konečný proces musí být testován s použitím skutečného povlaku a tloušťky součásti.
Otázka: Může bodové svařování učinit skříň vzduchotěsnou?
Odpověď: Bodové svařování může sestavit a vyztužit součásti skříně, ale vzduchotěsnost závisí na kompletním provedení spoje a těsnění. Pokud musí skříň zadržovat plyn, je vyžadována zkouška těsnosti nebo tlaku.
Otázka: Lze švové svařování použít pro tenké vlnité trubky?
Odpověď: Ano, pokud je vhodný materiál potrubí, tloušťka stěny, konstrukce spoje a přesnost otáčení. Proud, tlak v kole, rychlost a chlazení musí být vyvinuty testováním vzorků.
Otázka: Kdy je nutné robotické svařování švů?
Odpověď: Lze to vzít v úvahu, když je svařovací dráha zakřivená, nepravidelná nebo obtížně dosažitelná pomocí pevného stroje. Díly a přípravky musí být dostatečně opakovatelné pro programované svařování.
Železářské zboží


