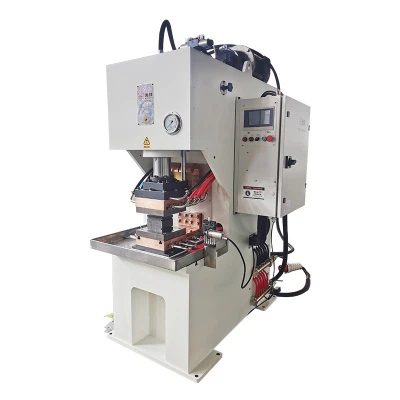
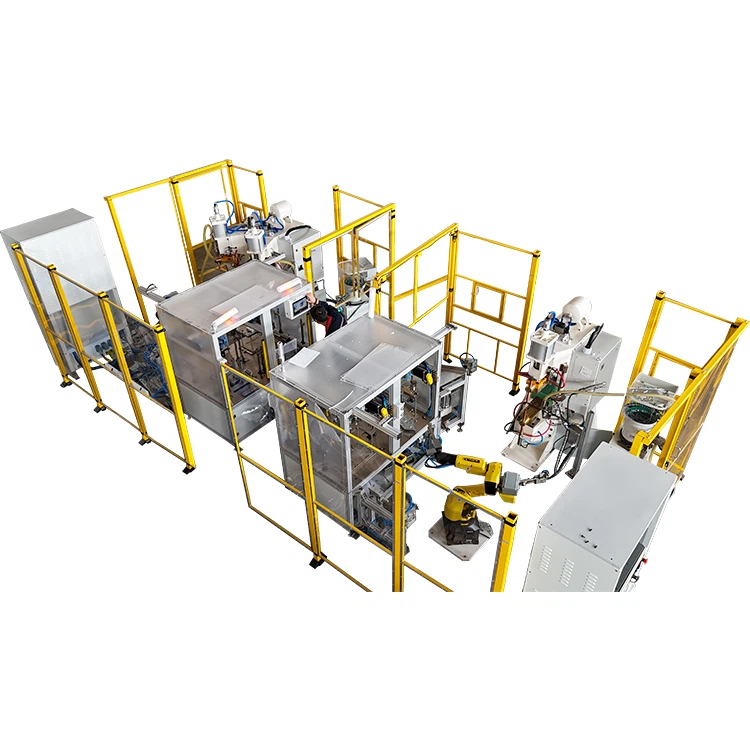
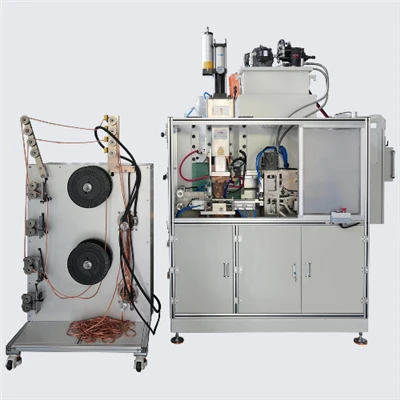
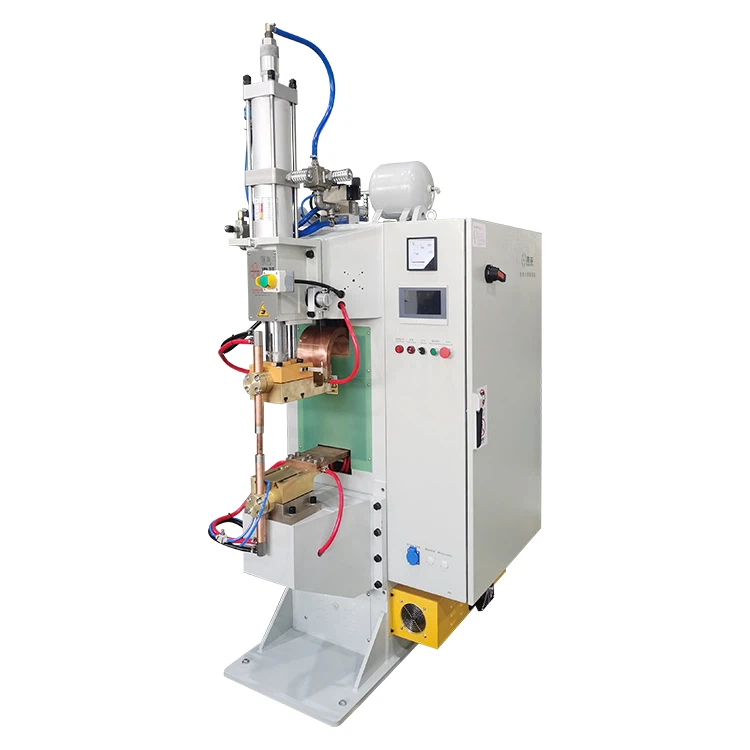
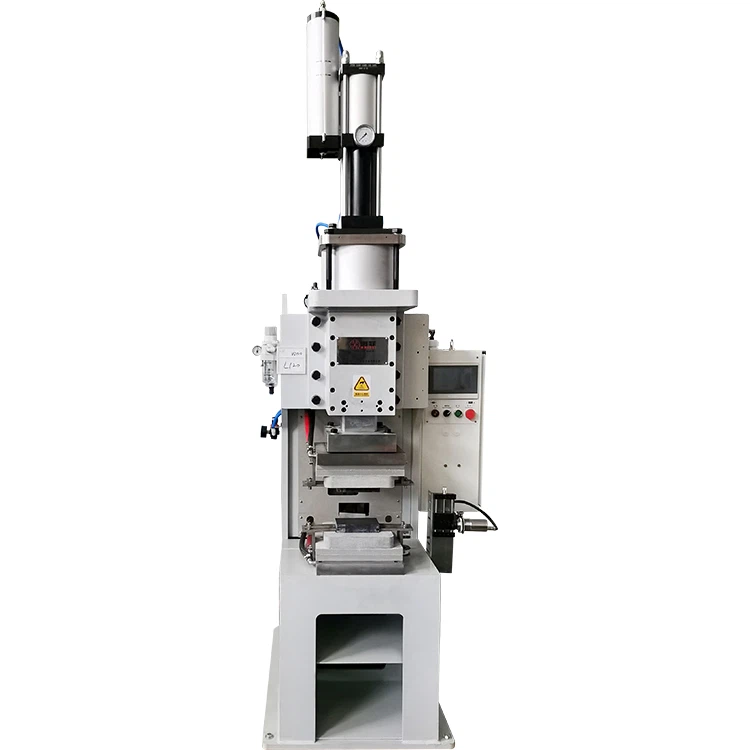
V odvětvích, jako je lisování kovů, automobilové součástky, nové energetické terminály, měděné-aluminiové svazky drátů a výroba plechů z nerezové oceli, zůstává odporové bodové svařování jednou z nejpoužívanějších technologií spojování. Mezi dostupnými možnostmi jsou dvě nejčastěji volená řešení bodové svařovací stroje MFDC a bodové svařovací stroje s výbojem kondenzátoru (CD). Ačkoli oba patří do rodiny odporového svařování a provádějí podobné úkoly spojování, jejich způsoby dodávání energie, charakteristiky tepelného vstupu, chování při vytváření nugetů a materiálová kompatibilita se výrazně liší. Tyto rozdíly přímo ovlivňují pevnost svaru, efektivitu výroby, stabilitu zařízení a dlouhodobé-provozní náklady.
V reálném výrobním prostředí se mnoho společností při výběru svařovacího zařízení zaměřuje především na jmenovitý výkon nebo počáteční pořizovací cenu. Ignorování vztahu mezi charakteristikami stroje a vlastnostmi materiálu však často vede k nestabilní kvalitě svaru, nadměrnému rozstřiku nebo nekonzistentním výrobním cyklům. V praxi může neodpovídající zařízení způsobit opakované úpravy procesu bez dosažení stabilních výsledků, což v konečném důsledku zvyšuje prostoje a náklady na údržbu.
Pochopení základních rozdílů meziBodové svářečky MFDCabodové svářečky s výbojem kondenzátoruje proto zásadní pro inženýry, výrobní manažery a nákupní týmy. Jasné srovnání těchto technologií pomáhá zajistit, aby vybrané zařízení odpovídalo vlastnostem materiálu, objemu výroby a požadavkům na kvalitu aplikace.
Tento článek poskytuje strukturované srovnání pracovních principů, chování tepelného výkonu, kompatibility materiálů, výkonu kvality svaru a praktických pokynů pro výběr a nabízí užitečné technické reference na podporu informovaného výběru zařízení a optimalizace procesu.


1. Základní rozdíly pracovních principů
Mezi všemi výkonnostními faktory jeprincip dodávky energieje nejkritičtější rozdíl mezi MFDC a kondenzátorovými výbojovými svařovacími systémy. Způsob výroby a dodávky elektrické energie určuje chování při vstupu tepla, které přímo ovlivňuje tvorbu nugetů a spolehlivost svaru.
1.1 Bodové svařovací stroje MFDC: Stabilní trvalý proudový výstup
Bodové svářečky MFDC (středněfrekvenční svářečky stejnosměrného proudu) pracují s invertorovou technologií navrženou pro zlepšení stability proudu a snížení energetických ztrát ve srovnání s tradičními AC systémy. Proces elektrické přeměny obvykle zahrnuje několik fází. Nejprve je standardní střídavé napájení (50 Hz nebo 60 Hz) usměrněno na stejnosměrný proud. Tato stejnosměrná energie je poté pomocí invertorového modulu přeměněna na střídavý proud střední{5}}frekvence, obvykle v rozsahu 1 kHz až 4 kHz. Středofrekvenční proud prochází svařovacím transformátorem, kde se napětí sníží, a nakonec je znovu usměrněn, aby se vytvořil stabilní stejnosměrný výstup vhodný pro svařování.
Protože tento systém poskytuje trvalý proudový výstup, kolísání proudu je minimální a stabilita tvaru vlny zůstává vysoká. Ve většině průmyslových aplikací lze zvlnění proudu regulovat v rozmezí 5 %, což výrazně zlepšuje konzistenci tvorby nugetů. Stabilní dodávka proudu snižuje odchylky mezi svarovými body a zlepšuje celkovou opakovatelnost výroby.
V automatizovaných výrobních prostředích jsou svářečky MFDC schopny pracovat nepřetržitě po dlouhou dobu při zachování stálé kvality svaru. Tato spolehlivost je činí zvláště vhodnými pro-výrobní aplikace ve velkém měřítku, jako je montáž automobilových karoserií a výroba konstrukčních součástí.
Další výhodou technologie MFDC je její rychlá odezva. Pokud dojde ke kolísání napájení, může řídicí systém kompenzovat v reálném čase, zajistit konzistentní výstupní proud a zachovat kvalitu svaru i za měnících se elektrických podmínek.
1.2 Bodové svařovací stroje s kondenzátorovým výbojem: Vysoký-pulsní výstup energie
Bodové svařovací stroje s výbojem kondenzátoru (CD) používají zcela odlišný způsob dodávání energie založený na ukládání energie a rychlém vybíjení. Základní princip spočívá v ukládání elektrické energie v bateriích kondenzátorů a uvolnění této energie ve velmi krátké době během svařování.
Během provozu se kondenzátory postupně nabíjejí na přednastavenou úroveň napětí. Jakmile je dosaženo požadovaného napětí, spustí se svařovací cyklus a nahromaděná energie se téměř okamžitě vybije svařovacím okruhem. To vytváří extrémně vysoký špičkový proudový impuls, který obvykle trvá mezi 1 a 20 milisekundami.
Přestože doba vybíjení je velmi krátká, úroveň špičkového proudu je výrazně vyšší než u systémů s trvalým proudem. Tato koncentrovaná dodávka energie umožňuje svařovací zóně téměř okamžitě dosáhnout tavné teploty. Protože k výboji dochází tak rychle, existuje omezený čas na šíření tepla do okolního materiálu, což má za následek menší tepelně-ovlivněnou oblast.
Navíc, protože se energie ukládá postupně a rychle se uvolňuje, je zatížení elektrické sítě relativně nízké. Díky této vlastnosti jsou kondenzátorové výbojové svářečky obzvláště vhodné pro zařízení s omezenou elektrickou kapacitou nebo prostředí, kde několik strojů sdílí stejné elektrické vedení.
2. Charakteristiky tepelného výkonu a chování při tvorbě nugetů
Při odporovém svařování je tvorba nugetů primárním faktorem určujícím pevnost a spolehlivost svaru. Různé způsoby dodávání tepla vedou k odlišným tepelným profilům, které ovlivňují jak strukturu svaru, tak chování okolního materiálu.
2.1 Bodové svařování MFDC: Postupné pronikání tepla a stabilní tvorba nugetů
Při svařování MFDC trvalý proud umožňuje, aby se teplo postupně hromadilo v kontaktní zóně a pronikalo hlouběji do materiálu. Tento postupný zahřívací proces má za následek rovnoměrnější rozložení teploty v celé oblasti svaru. Výsledkem je, že svarový nuget má tendenci být hustý a strukturálně konzistentní.
Typické svařovací časy pro MFDC systémy se pohybují mezi 80 milisekundami a 300 milisekundami, což poskytuje dostatek času na to, aby teplo proniklo rozhraním spoje. Za stabilních podmínek procesu lze variace průměru nugetů obvykle řídit v rozmezí ±0,2 mm až ±0,4 mm, což poskytuje vynikající konzistenci v rámci opakovaných svařovacích cyklů.
Tato úroveň konzistence je zvláště důležitá pro nosné-komponenty. Například v automobilovém průmyslu mnohonásobné svarové body často sdílejí strukturální zatížení. Pokud se velikost nugetu mezi svary výrazně liší, může to narušit mechanickou integritu sestavy.
Protože však doba ohřevu je relativně delší, určité množství tepla se nevyhnutelně šíří do okolního materiálu. Výsledkem je, že tepelně-ovlivněná zóna (HAZ) je obecně větší než při svařování s výbojem kondenzátoru. V aplikacích zahrnujících tenké materiály nebo přísné kosmetické požadavky může nesprávné nastavení parametrů vést k menšímu odbarvení povrchu nebo místnímu zkreslení.
2.2 Kondenzátorové výbojové svařování: koncentrované teplo a minimální teplo-dotčená zóna
Svařování výbojem kondenzátoru produkuje teplo téměř okamžitě. Když se uvolní akumulovaná energie, vysoký špičkový proud způsobí rychlé zahřátí na svarovém rozhraní. Protože doba ohřevu je extrémně krátká, je svar dokončen dříve, než se teplo stihne výrazněji rozšířit do okolních oblastí.
Typické svařovací časy se pohybují od 1 do 20 milisekund, což je několikrát kratší doba než u svařovacích cyklů MFDC. Tato krátká doba omezuje difúzi tepla a umožňuje, aby se oblast ovlivněná teplem-zmenšila přibližně o 30 % až 70 % v závislosti na vlastnostech a tloušťce materiálu.
Snížený přívod tepla také minimalizuje metalurgické změny v okolním materiálu, což má za následek zlepšený vzhled povrchu a menší zabarvení. Pro aplikace, kde je důležitá vizuální kvalita, jako jsou součásti z nerezové oceli nebo dekorativní kovové sestavy, poskytuje svařování s výbojem kondenzátoru často vynikající výsledky.
Tento přístup rychlého ohřevu však také přináší omezení. Při svařování silnějších materiálů může dojít k nedostatečnému pronikání tepla, pokud úrovně energie nejsou správně přizpůsobeny tloušťce materiálu. V takových případech se povrch svaru může jevit jako přijatelný, zatímco vnitřní svar zůstává neúplný, což potenciálně snižuje pevnost svaru.
3. Materiálová kompatibilita a typické aplikace
Výběr materiálu hraje rozhodující roli při výběru vhodné technologie svařování. Rozdíly v elektrické vodivosti a tepelné vodivosti významně ovlivňují, jak se teplo chová při svařování.
3.1 Typické materiály a odvětví pro bodové svařování MFDC
Bodové svářečky MFDC se nejlépe hodí pro materiály střední{0}}tloušťky a konstrukční součásti vyžadující vysokou mechanickou pevnost. Mezi běžné materiály patří plechy z uhlíkové oceli,-vysokopevnostní ocel, vícevrstvé ocelové sestavy a konstrukční kovové součásti.
V průmyslových aplikacích jsou svařovací systémy MFDC široce používány v automobilové výrobě, zejména pro svařování panelů karoserie, výztužných desek a konstrukcí podvozků. Tyto součásti mají obvykle tloušťku od 1,0 mm do 2,5 mm a musí během provozu odolávat trvalému mechanickému namáhání.
Systémy MFDC se také běžně používají při výrobě domácích spotřebičů a velkoplošné -výrobě plechů, kde je vyžadována stálá pevnost svaru a vysoká výrobní kapacita. Jejich schopnost udržovat stabilní výkon během prodloužených výrobních sérií je činí ideálními pro automatizovaná výrobní prostředí.
3.2 Typické materiály a odvětví pro svařování kondenzátorem
Kondenzátorové výbojové svařování je zvláště vhodné pro tenké materiály a vysoce vodivé kovy, jako je měď a hliník. Mezi typické materiály patří plechy z nerezové oceli, poniklované-materiály, galvanizovaná ocel, slitiny mědi, slitiny hliníku a kombinace mědi-hliníku.
V novém energetickém sektoru je svařování s vybíjením kondenzátoru široce používáno pro svařování baterií a měděných-hliníkových spojů. Tyto materiály mají obvykle tloušťku mezi0,1 mm a 0,3 mma vyžadují přesnou tepelnou kontrolu, aby nedošlo k poškození.
Kromě toho se svařování CD často používá u elektrických kontaktů, elektronických součástek a přesných kovových dílů, kde je rozhodující minimální zkreslení a čistý vzhled povrchu. Díky schopnosti koncentrovat teplo na malou plochu je ideální pro jemné součásti vyžadující úzké rozměrové tolerance.
4. Srovnávací tabulka klíčových parametrů
Následující tabulka shrnuje hlavní rozdíly mezi MFDC a systémy svařování s výbojem kondenzátoru:
| Parametr | Bodová svářečka MFDC | Kondenzátorová vybíjecí svářečka |
|---|---|---|
| Proudový výstup | Kontinuální DC | High{0}}Peak Pulse |
| Doba svařování | 80–300 ms | 1–20 ms |
| Zóna ovlivněná teplem- | Větší | Menší |
| Vhodná tloušťka materiálu | Střední až tlustý | Tenké materiály |
| Vzhled povrchu | Dobrý | Vynikající |
| Schopnost nepřetržité výroby | Vysoký | Mírný |
| Vliv na elektrickou síť | Mírný | Nízký |
5. Praktické pokyny pro výběr správného svařovacího stroje
Výběr vhodného svařovacího stroje vyžaduje vyhodnocení jak materiálových charakteristik, tak výrobních požadavků spíše než spoléhání se pouze na specifikace zařízení.
5.1 Když je bodové svařování MFDC lepší volbou
Systémy bodového svařování MFDC se obecně doporučují při práci s materiály střední{0}}tloušťky, vícevrstvými strukturami nebo součástmi vyžadujícími vysokou mechanickou pevnost. Jsou zvláště vhodné pro produkční prostředí, kde je nezbytná stálá kvalita svarů a dlouhodobá{2}}spolehlivost.
Například automobilové konstrukční svařování často vyžaduje stabilní a opakovatelnou pevnost svaru, takže systémy MFDC jsou preferovanou možností. Navíc, když výrobní linky pracují nepřetržitě po delší dobu, svářečky MFDC poskytují odolnost a konzistenci nezbytnou k udržení produktivity.
5.2 Když je svařování vybitím kondenzátoru lepší volbou
Kondenzátorové výbojové svařovací systémy jsou typicky preferovaným řešením pro tenké materiály a vysoce vodivé kovy, jako je měď nebo hliník. Jsou také ideální při minimalizaci tepelného zkreslení a zachování vzhledu povrchu jsou klíčovou prioritou.
V zařízeních s omezenou elektrickou kapacitou nabízejí svařovací stroje CD další výhody, protože kladou menší nároky na napájení. Jejich rychlý svařovací cyklus také zvyšuje efektivitu v precizních výrobních prostředích, kde je nutné zpracovávat malé součásti vysokou rychlostí.
Závěr: Nejlepší volba závisí na požadavcích aplikace
Přestože MFDC a bodové svařovací stroje s kondenzátorovým výbojem patří do stejné kategorie odporového svařování, jejich rozdíly v dodávce energie a tepelném chování vedou k odlišným aplikačním výhodám. Svařovací systémy MFDC jsou vhodnější pro střední-tloušťky konstrukčních součástí, které vyžadují pevné a konzistentní svary, zatímco systémy s vybíjením kondenzátorů vynikají v tenkých materiálech a vysoce vodivých kovech, kde je požadován minimální přívod tepla.
Při výběru svařovacího zařízení je důležité vzít v úvahu typ materiálu, tloušťku materiálu, požadavky na kvalitu povrchu a požadavky na výrobní cyklus. Výběr zařízení na základě těchto praktických faktorů spíše než samotných pořizovacích nákladů pomůže zajistit stálou kvalitu svarů, vyšší produktivitu a snížení dlouhodobých- provozních nákladů.