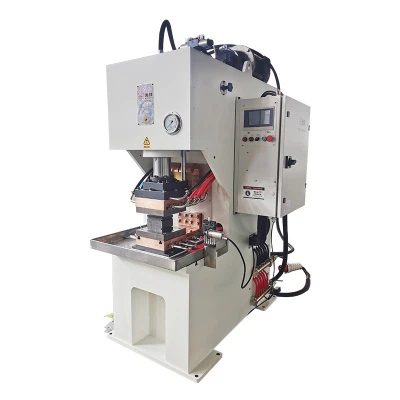
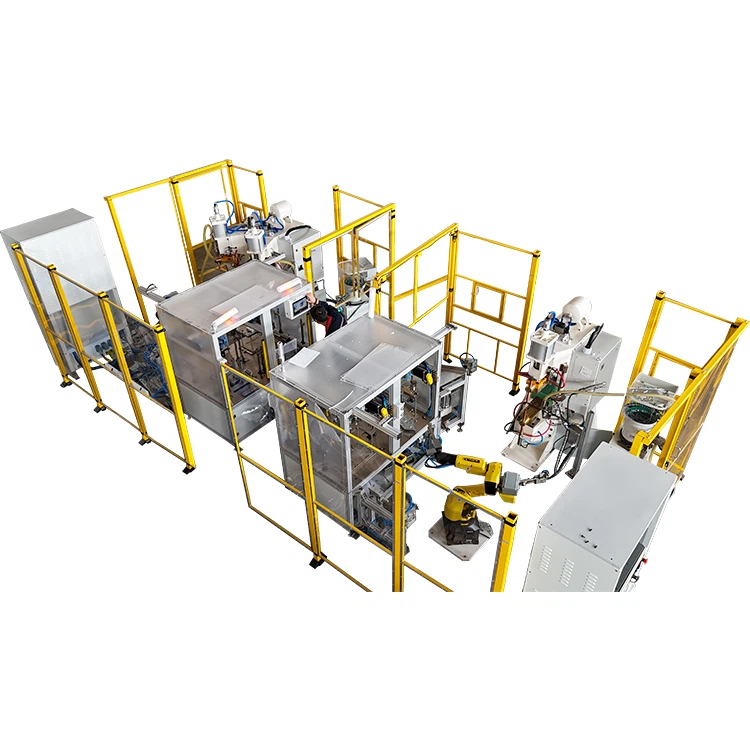
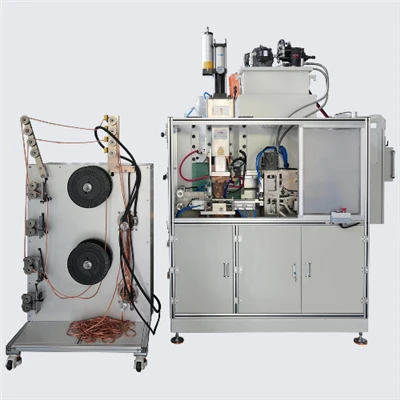
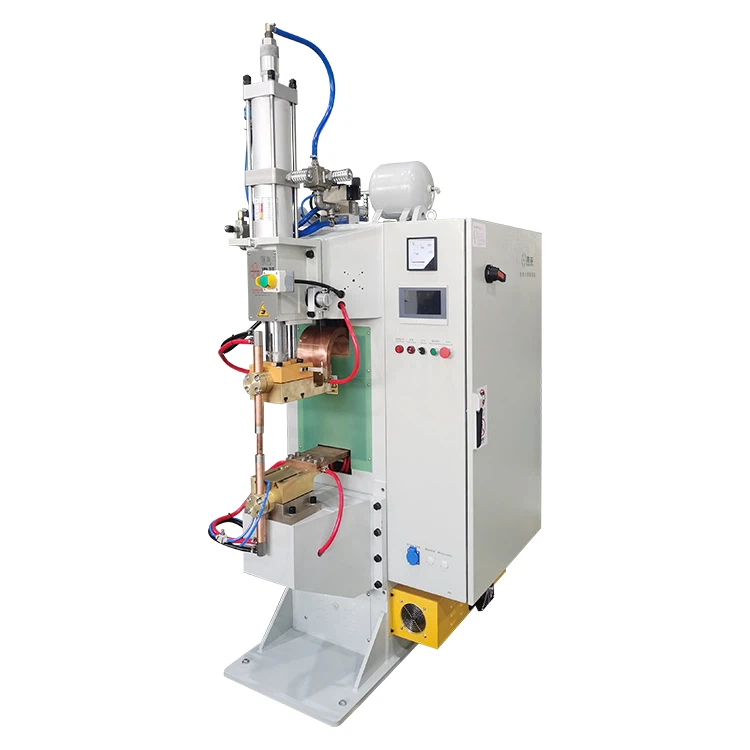
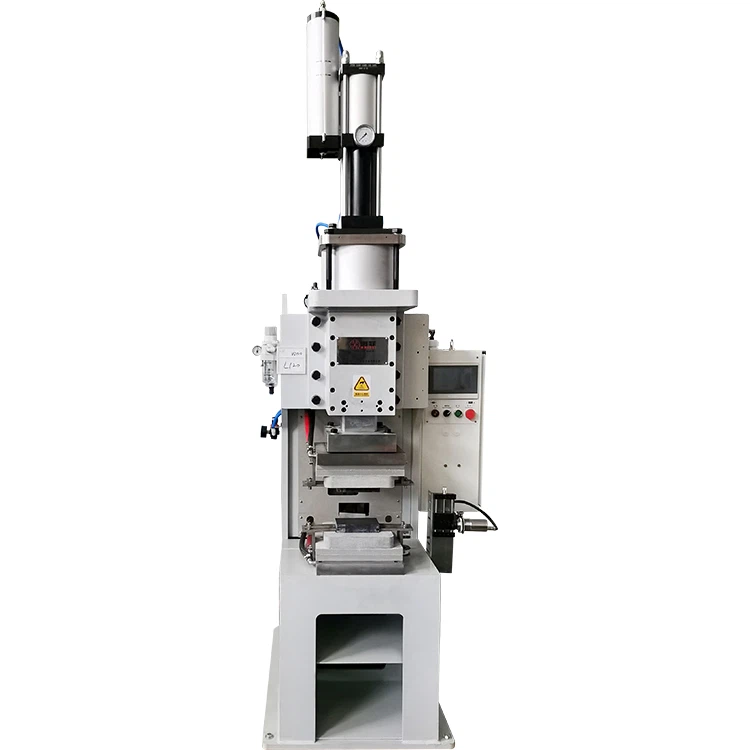
V průmyslové výrobě,akumulační svařovací strojejsou široce používány pro spojování kovů díky jejich vysoké účinnosti a energeticky-úsporným vlastnostem. Problémy, jako je nízká pevnost svařování a falešné svařování, však nejen ovlivňují kvalitu produktu, ale mohou také představovat bezpečnostní rizika. Jak můžeme rychle vyřešit problémy s pevností svařování na svařovacích strojích s akumulací energie? Tento článek začíná základními příčinami a poskytuje praktická řešení.

Analýza problému: Příčiny špatné svařovací pevnosti
1. Nesprávné parametry svařování
Svařovací energieakumulační svařovací strojeje určeno proudem, časem a dalšími parametry. Pokud je proud příliš nízký nebo doba vybíjení nedostatečná, kov se nemusí adekvátně roztavit, což má za následek falešné svařování. Naopak nadměrný proud může propálit obrobek a snížit pevnost svaru.
2. Špatný stav elektrody
Opotřebené, zoxidované nebo znečištěné hroty elektrod přímo ovlivňují vodivost a přenos tlaku, což vede k rozptýlené svařovací energii a nedostatečné pevnosti svaru. Navíc příliš nízký nebo příliš vysoký tlak elektrody může způsobit špatný kontakt nebo podměrečné nugety.
3. Nesprávná povrchová úprava obrobku
Pokud jsou na povrchu obrobku olejové skvrny, oxidační vrstvy nebo nečistoty, brání toku proudu a ovlivňují kvalitu svařování. Zejména při svařování tenkých plechů nebo přesných dílů je čistota povrchu rozhodující pro pevnost svaru.
Řešení: Jak zlepšit pevnost svařování
1. Přesné nastavení parametrů
Nastavte proud, dobu výtlaku a tlak vhodně podle tloušťky obrobku a materiálu. Například svařování tenkých plechů může vyžadovat snížený proud s prodlouženou dobou vybíjení, zatímco tlusté plechy vyžadují vyšší spotřebu energie. Ověřte vhodnost parametrů zkušebním svařováním, abyste zajistili rovnoměrnou tvorbu nugetů.
2. Pravidelná údržba systému elektrod
Zkontrolujte hroty elektrod, zda nejsou opotřebené nebo zoxidované, a ihned je vyměňte nebo vyleštěte. Udržujte povrchy elektrod čisté a upravte tlak elektrody tak, aby vyhovoval procesním požadavkům. U vodou-chlazených elektrod zajistěte, aby byl chladicí systém volný, aby nedošlo ke snížení výkonu v důsledku přehřátí.
3. Optimalizovaná předúprava obrobku
Před svařováním důkladně očistěte povrch obrobku, abyste odstranili olej, rez a oxidační vrstvy. Metody, jako je broušení, chemické čištění nebo čištění ultrazvukem, lze použít k zajištění, že oblast svařování je bez kontaminace.
Preventivní opatření: Zajištění kvality od zdroje
1,Zaveďte standardizované postupy: Vypracujte šablony parametrů svařování s referenčními hodnotami pro různé materiály a tloušťky.
2, Pravidelná kalibrace zařízení: Zkontrolujte akumulační kondenzátory, transformátory a řídicí systémy, abyste zajistili správnou funkci a zabránili nestabilitě svařování související se stárnutím-.
3, Školení operátorů: Zajistěte, aby byl personál obeznámen s pracovními principy a metodami odstraňování problémů u svařovacích strojů s akumulací energie, aby se snížila lidská chyba.

Závěr
Hlavní důvody nízké svařovací síly u svařovacích strojů s akumulací energie spočívají v přizpůsobení parametrů, stavu elektrod a předúpravě obrobku. Vědeckým nastavením parametrů procesu, standardizací údržby zařízení a optimalizací provozních postupů lze výrazně zlepšit kvalitu svařování. V praktických aplikacích se doporučuje dynamicky optimalizovat řešení na základě konkrétních potřeb pro zajištění stabilního provozuakumulační svařovací stroje, zajišťující jak efektivitu výroby, tak kvalitu produktů.