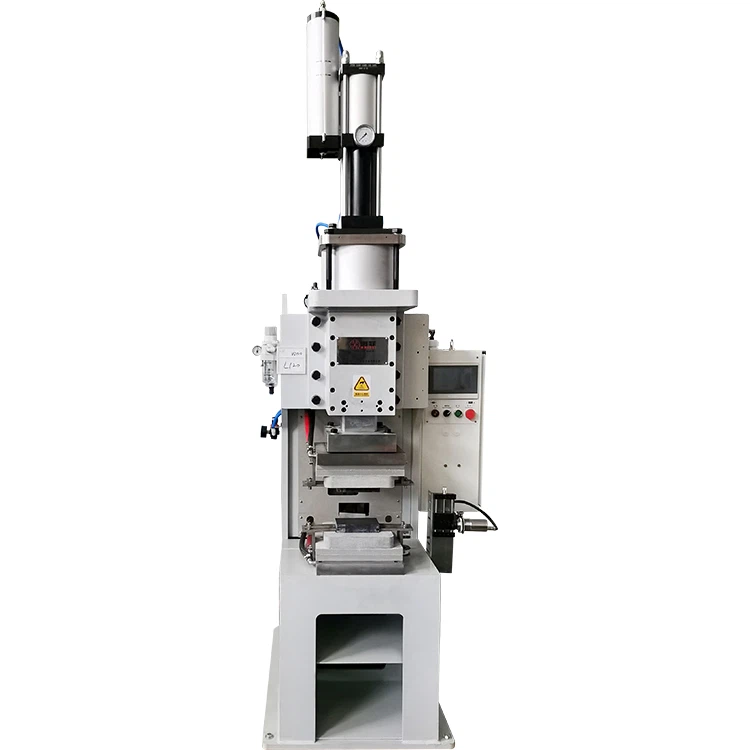
V moderní automobilové výrobě, leteckém a elektronickém průmyslu se bodové svařování (Odporové bodové svařování, RSW) se stala klíčovou technologií pro spojování kovů díky své účinnosti a spolehlivosti.
Když však bodový svářeč čelí kombinacím materiálů s nestejnou tloušťkou, technické problémy eskalují. Klíčem k hodnocení kvality procesu bodového svařování je zajistit, aby se tenký plech nepropálil, zatímco tlustý plech dosáhl dostatečného natavení.


Tento článek podrobně analyzuje pět základních technických problémů, se kterými se setkáváme při bodovém svařování materiálů nestejné tloušťky, a představí, jak moderní bodové svářeče dosahují vysoce-kvalitních svarů pomocí pokročilých procesů a řízení parametrů.
1. Nerovnováha distribuce tepla a „efekt posunování“: Primární výzva pro kvalitu svaru
Základní problém při svařování materiálů nestejné tloušťky spočívá ve vážné nerovnováze distribuce tepla.
Základní obtížnost: Koncentrace tepla a posunovací efekt
Podle Jouleova zákona ($Q=I^2Rt$) je svařovací teplo přímo úměrné druhé mocnině proudu, odporu a času. V nestejných kombinacích tloušťky:
- 1. Koncentrace tepla: Tenčí plech má relativně nižší odpor, ale vzhledem k jeho menší tepelné kapacitě se teplo snadněji akumuluje a rychle dosahuje bodu tání, což vede k propálení-nebo silnému promáčknutí.
- 2. Posunovací efekt: Když je svařeno více bodů nebo existuje překrytí na okraji obrobku, proud zvolí cestu nejmenšího odporu. V materiálech nestejné tloušťky může proud obcházet zamýšlenou svařovací oblast a procházet již vytvořenými svary nebo dobře{2}}kontaktovanými oblastmi, což má za následek nedostatečný proud ve skutečné svařovací zóně, což způsobuje nepřiměřenou velikost nuggetu nebo nedostatečné spojení.
Moderní řešení: Multi{0}}pulzní a svahové řízení
Moderní bodové svářečky řeší tuto výzvu přesným řízením proudu:
- 1.Multi-pulzní svařování: Proces svařování je rozdělen do několika fází, jako je předehřívání, tavení a kování. Tato technika používá menší proudový impuls pro předehřívání, následovaný větším proudovým impulsem pro tavení a nakonec malý temperovací proud pro řízení chlazení. Tím se účinně vyrovnává akumulace tepla v tenkém plechu a prostup tepla v tlustém plechu.
- 2. Current Slope Control: Místo okamžitého použití maximálního proudu se proud postupně zvyšuje (upslope) a snižuje (downslope) po nastavenou dobu. To účinně snižuje rozstřik a poskytuje delší dobu pronikání tepla pro silnější materiál, čímž se dosáhne rovnoměrnějšího teplotního pole.
2. Nugget Shift a strukturální integrita: Riziko asymetrické síly
Svarový nuget je jádrem pevnosti bodového svarového spoje. V materiálech nestejné tloušťky má tvorba nugetů tendenci upřednostňovat tenčí stranu materiálu, což má za následek asymetrickou pevnost spoje.
Základní obtížnost: Velikost nugetů a kontrola rychlosti penetrace
Ideální nugeta by měla být rovnoměrně rozložena na obou plátech a měla by dosahovat přiměřené velikosti. Průmyslové standardy obvykle vyžadují, aby průměr nugetu ($D$) byl v rozmezí $4\\sqrt{t}$ až $5\\sqrt{t}$ (kde $t$ je tloušťka tenčího plechu v milimetrech) .
Při svařování nestejné tloušťky, protože tenký plech snadněji dosáhne teploty tavení, se nuget posune směrem k tenkému plechu, což vede k:
- Nadměrná penetrace tenkého plechu: Míra průniku přesahující 80 % vážně oslabuje pevnost tenkého plechu, což může způsobit propálení-.
- Nedostatečná penetrace tlustým plechem: Míra penetrace pod 20 % indikuje neúplné spojení, což má za následek nestandardní pevnost spoje.
Moderní řešení: Optimalizovaný tlak a čas
- Optimalizace síly elektrody: Vhodné zvýšení síly elektrody (tlaku) může zvýšit stabilitu přechodového odporu a pomoci koncentrovat proud na rozhraní. Optimalizovaný tlak také lépe kontroluje deformaci tenkého plechu.
- Přesná kontrola doby svařování: Prodloužení doby svařování pomáhá zvýšit hloubku taveniny v tlustém plechu, ale musí být přísně kontrolováno, aby se zabránilo roztahování tepelně-zóny (HAZ) a nadměrnému rozstřiku. Například při svařování ocelových plechů o tloušťce 0,8 mm a 1,4 mm se obvykle používá delší doba svařování, aby byla zajištěna dostatečná hloubka taveniny v plechu o tloušťce 1,4 mm.
3. Zrychlené opotřebení elektrody a náklady na údržbu: Skrytá provozní zátěž
Bodové svařovací elektrody jsou spotřební materiál a jejich opotřebení se výrazně zrychluje při svařování materiálů nestejné tloušťky.
Základní obtížnost: Vysoký stres a nerovnoměrné{0}}tepelné cyklování
- Vysoká proudová hustota: Pro kompenzaci nedostatku tepla v tlustém plechu jsou často vyžadovány vyšší svařovací proudy, které přímo vystavují hrot elektrody vyššímu tepelnému zatížení a proudové hustotě.
- Nerovnoměrné{0}}tepelné cykly: Rychlosti přenosu tepla tenkých a silných plechů se liší, což způsobuje-nestejnoměrné tepelné cykly na obou stranách hrotu elektrody, což urychluje měknutí a oxidaci materiálu elektrody.
Opotřebení elektrody vede ke zvětšení kontaktní plochy a snížení proudové hustoty, což zase ovlivňuje kvalitu nugetů a vytváří začarovaný kruh.
Moderní řešení: pokročilé materiály a automatizované orovnávání
- Upgrade materiálu elektrody: Široké použití materiálů s vysokou{0}}pevností a vysokou{1}}vodivostí, jako je chrom-zirkonová měď (CuCrZr), ke zlepšení odolnosti elektrody proti opotřebení a teploty proti-měknutí.
- Automatizované orovnávání elektrod: Zavedení automatických orovnávačů elektrod umožňuje přesné oříznutí hrotu elektrody na základě nastaveného počtu svarů nebo výsledků monitorování kvality. To zajišťuje stabilitu kontaktní plochy elektrod, zachování konstantní proudové hustoty a výrazné snížení dlouhodobých-provozních nákladů.
4. Komplexní požadavky na optimalizaci parametrů: Posun od zkušenosti k inteligenci
U materiálů o nestejné tloušťce se tradiční metoda optimalizace parametrů „pokus{0}}a{1}}omyl stává neefektivní a nákladná.
Základní obtížnost: Více{0}}proměnná spojka a úzké okno procesu
Bodové svařování zahrnuje tři základní parametry (proud, čas, tlak) spolu s mnoha proměnnými, jako je poměr tloušťky materiálu a stav povrchu. Nestejná tloušťka činí vazební vztah mezi těmito proměnnými složitější, což vede k velmi úzkému oknu procesu-rozsah parametrů, které poskytují přijatelný svar.
| Parametr | Tenčí materiál (např. 0,8 mm) | Silnější materiál (např. 1,4 mm) | Nestejná kombinace tloušťky (0,8 mm+1.4 mm) | Strategie optimalizace |
| Svařovací proud | Spodní | Vyšší | Potřebuje rovnováhu, obvykle o něco vyšší, než je požadováno pro tenký plech | Použijte Multi{0}}Pulse nebo Slope Control |
| Doba svařování | Kratší | Delší | Potřebuje prodloužení, aby se zajistilo pronikání tlustého plechu | Přesné ovládání až na milisekundy |
| Síla elektrody | Mírný | Mírný | Mírně zvýšená pro stabilizaci přechodového odporu | Zajistěte těsný kontakt mezi dvěma listy |
Zajistěte těsný kontakt mezi dvěma listy
- Adaptivní řídicí systémy: Moderní bodové svářečky jsou vybaveny-monitorovacími systémy v reálném čase, které sledují signály, jako je napětí, proud a posun elektrod během procesu svařování. Algoritmy dynamicky upravují svařovací proud tak, aby zajistily dosažení předem nastaveného příkonu energie pro každý svar, čímž se překonávají drobné výkyvy v tloušťce materiálu nebo stavu povrchu.
- Databáze parametrů: Zřízení -specifické, ověřené standardizované databáze parametrů pro běžné kombinace tloušťky (např. 1,0 mm{4}} mm) umožňuje operátorům přímo volat nastavení, čímž se proces optimalizace přesune od- ladění na místě ke správě dat.
5. Zvýšené riziko deformace svařování: Výzva tepelného a zbytkového napětí
Nerovnoměrné rozložení tepelného napětí je hlavní příčinou deformace obrobku (deformace).
Základní obtížnost: Místní přehřátí a koncentrace stresu
Při svařování nestejné tloušťky je lokální přehřátí v oblasti tenkého plechu závažnější a rychlost ochlazování je také rychlejší, což vede k:
- Nerovnoměrné tepelné namáhání: Rychlé ochlazování generuje větší smršťovací napětí v oblasti tenkého plechu.
- Koncentrace zbytkového napětí: Toto nerovnoměrné smršťování koncentruje zbytkové napětí kolem místa svaru. Když napětí překročí mez kluzu materiálu, způsobí makroskopickou deformaci obrobku.
Moderní řešení: Posloupnost svařování a návrh přípravků
- Optimalizovaná svařovací sekvence: Použití střídavého svařovacího vzoru nebo přeskakovaného svařování zabraňuje nepřetržitému zahřívání přilehlých bodů a poskytuje obrobku dostatek času na rozptýlení tepla. Upřednostnění svařování silnějších nebo strukturálně stabilních částí pomáhá kontrolovat celkovou deformaci.
- Přesné přípravky a lokalizace: Použití vysoce{0}}tuhých, vysoce{1}}přesných přípravků ke spolehlivému umístění a uchycení obrobku. Přípravky by měly mít dobré vlastnosti pro odvod tepla, aby napomáhaly při řízení tepelné difúze, minimalizovaly posun a deformaci během procesu svařování.
Závěr: Od výzvy ke spolehlivému připojení
Jádro materiálů pro bodové svařování s nestejnou tloušťkou spočívá ve vyvážení distribuce tepla a dosažení přesné kontroly procesu.
Zavedením více{0}}pulzního svařování, adaptivního řízení proudu, automatizovaného orovnávání elektrod a standardizovaných databází parametrů moderní technologie bodového svařování tyto výzvy účinně řeší.
Prostřednictvím vědeckého řízení procesů a pokročilé konfigurace zařízení mohou výrobci nejen výrazně zlepšit kvalitu svarů a spolehlivost spojů, ale také účinně snížit-dlouhodobé provozní náklady a zajistit efektivní a stabilní spojení ve složitých výrobních scénářích.