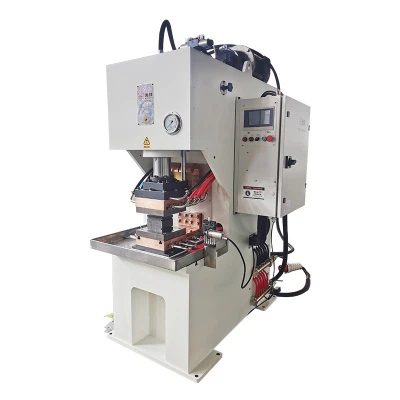
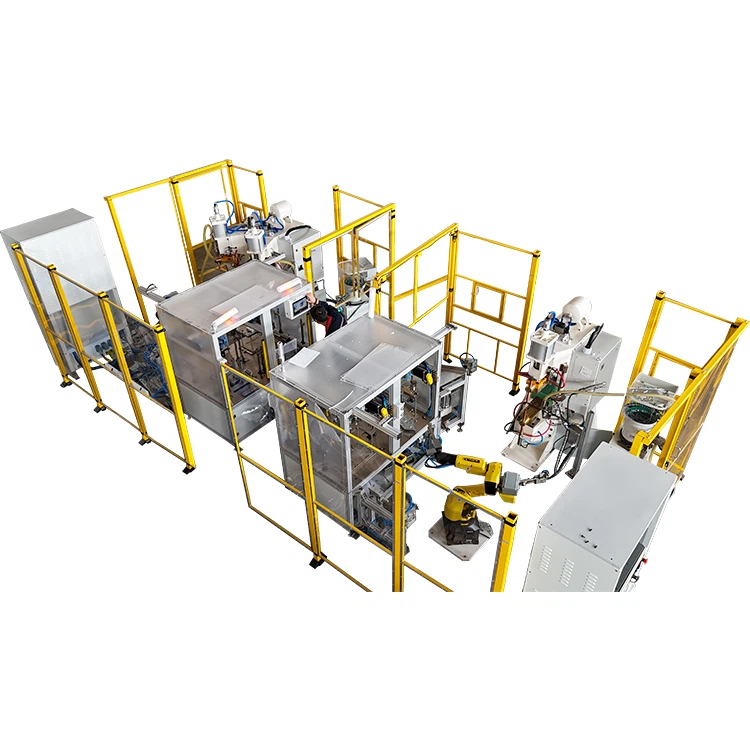
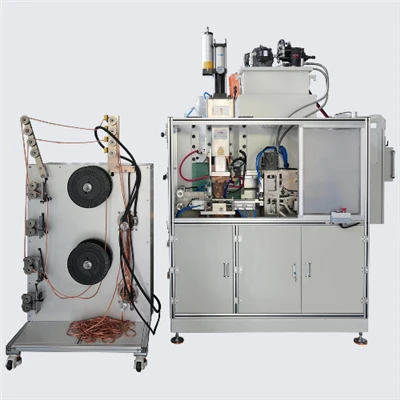
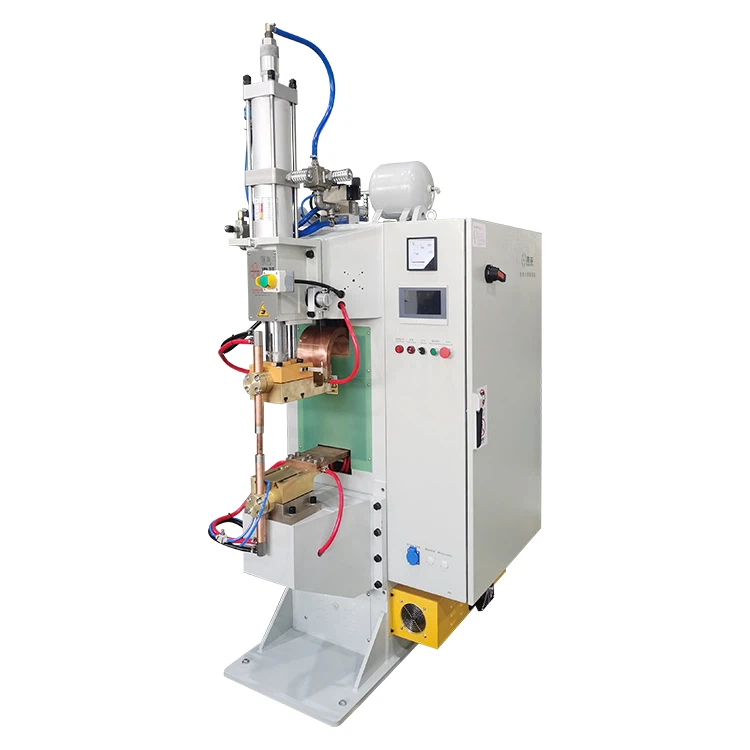
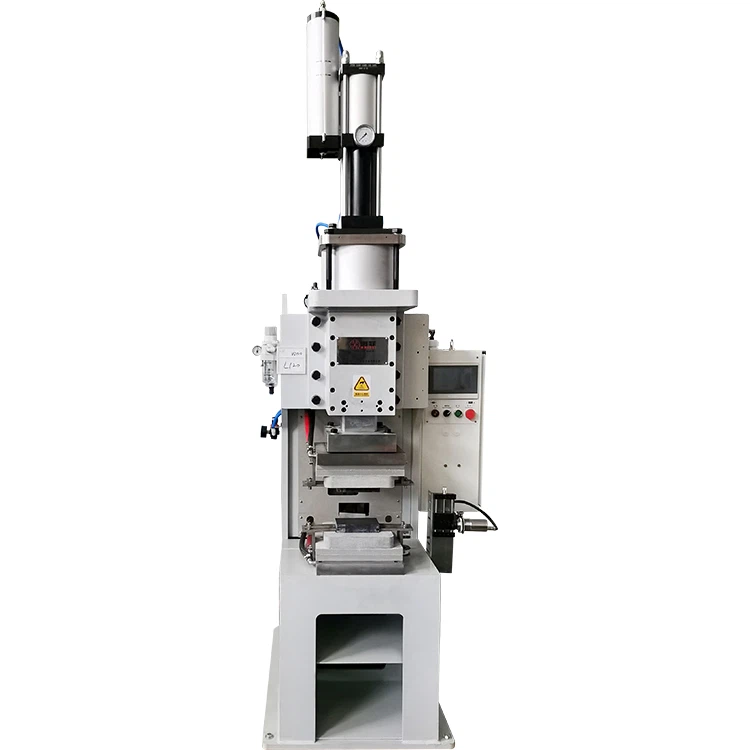
V rychle se rozvíjejícím automobilovém průmyslu, který se vyznačuje trendy v odlehčení, elektrifikaci a inteligenci, je kvalita svařování prvořadá. Přímo určuje bezpečnost, životnost a celkový výkon konstrukce vozidla a kritických součástí. Tradiční metody svařování jsou stále více nedostatečné pro splnění přísných norem pro vysokou přesnost, vysokou účinnost a vysokou spolehlivost. V důsledku toho se projekční svářecí pracoviště stala základním zařízením na automatizovaných výrobních linkách a její technické požadavky a řešení se neustále vyvíjejí.

Tento článek se ponoří do pěti základních požadavků na projekční svářecí pracoviště stanovených automobilovým průmyslem a poskytne odpovídající inteligentní řešení pro praktické reference výrobců automobilů a dodavatelů zařízení.
I. Požadavky na přesnost: od „přijatelné“ po „mimořádně stabilní“ milimetrová-kontrola úrovně
Přesnost svařování je základem filozofie automobilového průmyslu s nulovou{0}}poruchou. U kritických nosných-komponent, jako jsou karoserie-v-bílé (BIW) konstrukci, rámy sedadel a přihrádky na baterie v nových energetických vozidlech (NEV), musí být síla a odchylka polohy svarových bodů přísně kontrolována.
Přísné požadavky
- Přesnost polohy bodu svaru: Obvykle se vyžaduje, aby odchylka středu bodu svaru byla řízena v rozmezí $\\pm 0,1 $ mm, což zajišťuje konzistentní přesnost montáže a strukturální integritu.
- Stabilita svařovacích parametrů: Klíčové parametry, jako je svařovací proud, tlak a čas, musí vykazovat minimální výkyvy. Stabilita proudu musí být například řízena v rozmezí $\\pm 1%$, aby byla zaručena jednotnost velikosti svaru.
Inteligentní řešení
- Použití středofrekvenčních stejnosměrných (MFDC) invertorových napájecích zdrojů: Ve srovnání s tradičními svářečkami na střídavý proud (AC) poskytuje technologie MFDC hladší a přesnější stejnosměrný svařovací proud. Jeho milisekundová-rychlost odezvy a vysoká vzorkovací frekvence umožňují v reálném čase-kompenzaci kolísání mřížky a změn kontaktního odporu obrobku a zajišťují přesný přívod energie.
- Vysoce{0}}systémy elektrod a servoregulace tlaku: Využití vysoce{0}}tuhých a nízkých{1}}systémů setrvačnosti elektrod v kombinaci se servomotorem-poháněným tlakovým mechanismem umožňuje uzavřenou-smyčku přesnou kontrolu nad svařovacím tlakem. To nejen zvyšuje rychlost natlakování, ale také umožňuje dynamické nastavení tlakové křivky během svařování na základě materiálových charakteristik a tvorby svarových nugetů, což zajišťuje optimální kontaktní a kovací účinky.
II. Požadavky na efektivitu: Zajištění produkční kapacity pro dosažení vysoké-rychlosti Takt
Automobilové výrobní linky jsou známé svým extrémně vysokým Takt Timem a účinnost projekční svařovací stanice přímo ovlivňuje celkovou propustnost linky.
Přísné požadavky
- Extrémně krátký svařovací cyklus: Doba cyklu pro jeden bod svaru (včetně doby sevření, svaru a přidržení) musí být zkrácena na 0,5 sekundy nebo méně, aby se splnila výrobní poptávka desítek svarových bodů za minutu.
- Vysoká celková efektivita zařízení (OEE): Vzhledem k tomu, že výrobní linky často běží 24 hodin denně, 7 dní v týdnu, je cílové OEE pro pracovní stanici obvykle nastaveno na více než 95 %, což vyžaduje, aby zařízení udržovalo vysokou rychlost s minimálními prostoji a dobou výměny.
Inteligentní řešení
- Technologie více{0}}hlavového/více{1}}bodového současného svařování: Tam, kde to procesní omezení dovolují, použití více svařovacích hlav pro současný provoz výrazně snižuje celkovou dobu svařování na obrobek. Například při svařování projekcí matic lze pro znásobení účinnosti navrhnout čtyři- nebo šest-bodových svařovacích přípravků.
- Rychlý přechod a automatická kompenzace: Zavedení modulárních a standardizovaných nástrojů a přípravků ve spojení se systémy automatického výměníku nástrojů (ATC) zkracuje dobu výměny z hodin na minuty. Kromě toho použití robotických nebo kamerových systémů pro rychlé polohování obrobku a kompenzaci odchylek minimalizuje manuální zásahy a dobu seřizování. Průmyslová data naznačují, že použití technologie MFDC a automatizovaného přechodu může zvýšit celkovou účinnost svařování o více než 30 % ve srovnání s tradičním zařízením.
III. Požadavky na spolehlivost: Základ pro nepřetržitou 24hodinovou produkci
Automobilový průmysl vyžaduje od svých zařízení spolehlivost-průmyslové úrovně, protože jakýkoli neočekávaný výpadek může vést ke značným ztrátám ve výrobě.
Přísné požadavky:
- Prodloužená střední doba mezi poruchami (MTBF): Základní součásti (jako jsou transformátory, řídicí jednotky a elektrody) musí dosáhnout MTBF více než 5 000 hodin, což zajistí, že zařízení vydrží nepřetržitý provoz s vysokou-intenzitou.
- Přizpůsobivost prostředí: Zařízení musí spolehlivě fungovat v drsném průmyslovém prostředí, které se vyznačuje vysokými teplotami, vlhkostí a prachem, a musí mít vynikající elektromagnetickou kompatibilitu (EMC), aby se zabránilo interferenci s jinými přesnými zařízeními na výrobní lince.
Inteligentní řešení
- Inteligentní diagnostika a prediktivní údržba (PdM): Pracovní stanice by měly být vybaveny chytrými senzory pro sledování-provozního stavu kritických komponent v reálném čase, včetně průtoku chladicí vody, teploty, opotřebení elektrod a zatížení servomotoru. Využitím edge computingu a algoritmů AI lze předvídat potenciální poruchy a preventivně je označovat, což umožňuje prediktivní údržbu spíše než reaktivní opravy.
- Redundantní design a modulární napájecí zdroj: Kritické napájecí a řídicí systémy by měly zahrnovat redundanci, aby bylo zajištěno, že systém může pokračovat v provozu, i když ve zhoršeném režimu, pokud jeden modul selže. Optimalizované systémy vodního chlazení jsou také nezbytné pro zajištění účinného chlazení svařovacího transformátoru a elektrod a prodlužují tak jejich životnost.
IV. Požadavky na automatizaci a flexibilitu: Bezproblémová integrace do chytré výroby
Moderní automobilová výroba sleduje flexibilní výrobu, kde jediná linka může rychle přejít na výrobu různých modelů a konfigurací automobilových dílů.
Přísné požadavky
- Vysoká integrace robotů: Pracovní stanice musí být schopna bezproblémového propojení s řídicími systémy běžných průmyslových robotů (jako jsou ABB, KUKA, FANUC), což umožňuje složité operace, jako je automatické nakládání/vykládání, automatické polohování a dokonce-svařování pomocí robota.
- Flexibilní výrobní kapacita: Pracovní stanice musí být schopna rychle se přizpůsobit scénářům s velkým{0}}mixem a nízkým{1}}objemem výroby, přepínáním modelů produktů prostřednictvím softwarové konfigurace, nikoli výměny hardwaru.
Inteligentní řešení
- 3D naváděcí systémy vidění: U obrobků se složitou geometrií nebo montážními odchylkami se pro přesné skenování a rozpoznávání používají systémy 3D vidění. Robot upravuje svařovací dráhu a polohu v reálném-čase na základě vizuální zpětné vazby a dosahuje funkce „svařování-jak{4}}jak si-vyberete“, což výrazně zvyšuje automatizaci a flexibilitu.
- Technologie digitálního dvojčete: Vytvoření digitálního modelu projekčního svařovacího pracoviště ve virtuálním prostředí umožňuje simulaci procesu, detekci kolizí a optimalizaci programu. To drasticky zkracuje vývojový cyklus pro procesy svařování nových produktů a umožňuje rychlé ověření proveditelnosti flexibilní změny.
V. Požadavky na sledovatelnost dat: Vytvoření úplného archivu kvality pro životní cyklus produktu
Protože jde o průmyslový produkt s vysokou{0}}bezpečností, musí mít všechny kritické výrobní procesy v automobilové výroběsledovatelnostk řešení stažení z trhu a stanovení odpovědnosti.
Přísné požadavky
- Akvizice plných parametrů{0}v reálném čase: Pracovní stanice musí být schopna získávat a zaznamenávat úplná procesní data pro každý bod svaru s milisekundovou frekvencí (např. vzorkovací frekvence 1 ms), včetně průběhů proudu, napětí, tlakových křivek a posunu elektrody.
- Integrace dat na-systémové úrovni: Svařovací data musí být přenášena v reálném{0}}čase prostřednictvím standardních rozhraní (jako je OPC UA nebo MQTT) do výrobního systému řízení výroby (MES) nebo systému řízení jakosti (QMS), čímž vzniká kompletní elektronický archiv kvality.
Inteligentní řešení
- Edge Computing a předběžné{0}}zpracování dat: Integrace modulu edge computingu do ovladače pracovní stanice umožňuje-analýzu v reálném čase a předběžné{1}}zpracování masivních nezpracovaných svařovacích dat, extrahování klíčových hodnot funkcí (např. špičkový proud, čas tvorby svarových nugetů). To snižuje zátěž zpracování dat v systému MES.
- Cloudová-platforma pro sledování kvality: Využití cloudové technologie k vytvoření škálovatelného jezera svařovacích dat. Zadáním identifikačního čísla vozidla (VIN) nebo čísla šarže součásti mohou uživatelé rychle vysledovat podrobné parametry, dobu svařování, operátora a dokonce i šarži elektrod použitou pro všechna svarová místa na daném dílu, a dosáhnout tak plné sledovatelnosti kvality životního cyklu od surovin až po konečnou dodávku vozidla.

Závěr
Požadavky automobilového průmyslu na projekční svářecí pracoviště se vyvinuly za hranice prosté „svařovací schopnosti“ k zaměření na „dokonalou přesnost, vysokou-flexibilitu rychlosti a inteligentní spolehlivost“. Pracovní stanice, které splňují tyto přísné požadavky, jsou komplexní, inteligentní systémy integrující pokročilé technologie, jako jsou zdroje napájení MFDC, servořízení, 3D vidění, prediktivní údržba a průmyslový internet věcí (IIoT).
Pro výrobce automobilů je výběr a nasazení projekčních svařovacích pracovišť vybavených těmito inteligentními řešeními nejen nezbytným předpokladem pro zajištění kvality produktu, ale také základní strategií pro zvýšení efektivity výroby, realizaci chytré výroby a udržení konkurenceschopnosti na trhu. Vzhledem k tomu, že se technologie neustále vyvíjejí, projekční svařovací pracoviště zůstane „strážcem kvality“ v automobilové výrobě a zajistí bezpečnost a kvalitu vozidel.