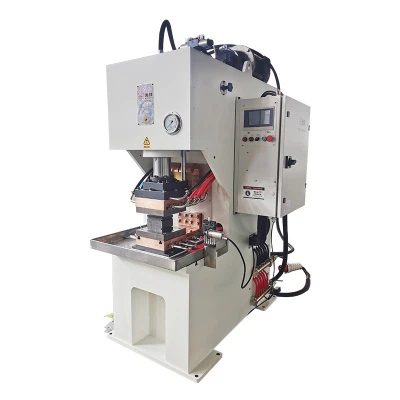
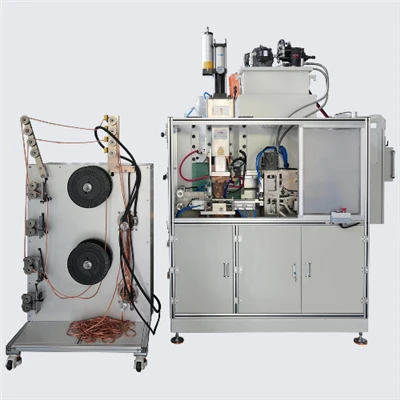
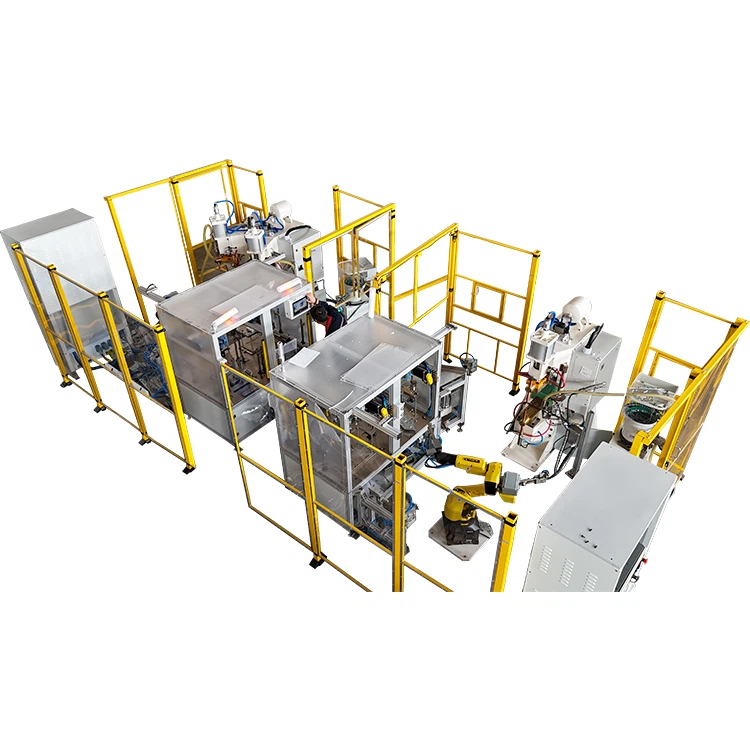
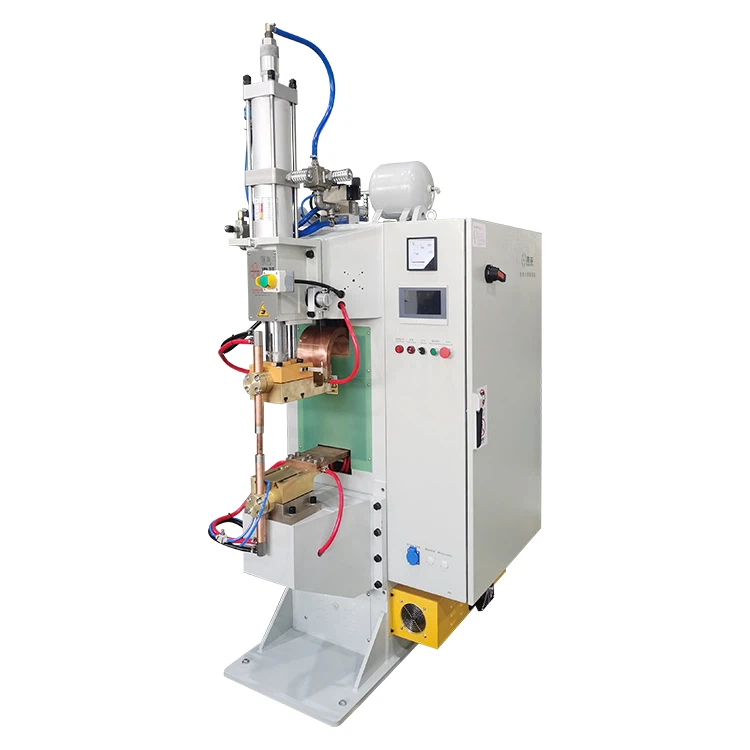
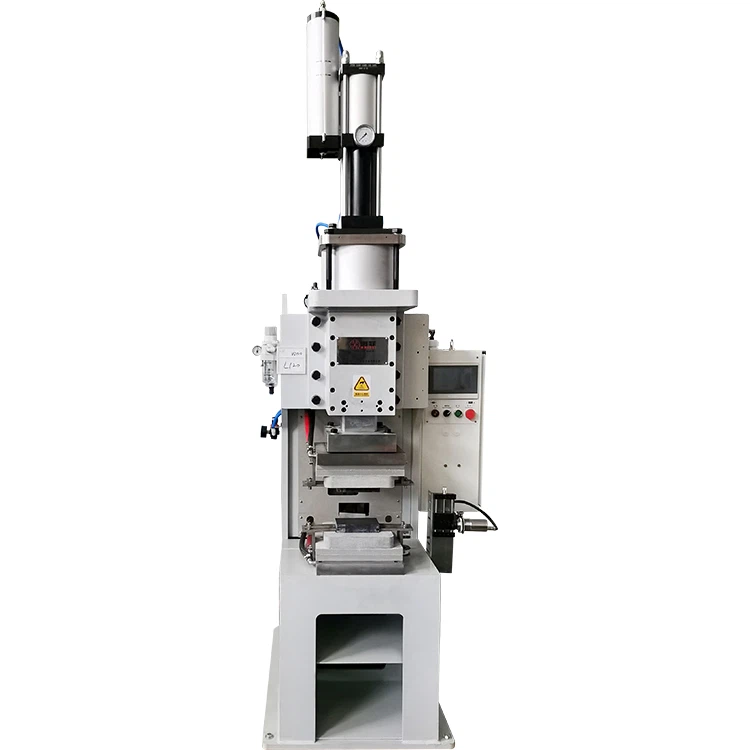
V moderní automobilové výrobě je svařování dveří jedním z nejnáročnějších procesů z hlediska přesnosti, účinnosti a kvality povrchu. Automobilové dveře nejen přispívají ke strukturální integritě, ale také přímo ovlivňují výkon těsnění, hladinu hluku a vibrací (NVH) a celkový vzhled vozidla. Z tohoto důvodu se svařování dveří stalo kritickým krokem kontroly kvality ve výrobě vozidel.
Většina automobilových dveří se dnes vyrábí z vícevrstvých galvanizovaných ocelových plechů o tloušťce obvykle od 0,6 mm do 1,2 mm. Tyto tenké-plechové struktury sice pomáhají snižovat hmotnost vozidla, ale zároveň činí svařovací proces citlivějším. Jakákoli nestabilita v přívodu tepla nebo síly elektrody může vést k nadměrnému rozstřiku, hlubokým vtiskům nebo nekonzistentní tvorbě nugetů. Tyto problémy zvyšují náklady na přepracování a mohou ohrozit dlouhodobou-životnost.
Vzhledem k tomu, že se rychlost výroby neustále zvyšuje a požadavky na kvalitu se zpřísňují, stroje bodového svařování MFDC postupně nahradily konvenční bodové svářečky střídavým proudem. Díky vylepšené stabilitě proudu a vynikající kompatibilitě s automatizovanými výrobními linkami umožňuje technologie MFDC výrobcům dosáhnout vyšší kvality svařování a vyšší produktivity. Pro společnosti, které plánují nové výrobní linky nebo modernizují stávající systémy, je pochopení role bodového svařování MFDC při výrobě dveří zásadní pro přijímání informovaných rozhodnutí o zařízení.

Typické požadavky na konstrukci a svařování ve výrobě automobilových dveří
Před prozkoumáním výhod bodových svařovacích strojů MFDC je důležité porozumět struktuře automobilových dveří a technickým problémům spojeným s jejich svařováním. Jasné pochopení těchto základů usnadňuje pochopení toho, proč je vyžadována pokročilá technologie svařování.
Konstrukční charakteristiky automobilových dveřních sestav
Typické automobilové dveře se skládají z několika plechových komponentů spojených dohromady četnými bodovými svary. Každý konstrukční díl má jedinečné požadavky na svařování, zejména pokud jde o pevnost a kvalitu povrchu.
Níže uvedená tabulka shrnuje běžné součásti dveří a jejich svařovací charakteristiky.
| Komponent | Typický rozsah tloušťky | Vlastnosti svařování | Klíčová kvalita zaměření |
|---|---|---|---|
| Vnější panel | 0,6–0,8 mm | Vysoké požadavky na kvalitu povrchu | Minimální rozstřik a promáčknutí |
| Vnitřní panel | 0,7–1,0 mm | Vícenásobné svarové spoje | Stabilní tvorba nugetů |
| Výztužné panely | 0,8–1,2 mm | Vícevrstvé spoje | Konstrukční pevnost |
| Spoje rázové konstrukce | Nad 1,0 mm | Vysoká lokální nosnost | Spolehlivá pevnost ve smyku |
Standardní automobilové dveře obvykle obsahují:
- 30–50 bodových svarů
- Až do60 a více svarůve složitých designech
- Požadavek na dobu výrobního cyklu45 sekund nebo méně na jednotku
Tyto podmínky vyžadují svařovací zařízení, které poskytuje spolehlivost i rychlost.
Běžné problémy se svařováním ve výrobě dveří
Při použití konvenčního svařovacího zařízení může nastat několik opakujících se problémů. Tyto problémy se často vyvíjejí postupně a mohou se projevit až po montáži nebo během provozu vozidla.
Mezi typické vady svařování patří:
- Rozstřik ulpívající na vnějším panelu dveří
- Nadměrné odsazení povrchu
- Nekonzistentní velikost svarového nugetu
- Variace pevnosti svaru
- Zvýšená deformace panelu po svařování
V průběhu času mohou tyto vady vést k:
- Únik vody
- Zvýšený hluk větru
- Strukturální uvolněnost
- Kosmetické povrchové vady
Z hlediska výroby tyto problémy zvyšují náklady na přepracování a snižují celkovou efektivitu výroby.

Proč konvenční AC bodové svařovací stroje bojují s dveřními aplikacemi
Konvenční AC bodové svařovací stroje byly široce používány v dřívějších automobilových výrobních systémech. I když jsou relativně jednoduché a nákladově{1}efektivní, jejich technická omezení jsou stále zjevnější, protože standardy kvality neustále rostou.
Pochopení těchto omezení pomáhá objasnit výhody, které nabízí technologie MFDC.
Srovnání výkonu mezi AC a MFDC bodovými svařovacími stroji
| Parametr | AC bodová svářečka | Bodová svářečka MFDC |
|---|---|---|
| Aktuální typ | 50 Hz AC | Vysoko-frekvenční DC (1000 Hz+) |
| Stabilita přívodu tepla | Mírný | Vysoký |
| Kontrola rozstřiku | Omezený | Vynikající |
| Konzistence svaru | Variabilní | Stabilní |
| Kompatibilita s automatizací | Mírný | Vynikající |
| Energetická účinnost | Spodní | Vyšší |
Jedním z nejkritičtějších omezení AC svařovacích systémů je stabilita proudu. Střídavý proud prochází nulovým bodem v každém cyklu a vytváří kolísání v přívodu tepla, které může narušit tvorbu nugetů.
V reálném výrobním prostředí mají konvenční svářečky střídavého proudu často za následek:
- Míra rozstřiku přibližně 10–20 %
- Dodatečná doba broušení se prodlouží o 15 %–30 %
- Znatelné rozdíly v kvalitě svaru
Postupem času tyto faktory výrazně zvyšují výrobní náklady.
Hlavní výhody bodových svařovacích strojů MFDC při svařování automobilových dveří
Bodové svařovací stroje MFDC zlepšují svařovací výkon přeměnou střídavého proudu na středně-stejnosměrný proud. Tato změna v dodávce proudu výrazně zvyšuje stabilitu procesu a kvalitu svaru.
Přesná regulace vstupu tepla výrazně snižuje rozstřik
Kontrola rozstřiku je jedním z hlavních problémů při svařování dveří. Bodové svářečky MFDC produkují vysokofrekvenční stejnosměrný proud, což umožňuje hladší a stabilnější dodávku energie do svarové zóny.
Většina systémů MFDC podporuje vícestupňové křivky svařování, což umožňuje různé úrovně proudu v různých fázích svařovacího cyklu.
Mezi typické fáze svařování patří:
- Fáze předehřívání:Postupně zvyšuje teplotu a snižuje počáteční rozstřik
- Hlavní fáze svařování:Tvoří stabilní svarový nuget
- Fáze chlazení:Snižuje vnitřní napětí a zkreslení
Výrobní data z průmyslových aplikací ukazují významná zlepšení po přechodu na MFDC svařování.
| Indikátor | Před upgradem | Po implementaci MFDC |
|---|---|---|
| Výskyt rozstřiku | asi 12 % | Sníženo pod 3 % |
| Vytížení povrchové úpravy | Vysoký | Výrazně snížena |
| Míra kosmetických vad | Znatelné | Skvěle vylepšené |
U některých optimalizovaných výrobních linek mohou být některé operace broušení zcela eliminovány.
Uzavřená-kontrola síly smyčky a proudu zlepšuje konzistenci svaru
Svařování tenkých -plechů vyžaduje přesnou kontrolu síly elektrody. I malé mezery mezi plechy mohou mít za následek slabé svary nebo neúplnou tvorbu nugetů.
Moderní svařovací stroje MFDC obvykle zahrnují:
- Monitorování posunu elektrod
- Vynucená zpětná vazba-v reálném čase
- Uzavřená-regulace proudu
Tyto funkce vytvářejí synchronizovanou svařovací sekvenci:Svorka → Svar → Kompenzace
Mezi typické ukazatele výkonu patří:
| Parametr | Typická hodnota |
|---|---|
| Energetická opakovatelnost | ±2% |
| Nuggetová konzistence | CPK Větší nebo rovno 1,67 |
| Pevnost ve smyku | Větší nebo rovno 4,5 kN |
Tyto hodnoty jsou v souladu s běžnými požadavky na kvalitu automobilového průmyslu.
Kompatibilita-vysokorychlostní automatizace zvyšuje efektivitu výroby
Svařování automobilových dveří se obvykle provádí pomocí robotických systémů. Svařovací zařízení proto musí podporovat-vysokorychlostní výrobní cykly.
Bodové svařovací stroje MFDC poskytují několik klíčových výhod:
- Doby svařovacích cyklů tak krátké jako0,6 sekundy na svar
- Schopnost dobíjet během pohybu elektrody
- Stabilní-dlouhá operace
Tyto schopnosti umožňují efektivní integraci s robotickými svařovacími systémy.
Mezi typická vylepšení výroby patří:
- Zvýšení produkce15–20 % za směnu
- Celková efektivita zařízení (OEE) překročena90%
- Snížené náklady na práci a přepracování
Pro velko{0}}objemová produkční prostředí přinášejí tato vylepšení měřitelné ekonomické výhody.
Jak vybrat správný bodový svařovací stroj MFDC pro dveřní aplikace
Výběr zařízení je jednou z nejkritičtějších fází realizace úspěšného svařovacího procesu. Výběr správných specifikací může výrazně zkrátit dobu uvádění do provozu a zlepšit dlouhodobý-výkon.
Parametry výběru klíče
| Faktor výběru | Doporučený rozsah | Pokyny pro výběr |
|---|---|---|
| Tloušťka materiálu | 0,6–1,2 mm | Výkon zvolte na základě maximální tloušťky |
| Svařovací kapacita | 80–220 kVA | Vyšší kapacita doporučená pro více{0}}vrstevné spoje |
| Výrobní cyklus | Menší nebo rovno 45 s/jednotku | Ověřte rychlost odezvy stroje |
| Řídící systém | Více{0}}fázový průběh | Preferujte programovatelné řídicí systémy |
| Rozhraní automatizace | Standardní protokoly | Vyžadováno pro integraci robota |
Pečlivý výběr parametrů zlepšuje celkovou stabilitu výroby.
Čtyři kritické faktory k vyhodnocení při nákupu
Při výběru bodového svařovacího stroje MFDC je třeba věnovat zvláštní pozornost následujícím aspektům.
Stabilita zařízení
Mezi hlavní úvahy patří:
- Stabilita proudu
- Doba odezvy řídicího systému
Stabilní provoz přímo určuje konzistenci kvality svaru.
Kompatibilita s automatizací
Většina moderních linek pro svařování dveří pracuje s průmyslovými roboty. Proto je nezbytná kompatibilita s robotickými systémy.
Mezi typické podporované značky robotů patří:
- FANUC
- ABB
- KUKA
Spolehlivá komunikace zajišťuje hladkou integraci systému.
Energetická účinnost
Ve srovnání s konvenčními AC svařovacími systémy technologie MFDC obvykle poskytuje:
- Úspora energie 20–30 %.
Při prodloužených výrobních cyklech toto snížení výrazně snižuje provozní náklady.
Schopnost technické podpory
Spolehliví dodavatelé obvykle nabízejí:
- Ukázkové zkoušky svařování
- Doporučení procesních parametrů
- Dlouhodobá-technická podpora
Tyto služby jsou zvláště cenné při zahájení výroby.
Skutečný{0}}případ světové aplikace: Modernizace linky pro svařování automobilových dveří
Výrobce komponent pro vozidla nedávno modernizoval svou výrobní linku pro svařování dveří tím, že nahradil konvenční bodové svářečky střídavým proudem svařovacími systémy MFDC. Před upgradem se na lince vyskytovaly časté problémy s rozstřikem a vyžadovala rozsáhlé dokončování po-svaření.
Následující tabulka porovnává výkon před a po upgradu.
| Parametr | Před upgradem | Po upgradu |
|---|---|---|
| Výskyt rozstřiku | asi 12 % | Sníženo na přibližně 2 % |
| Brusný personál | 3 operátory | Sníženo na 1 operátora |
| Rychlost přepracování | asi 2,5 % | Sníženo na 0,8 % |
| Výrobní výstup | Základní linie | Zvýšeno přibližně o 18 % |
Do jednoho roku od implementace:
Úspora nákladů na práci a přepracování přesáhla 600 000 RMB
Zároveň se výrazně zlepšila celková kvalita produktů a znatelně se snížily stížnosti zákazníků.
FAQ
Otázka: Je bodové svařování MFDC nutné pro výrobu automobilových dveří?
Odpověď: Bodové svařování MFDC není striktně povinné pro vysoce-výrobu dveří, zejména v automatizovaných výrobních prostředích.
Otázka: Je svařování MFDC vhodné pro pozinkovanou ocel?
A: Ano. Stabilní přívod tepla snižuje odpařování zinku a minimalizuje rozstřik, díky čemuž je technologie MFDC vhodná pro svařování galvanizované oceli.
Otázka: Kolik energie může bodové svařování MFDC ušetřit?
Odpověď: Ve většině průmyslových aplikací poskytují svařovací systémy MFDC úspory energie přibližně ve výši20 % až 30 %ve srovnání s konvenčními AC svářečkami.
Závěr
Vzhledem k tomu, že automobilová výroba stále vyžaduje vyšší kvalitu a vyšší rychlost výroby, musí se technologie svařování odpovídajícím způsobem vyvíjet. Od základního spojování až po precizní{1}}řízenou výrobu se bodové svařovací stroje MFDC staly základním nástrojem pro dosažení konzistentní a spolehlivé montáže dveří.
Prostřednictvím přesné regulace tepla, stabilního řízení síly a bezproblémové integrace s automatizovanými systémy zlepšuje technologie MFDC jak kvalitu svaru, tak efektivitu výroby. Pro výrobce, kteří plánují založit nové výrobní linky nebo modernizovat stávající systémy, je nezbytné porozumět materiálovým charakteristikám, požadavkům na dobu cyklu a potřebám automatizace.
Provádění ověřování vzorků a optimalizace svařovacích parametrů před plnohodnotnou -výrobou zůstává jedním z nejúčinnějších způsobů, jak zajistit dlouhodobý-úspěch. Výběr vpravoBodový svařovací stroj MFDCnejen zlepšuje současný výkon výroby, ale také poskytuje pevný základ pro budoucí expanzi výroby.