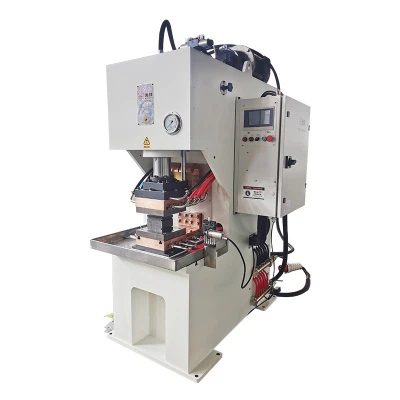
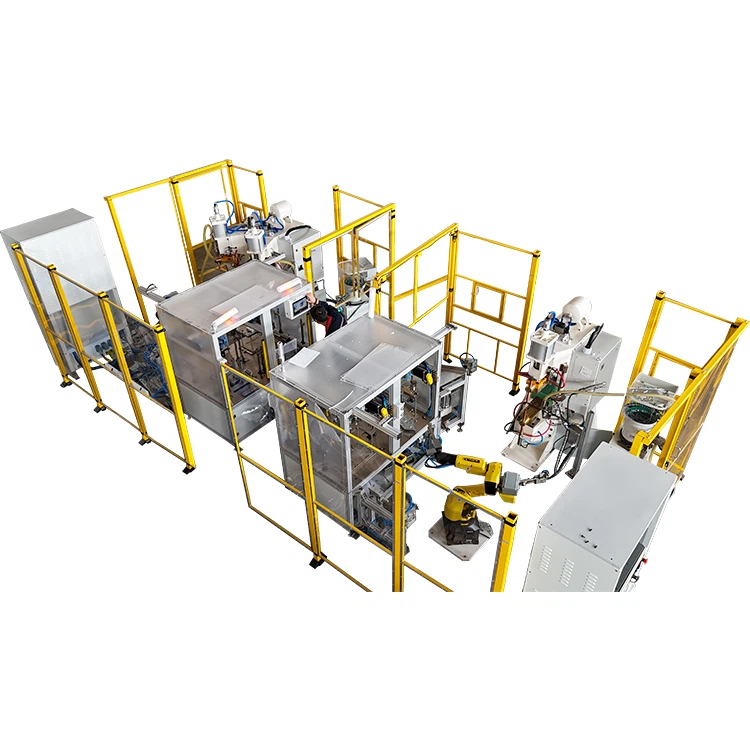
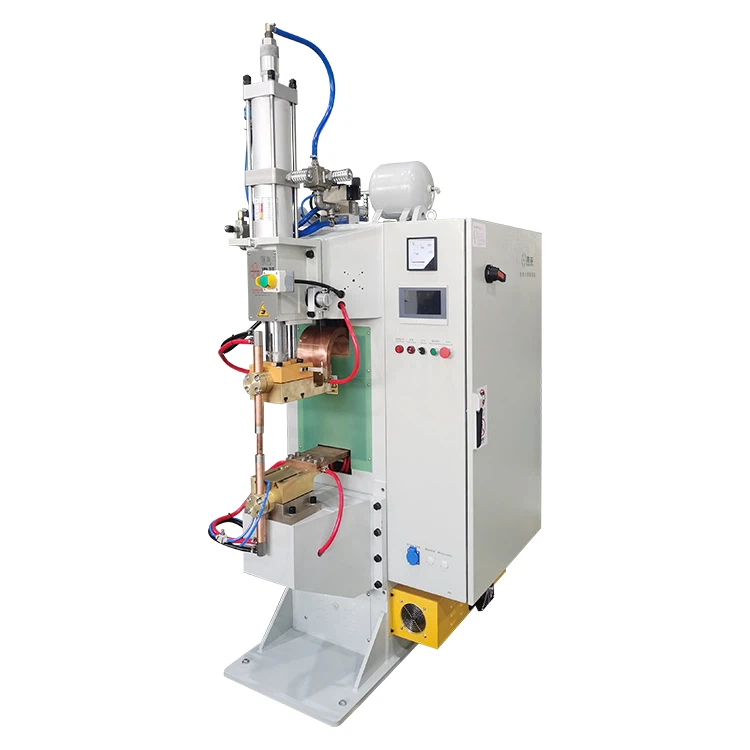
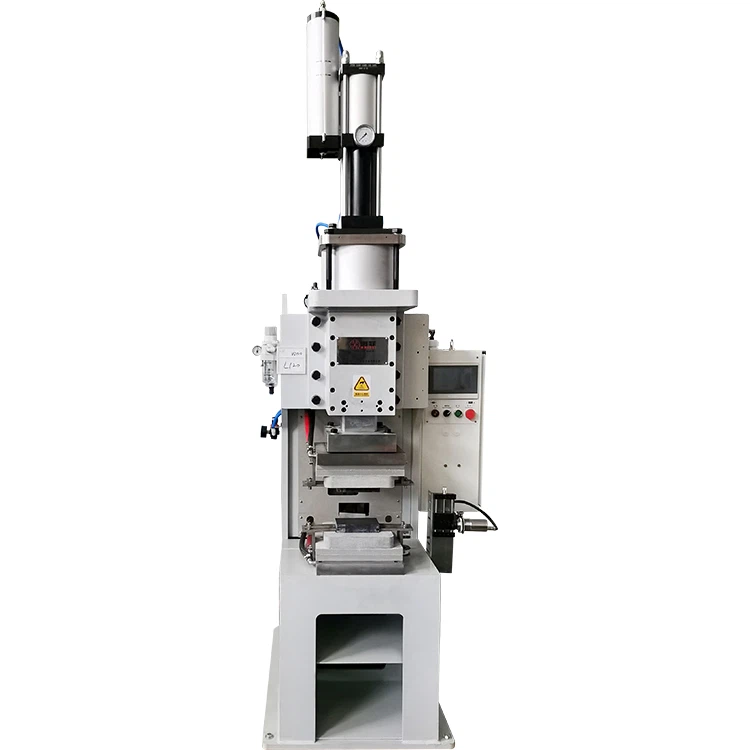
Úvod: Rovnováha mezi efektivitou a bezpečností
Na nové výrobní lince akumulátorů pro energetické vozy, zatímco astředofrekvenční bodová svářečkadokončí bod svařování za 0,3 sekundy, teplota elektrody tiše stoupne na 400 stupňů; v dílně na svařování plechů pro chytré spotřebiče v okamžiku, kdy proud 3000A přesně pronikne pozinkovaným ocelovým plechem, dosáhne intenzita pole elektromagnetického záření 50krát vyšší než u běžných domácích spotřebičů. Tato čísla nám připomínají, že bezpečné používání středofrekvenčních bodových svářeček, „přesných svářecích per“ moderní výroby, je jak technickou výzvou, tak uměním řízení.
I. Položení bezpečnostního základu před provozem
Komplexní kontrola vybavení
Před spuštěnímstředofrekvenční bodová svářečka, je třeba provést „tří-ověření“:
- Ověření izolace:Použijte 500V megaohmmetr k testování izolačního odporu zařízení a zajistěte hodnotu větší nebo rovnou 5MΩ (podle normy IEC 60974-1).
- Ověření uzemnění:Použijte tester zemního odporu k potvrzení zemního odporu vedení PE menší nebo roven 4Ω.
- Ověření chlazení:Zkontrolujte, zda je průtok vodního chlazení stabilní na 3-6 l/min (upravte podle výkonu zařízení).
- Údaje od společnosti vyrábějící autodíly ukazují: Podniky, které standardizují kontroly spouštění, snižují poruchovost zařízení o 67 % a abnormální opotřebení elektrod o 42 %.
Kalibrace vědeckých parametrů
Přizpůsobte parametry svařování tloušťce materiálu:
- 0,5mm plech z hliníkové slitiny: Doporučený proud 12-15kA, čas 8-12ms
- 1,2mm pozinkovaný ocelový plech: Doporučený proud 18-22kA, čas 15-20ms
- Výrobce domácích spotřebičů nesprávně nastavil parametry pro 1,5 mm za studena válcovanou-ocel (25 kA/30 ms), což způsobilo trojnásobné zrychlení eroze hrotu elektrody a zvýšení ročních nákladů na opotřebení o 120 000 RMB.
Přesná konfigurace ochranných prostředků
Obsluha musí nosit:
- Ochranné brýle proti rozstřiku-certifikované ANSI Z87.1
- Tepelně-odolné (větší nebo rovné 500 stupňům) kožené rukavice
- Ochranné oděvy se stupněm odolnosti-vznětlivému vyššímu nebo rovnému NFPA 2112
- Výzkum Japan Welding Engineering Society ukazuje: Standardizované nošení ochranných pomůcek snižuje pravděpodobnost popálení o 92 %.
II. Bezpečnostní kontrola během provozu
Přesné řízení aktuální cesty
Udržujte konstantní kontaktní plochu mezi obrobkem a elektrodou:
- Okamžitě vyměňte hrot elektrody, pokud průměr opotřebení překročí 15 %
- Kontrolujte chybu polohování obrobku v rozmezí ±0,5 mm
- Nová společnost zabývající se energetickými bateriemi zaznamenala o 38 % nižší pevnost svaru v důsledku nadměrného opotřebení hrotu elektrody (průměr opotřebený od 8 mm do 6,2 mm), což vedlo ke ztrátám z stažení výrobku přesahujícím 5 milionů RMB.
Aktivní zásah do tepelného cyklu
- Vytvořte varovný mechanismus akumulace tepla při svařování:
- Zastavte na 5 minut chlazení po 200 po sobě jdoucích svarech
- Pokud povrchová teplota elektrody překročí 150 stupňů, spusťte nucené chlazení
- Údaje certifikace TÜV Rheinland ukazují: Správné řízení tepelného cyklu může prodloužit životnost elektrody 2,3krát.
Dynamické stínění proti elektromagnetickému záření
- Nastavte kolem zařízení:
- Síla magnetického pole Menší nebo rovna 100μT ve vzdálenosti 1 m od zařízení (standard ICNIRP)
- Hodnota útlumu štítu vysokofrekvenčního záření -Větší nebo rovna 30 dB
- Výrobce zdravotnických prostředků nainstaloval dvouvrstvý hliníkový štít, který snižuje vyzařování pozice operátora z 85 μT na 28 μT, čímž splňuje požadavky na produkční prostředí lékařské-třídy.
III. Zajištění bezpečnosti po vypnutí
Standardizovaný postup uvolňování energie
- Po uzavření zařízení musíte:
- Počkejte na automatické{0}}vybití baterie kondenzátoru pod 50 V (trvá přibližně 3–5 minut)
- Proveďte ruční sekundární vypouštění pomocí vypouštěcí tyče
- Továrna na zpracování kovů utrpěla přímé ztráty ve výši 200 000 RMB v důsledku úrazu elektrickým proudem, protože nebyly dodrženy postupy vybíjení.
Řízení periodické údržby
- Stanovte plán výměny klíčových komponent:
- Filtr systému vodního chlazení: Vyměňte každých 500 hodin
- Napájecí modul: Kontrolujte každých 3000 hodin
- Řídicí obvodová deska: Čistění prachu každých šest měsíců
- Výrobce bílé techniky zvýšil MTBF (Mean Time Between Failures) z 1200 na 2500 hodin prováděním standardní údržby.
Cvičení reakce na mimořádné situace-založené na scénáři
- Proveďte měsíční specializovaná cvičení:
- Nouzová reakce na přilepení elektrody (rychlé přerušení přívodu vzduchu/napájení)
- Nouzové ošetření úniků chladicí vody (aktivace záložního chladicího okruhu)
- Výrobce letadlových součástí snížil průměrnou dobu odezvy na incident z 8 minut na 90 sekund pomocí simulačních cvičení.
【Závěr: Bezpečnost je základním kamenem technologického vývoje】
Jakstředofrekvenční bodová svářečkas přeruší 120 svarů za minutu a regulace přívodu tepla dosahuje přesnosti 0,1 %, hodnota bezpečných provozních postupů daleko přesahuje samotnou prevenci nehod. Společnosti, které přísně prosazují bezpečnostní standardy, nejen kontrolují míru zranění pod 0,12 ‰ (průměr v odvětví 0,85 ‰), ale také zlepšují celkovou efektivitu výroby o 23 % díky lepší stabilitě zařízení. To potvrzuje věčné pravidlo výroby: skutečný technologický pokrok je vždy postaven na základech přísného řízení bezpečnosti.