Co je difúze v pevné fázi?

Difúze v pevném stavu je pohyb atomů, iontů nebo jiných látek přes pevný materiál. Pohyb je mnohem pomalejší než difúze v kapalině nebo plynu, protože atomy v pevné látce jsou drženy v uspořádané struktuře.
K difúzi může dojít několika cestami, včetně pohybu přes krystalovou mřížku, podél hranic zrn a blízko povrchů materiálu. Dominantní dráha závisí na materiálu, teplotě, mikrostruktuře a době zpracování.
Teplota má silný vliv na rychlost difúze. Když teplota stoupá, atomy mají více energie na změnu polohy. To neznamená, že se materiál musí roztavit. Atomový pohyb může probíhat, zatímco materiál zůstává pevný.
Při difuzním svařování tento atomární pohyb přispívá k vývoji spojení poté, co byly povrchy očištěny, vyrovnány a přitlačeny do dostatečně těsného kontaktu.
Jak difúze v pevné fázi tvoří svařovaný spoj?
1. Příprava povrchu
Dosedací plochy jsou vyčištěny, aby se odstranil olej, uvolněný oxid a další nečistoty. Rovnost a drsnost povrchu také ovlivňují skutečnou kontaktní plochu.
Dokonce i povrch, který se zdá hladký, obsahuje mikroskopické vysoké a nízké body. Pokud části nedosednou těsně, velké části rozhraní mohou zůstat oddělené.
2. Zarovnání a kontakt
Díly se umístí do vhodného nářadí a uvedou se do kontaktu. Aplikovaná síla pomáhá zmenšit mezery a zvětšuje plochu, na které se povrchy dotýkají.
Požadovaná síla závisí na materiálu, ploše spoje, teplotě a nástroji. Difúzní svařování by nemělo být vždy popisováno jako vysokotlaký-proces, protože různé aplikace používají různé úrovně síly.
3. Řízené vytápění
Spoj se zahřívá, zatímco základní materiály zůstávají pod teplotou tání. Zahřívání zvyšuje atomovou mobilitu a může také usnadnit místní deformaci materiálu na rozhraní.
Teplo může být dodáváno pecí, indukčním systémem, elektrickým odporem nebo jiným řízeným zdrojem. Způsob ohřevu závisí na obrobku a konstrukci zařízení.
4. Vývoj rozhraní
Jak povrchy zůstávají pod teplem a silou, lokální kontakt se zlepšuje a atomy se pohybují přes nebo blízko původního rozhraní.
Přispívat může několik mechanismů, včetně lokální deformace, pohybu hranic zrn{0}}a difúze mřížky. Jejich relativní význam závisí na materiálech a podmínkách lepení.
Rozhraní automaticky nezmizí úplně. Konečný výsledek závisí na přípravě povrchu, teplotě, síle, době výdrže a kompatibilitě materiálu.
5. Chlazení a kontrola
Po požadované době zdržení se spoj ochladí podle schváleného postupu. Síla může být udržována během části chladicí fáze pro řízení pohybu nebo deformace.
Spoj je poté zkontrolován pomocí kontrolní metody požadované pro součást. Samotný vzhled nemůže potvrdit úplný stav spojovacího rozhraní.
Co řídí difúzi v pevné fázi během svařování?
Rychlost difúze a kvalitu spoje ovlivňuje několik souvisejících podmínek. Hodnota teploty nebo doba výdrže by se neměla hodnotit sama o sobě.
| Faktor | Účinek na kloub | Co by se mělo zkontrolovat |
| Teplota | Ovlivňuje mobilitu atomů a materiální odezvu | Aktuální teplotní profil a poloha měření |
| Aplikovaná síla | Zlepšuje povrchový kontakt a pomáhá uzavřít místní mezery | Rozložení síly, zatížené plochy a tlaku |
| Doba držení | Poskytuje čas na vývoj rozhraní | Efektivní doba při požadované teplotě a síle |
| Stav povrchu | Ovlivňuje skutečnou kontaktní oblast | Čistota, oxidační stav, rovinnost a drsnost |
| Kombinace materiálů | Ovlivňuje chování difúze a reakce rozhraní | Stupeň materiálu, povlak a jakákoli mezivrstva |
| Atmosféra zpracování | Ovlivňuje oxidaci a stabilitu povrchu | Vakuum, ochranný plyn nebo skutečné výrobní prostředí |
| Nástroje | Řídí vyrovnání, přenos tepla a rozložení síly | Stav obličeje-kontaktu a poloha obrobku |
Univerzální sada parametrů pro polovodičové difúzní svařování neexistuje. Musí být vyvinuty procesní podmínky pro skutečné materiály, rozměry spoje a požadavky na přijetí.
Pevné-difúzní svařování vs. tavné svařování
Hlavní rozdíl je v tom, zda se základní materiál v místě spoje roztaví.
| Funkce procesu | Pevné-difúzní svařování | Fusion Welding |
| Základní-stav materiálu | Zůstává pevné | Lokálně se roztaví a vytvoří svarovou lázeň |
| Hlavní spojovací mechanismus | Těsný povrchový kontakt, lokální deformace a difúze | Tavení s následným tuhnutím |
| Výplňový materiál | Obvykle se pro lepení podobných{0}}materiálů nevyžaduje | Může nebo nemusí být použit |
| Viditelná svarová housenka | Normálně chybí | Běžné u obloukových a podobných fúzních procesů |
| Hlavní procesní kontroly | Povrch, teplota, síla, čas a atmosféra | Přívod tepla, pojezd, stínění a tuhnutí |
| Typická omezení | Příprava povrchu, doba cyklu a požadavky na nástroje | Poruchy tuhnutí, deformace a tepelně-ovlivněné vlastnosti |
Difuzní svařování nevytváří konvenční tavnou housenku. Není však přesné říci, že materiál nevykazuje žádný tepelný účinek. Spoj a okolní materiál jsou stále vystaveny teplu a jejich vlastnosti se mohou měnit v závislosti na teplotě a době výdrže.
Proč používat solidní-proces připojení?
Udržování základních materiálů pod jejich teplotou tavení zabraňuje roztavené svarové lázni a fázi tuhnutí, která se vyskytuje u tavného svařování. To může být užitečné, když součást vyžaduje kontrolované rozměry, omezené povrchové značení nebo spoj bez přidaného plniva.
Mezi možné výhody patří:
- Žádné konvenční tavné svarové housenky
- Omezené objemové tavení a tuhnutí
- Schopnost spojovat vrstvené nebo tenké materiály
- Vhodnost pro vybrané podobné a nepodobné kombinace
- Řízená deformace, když je proces a nástroje správně vyvinuty
Tyto výhody nejsou automatické. Nadměrná teplota, nerovnoměrná síla, špatná příprava povrchu nebo nevhodná kombinace materiálů mohou stále způsobit deformaci, neúplné spojení nebo křehké fáze rozhraní.
Nepodobné-kovové spoje vyžadují zvláštní péči. Například měď a hliník mají odlišné tepelné a mechanické chování a pokud proces není kontrolován, mohou se tvořit nežádoucí intermetalické sloučeniny.
Pevnost spoje a elektrická vodivost by měly být ověřeny zkouškou, spíše než předpokládat, že jsou stejné jako základní materiál.
Difúze v pevné fázi při svařování flexibilních přípojnic
Flexibilní přípojnice se běžně vyrábějí z měděných nebo hliníkových fólií naskládaných na sebe. Středová část zůstává flexibilní, zatímco konce fólie jsou spojeny tak, aby vytvořily pevné spojovací oblasti
Při odporovém{0}}procesu svařování přípojnic se svazek fólií umístí mezi čela nástrojů. Elektrická tepelná a mechanická síla jsou aplikovány na oblast lepení podle schváleného plánu svařování.
Výsledek závisí na více než počtu vrstev fólie. Vývoj procesu by měl také vzít v úvahu:
• Materiál fólie a stav povrchu
• Tloušťka každé vrstvy
• Celková plocha-průřezu
• Délka a šířka lepení
• Nástrojový kontakt
• Aplikovaná síla
• Cyklus vytápění a chlazení
• Požadované elektrické a mechanické zkoušky
Měď a hliník by neměly používat stejné nastavení procesu bez ověření. Jejich elektrický odpor, tepelná vodivost, oxidační chování a deformační charakteristiky jsou různé.
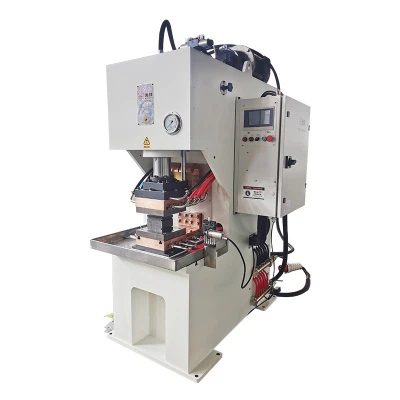
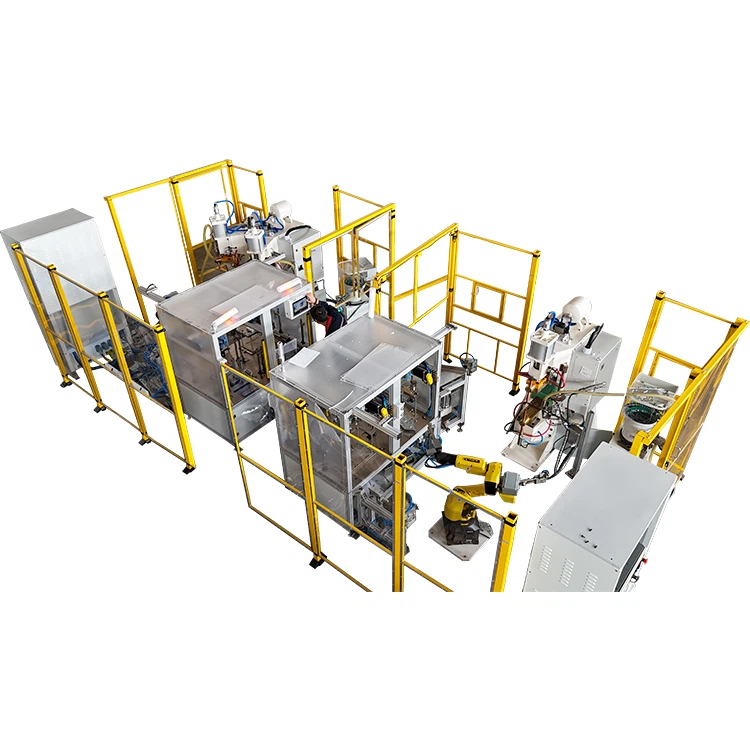
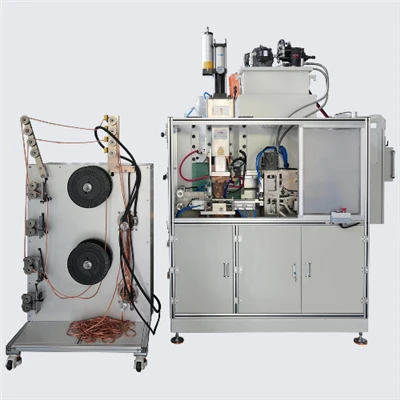
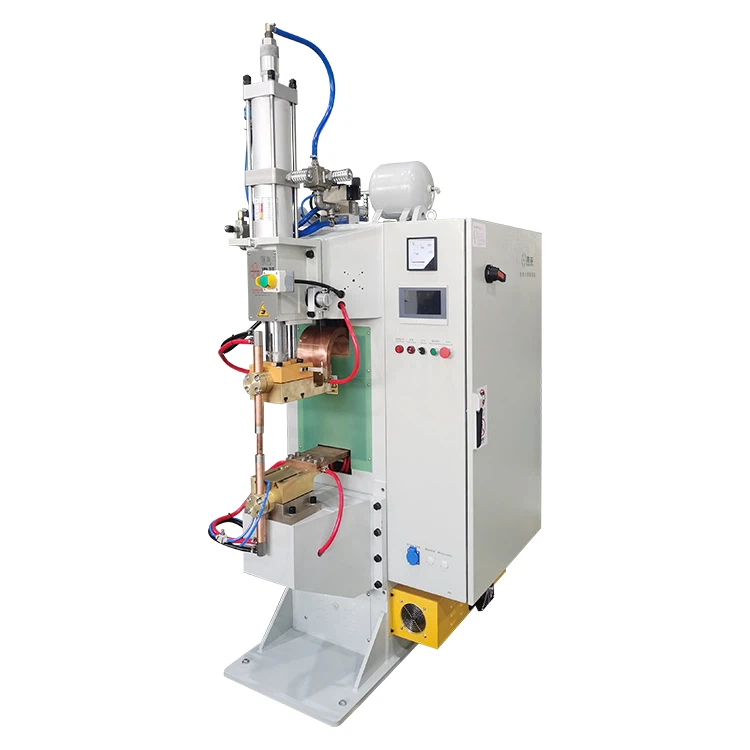
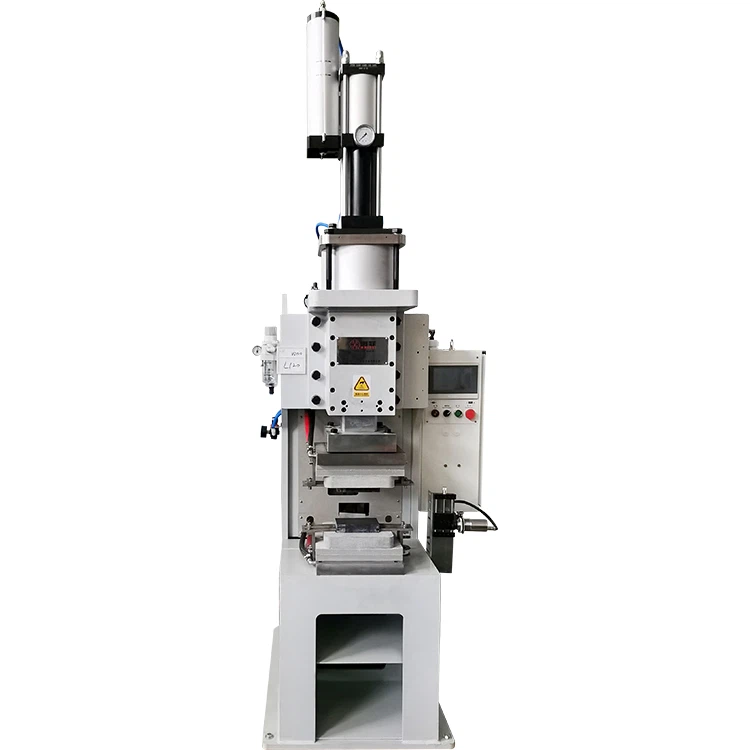
Informace o aplikaci a vybavení viz Haifei'směděné difúzní svařovací strojeazařízení pro difúzní svařování hliníku.
Je difúzní pájení také procesem v pevném stavu-?

Difúzní pájení, nazývané také přechodné spojování kapalné fáze, by se mělo odlišovat od konvenčního difúzního svařování v pevném-skupenství.
Konvenční difúzní svařování udržuje spojovací materiály v pevném stavu. Difúzní pájení využívá mezivrstvu, která dočasně tvoří kapalnou fázi. Difúze pak změní složení spoje a umožní tekuté vrstvě ztuhnout, zatímco je stále udržována teplota.
Oba procesy zahrnují difúzi, ale podmínky rozhraní a požadavky na zařízení se liší.
Často kladené otázky o polovodičovém difúzním svařování
Otázka: Je difúzní svařování proces v pevném stavu?-
A: Ano. Konvenční difúzní svařování spojuje materiály, zatímco základní kovy zůstávají pod svými teplotami tavení.
Otázka: Co je difúze v pevné fázi?
Odpověď: Difúze v pevném skupenství je pohyb atomů, iontů nebo jiných látek přes pevný materiál. Jeho rychlost silně závisí na teplotě, struktuře materiálu a času.
Otázka: Roztaví difúzní svařování kov?
A: Konvenční difúzní svařování neroztaví základní materiály. Difúzní pájení je jiné, protože používá mezivrstvu, která se dočasně stává tekutou.
Otázka: Vyžaduje difúzní svařování vysoký tlak?
Odpověď: Difúzní svařování vyžaduje dostatečnou sílu k vytvoření těsného kontaktu, ale požadovaný tlak závisí na materiálu, oblasti spoje, teplotě a návrhu procesu.
Otázka: Vytváří difúzní svařování oblast ovlivněnou teplem-?
Odpověď: Nevytváří stejnou fúzní zónu jako obloukové nebo laserové svařování, ale materiál je stále vystaven teplu. Jeho mikrostruktura nebo vlastnosti se mohou měnit v závislosti na podmínkách procesu.
Otázka: Může difúze v pevné fázi spojit měď a hliník?
Odpověď: Může být použit pro vybrané spoje měď-hliník, ale proces musí kontrolovat povrchové oxidy, deformaci a tvorbu intermetalů. Přesná kombinace vyžaduje testování.
Otázka: Co ovlivňuje pevnost difúzního-svarového spoje?
A: Příprava povrchu, teplota, síla, doba držení, kompatibilita materiálu, nástroje a atmosféra, to vše může ovlivnit kvalitu spoje.
Otázka: Jak se testuje difúzní-svar?
Odpověď: Testování může v závislosti na komponentu zahrnovat kontrolu rozměrů, -zkoušku průřezu, mechanické testování a testování elektrického odporu.
Závěr
Difúzní svařování je proces v pevném stavu, -protože základní materiály zůstávají pevné během celého spojovacího cyklu. Teplo zvyšuje mobilitu atomů, zatímco síla zlepšuje kontakt mezi připravenými povrchy. Čas umožňuje, aby se rozhraní vyvinulo do lepeného spoje.
Spolehlivý výsledek závisí spíše na celém procesu než na samotné difúzi. Kompatibilita materiálu, stav povrchu, teplota, síla, doba výdrže a nástroje musí být vyvinuty a ověřeny pro skutečnou součást.
Pro vyhodnocení svařování přípojnic zašlete Haifei třídu materiálu, tloušťku fólie, počet vrstev, rozměry lepení, výkres obrobku a požadovanou zkušební metodu.
Požádejte o zkoušku vzorku difúzního svařování