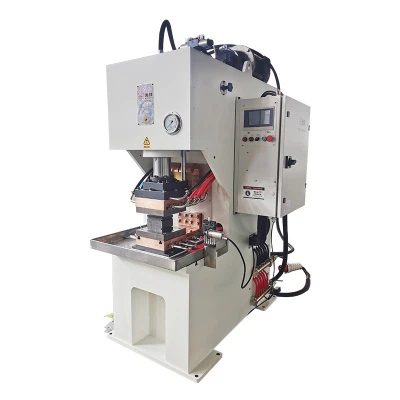
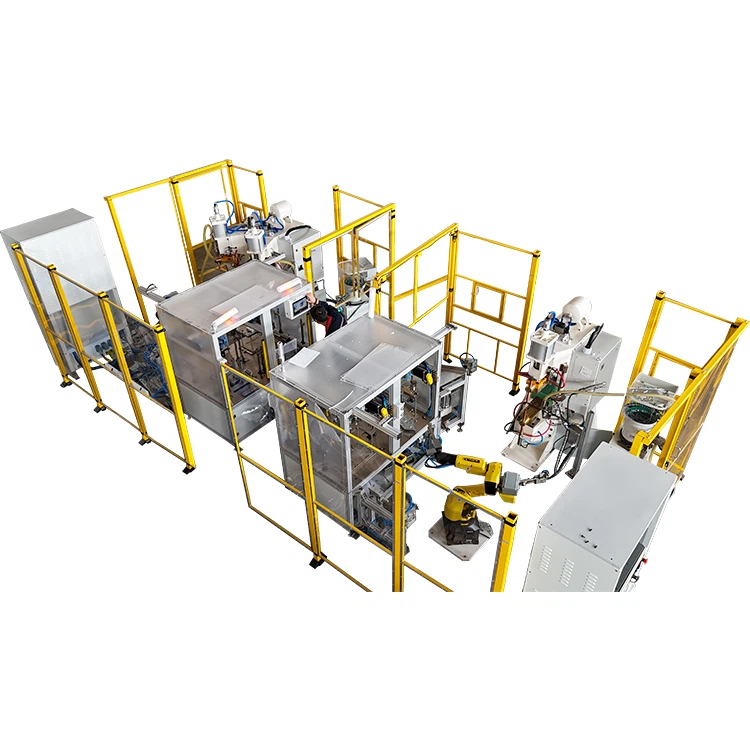
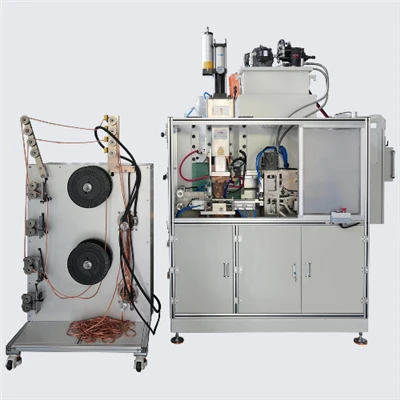
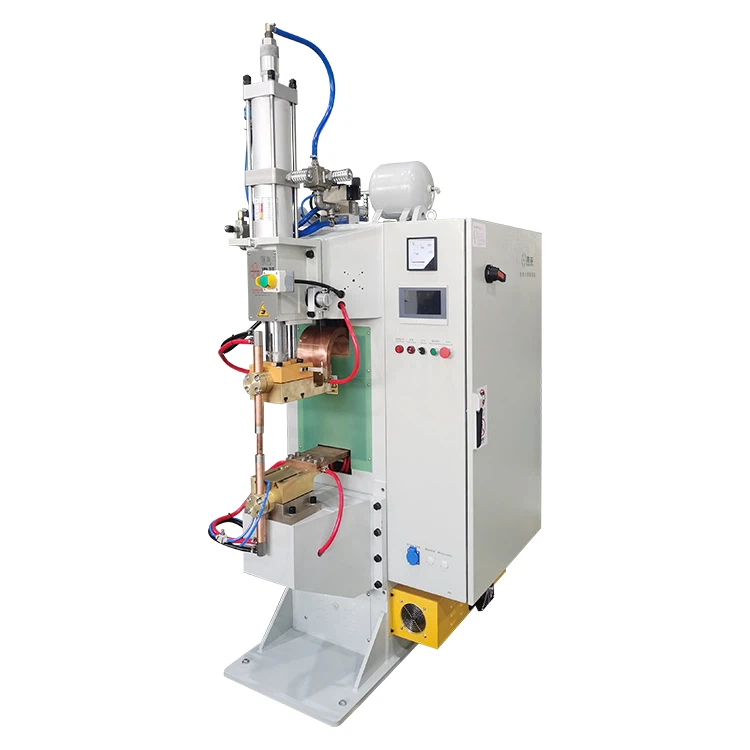
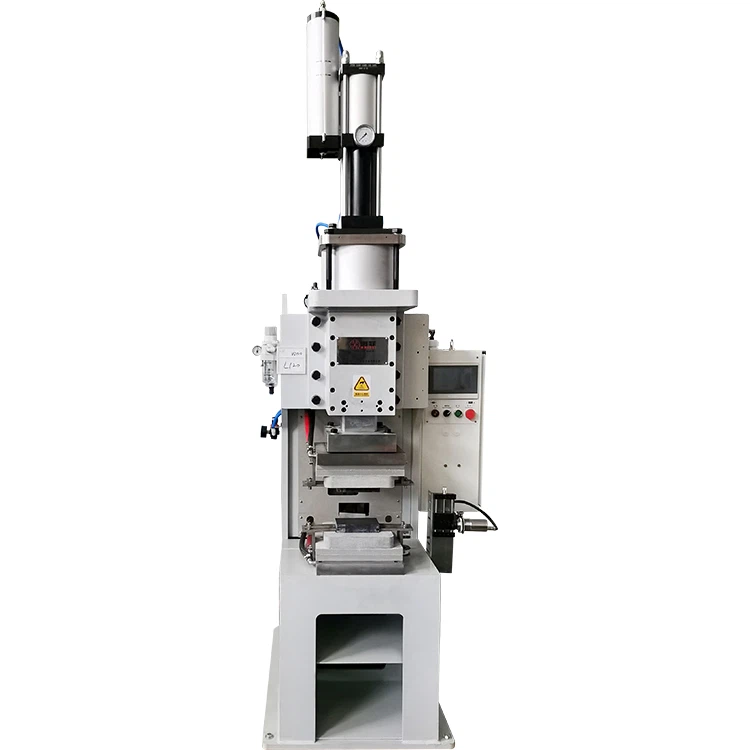
V rychle se rozvíjejících sektorech New Energy, Electric Power a Photovoltaic Energy Storage, polymerdifuzní svařovací strojse stala kritickou součástí zařízení pro připojení flexibilních spojů, napájecích přípojnic a dalších nezbytných součástí. Tato technologie nabízí významné výhody z hlediska účinnosti a šetrnosti k životnímu prostředí tím, že přesně řídí teplotu a tlak, aby bylo dosaženo difúzní vazby na molekulární úrovni- ve vzduchu.
Lokalizovaný výskyt mikro-dutin na povrchu svaru je však pro mnoho výrobců běžnou a trvalou výzvou. Tyto mikro-dutiny nejenže narušují vzhled produktu, ale co je důležitější, výrazně snižují stabilitu a bezpečnost přenosu energie, což má přímý dopad na dlouhodobou- spolehlivost produktu.


K řešení tohoto problému potřebují společnosti systematické řešení. Tento článek se ponoří do základních příčin tvorby mikro-dutin, podrobně popíše strategii optimalizace procesu „Pět{2}}kroků, poskytne základní srovnávací parametry průmyslových parametrů a v konečném důsledku povede uživatele k tomu, jak vybrat vysoce-kvalitní stroj pro difúzní svařování, který je schopen zásadně zabránit mikro-prachům, a zajistit si tak konkurenční výhodu v novém{{5} průmyslovém rozvoji.
Proč se v difúzních svarech vyskytují lokalizované mikro{0}}dutiny?
Podstatou polymerního difúzního svařování je využití tepelné energie a tlaku k podpoře vzájemné difúze atomů nebo molekul přes rozhraní spoje, což má za následek metalurgickou vazbu. Přítomnost mikro-jader naznačuje, že tento proces spojování byl v lokalizovaných oblastech buď ucpaný, nebo neúplný. Problémy s mikro-neplatností jsou obvykle způsobeny čtyřmi hlavními faktory:
Čistota povrchu – přehlížená „první linie obrany“
Olejové skvrny, oxidové vrstvy, prach nebo jiné nečistoty přítomné na povrchu obrobků jsou primární příčinou tvorby mikro-dutin. Tyto nečistoty se během procesu svařování nemohou zcela odpařit nebo vyloučit. Působí jako bariéra, která zabraňuje těsnému kontaktu a vzájemné difúzi mezi molekulami obrobků. To platí zejména pro materiály, jako je měď a hliník, běžně používané v novém energetickém sektoru, kde vysoce reaktivní povrchové oxidy, pokud nejsou důkladně odstraněny, povedou přímo k lokalizované neúplné fúzi a mikro-dutinám.
Rovnoměrnost teplotního pole – rozdíl-mezi přehřátím a podchlazením-
Přesná regulace teploty ve svařovacím stroji pro polymerní difúzi je rozhodující pro molekulární difúzi. Pokud systém řízení teploty zařízení postrádá dostatečnou přesnost, což vede k nerovnoměrnému rozložení teploty po povrchu svaru, mohou vzniknout dva typy mikro-dutin:
- Lokální přehřátí: Příliš vysoké teploty mohou způsobit, že materiál obrobku nebo stopové organické látky adsorbované na jeho povrchu těkají a tvoří plyny. Pokud tyto plyny nejsou vypuzovány pod tlakem, vytvářejí malé plynové póry uvnitř vazebného rozhraní.
- Lokalizované pod-chlazením: V oblastech, kde je nedostatečná teplota, molekulární aktivita je nízká a rychlost difúze je pomalá. Spoj na konci svařovacího cyklu nedosáhne dostatečné pevnosti spoje a zanechá za sebou nespojené -mikro-mezery, které se projevují jako mikro-dutiny.
Přesnost tlakového systému – Terminátor mikro-mezer
Svařovací tlak je nezbytný pro eliminaci mikroskopických nepravidelností povrchu a pro podporu těsného molekulárního kontaktu. Pokud je svařovací tlak nedostatečný nebo pokud je tlak nerovnoměrně rozložen po povrchu svaru, nelze mikro-mezery mezi obrobky zcela zpevnit. Tyto neeliminované mezery se na mikroskopické úrovni projevují jako mikro-dutiny. Kromě toho může nadměrný tlak v určitých kompozitních materiálech vést k nadměrné deformaci materiálu a vytlačování, což může negativně ovlivnit kvalitu spoje.
Stabilita zařízení a časové parametry – Katalyzátory pro molekulární difúzi
Pokud stroj na svařování polymerní difúzí trpí problémy, jako je stárnutí zařízení nebo zhoršený výkon kritických součástí, jako je indukční cívka nebo tlakový systém, bude to mít za následek nestabilní výstup energie a tlaku, což přímo ohrozí kvalitu svaru. Současně platí, že pokud je doba svařování nastavena příliš krátce, molekuly nebudou mít dostatek času na dokončení dostatečné difúze a růstu zrn, což vede k neúplné spojovací vrstvě a skrytému riziku mikro-dutin.
Metoda pěti{0}}kroků k úplnému odstranění mikro-prazdin po svařování
Řešení problému mikro-neplatnosti vyžaduje systematickou a komplexní strategii úprav, která se zabývá procesem od jeho zdroje až po jeho dokončení. Pro optimalizaci procesu doporučujeme postupovat podle této „metody pěti{2}}kroků“:
Krok 1: Zintenzivnění předběžné{0}}úpravy povrchu
To je základ pro předcházení mikro{0}}prázdnin. Před svařováním je nutné použít speciální čisticí prostředek k důkladnému odstranění oleje, separačních prostředků a dalších organických nečistot z povrchu obrobku. U snadno oxidovatelných materiálů, jako je měď a hliník, jsou k úplnému odstranění vrstvy oxidu nutné metody jako fyzikální abraze nebo chemické moření. Předpokladem pro dosažení těsného molekulárního kontaktu je zajistit, aby povrch obrobku dosáhl zrcadlové- čistoty.
Krok 2: Optimalizujte teplotní křivku na základě vlastností materiálu
Teplota je nejcitlivější parametr při difuzním svařování. Teplota svařování by měla být přesně řízena v rozsahu 0,5 $T_m$ až 0,7 $T_m$ (kde $T_m$ je bod tání) na základě bodu tání materiálu obrobku a tepelné citlivosti. Rozhodující je, že teplota po celém svarovém povrchu musí být rovnoměrně konzistentní. Doporučuje se používat topný systém s PID algoritmy a zónovým řízením teploty, který udržuje přesnost řízení teploty ±10 stupňů nebo lepší (např. ±1 stupeň), aby se zabránilo místnímu přehřátí nebo podchlazení.
Krok 3: Přesně nastavte gradient tlaku
Tlak musí být nejen dostatečný, ale také rovnoměrně stabilní. Na základě meze kluzu a tloušťky obrobku je třeba nastavit optimální rozsah tlaku (průmyslové reference se obvykle pohybují mezi 20-50 kg/cm² nebo 2-5 MPa). Tento tlak musí být dostatečně vysoký, aby způsobil plastickou deformaci mikroskopických nepravidelností povrchu, aniž by došlo k nadměrnému makroskopickému vytlačování. Důrazně se doporučuje použití servoelektrického tlakového systému. Ve srovnání s tradičními pneumatickými nebo hydraulickými systémy poskytují servosystémy plynulejší a přesnější tlakové zatížení a držení, čímž je zajištěno úplné odstranění mikro-mezer.
Krok čtyři: Vytvořte mechanismus pravidelné kontroly zařízení
Zařízení je prostředkem procesu. Musí být zaveden přísný režim pravidelné údržby a kontrol se zaměřením na indukční cívku, tlaková čidla, topná tělesa a moduly regulace teploty. Zajistěte stabilní provoz zařízení a věnujte zvláštní pozornost funkci kompenzace tlaku tlakového systému. To je nezbytné pro udržení těsného kontaktu navzdory menší deformaci a tečení materiálu při vysokých teplotách.
Krok 5: Přiměřeně prodlužte dobu zadržení difúze
Doba svařování by měla být přiměřeně prodloužena na základě vlastností materiálu a tloušťky, aby bylo zajištěno, že molekuly budou mít dostatek času k úplné difúzi a růstu zrn. Zatímco prodloužení doby svařování mírně prodlužuje výrobní cyklus, je to kritický krok pro odstranění mikro-dutin a zvýšení pevnosti a vodivosti spoje. Nejkratší efektivní doba, která zaručí kvalitu, by měla být určena pomocí malých-testů.
Typické procesní parametry pro difúzní svařování mědi a hliníku
V nové energetice a energetice jsou měděné a hliníkové fólie primárními materiály pro svařování. Jejich významné rozdíly v termofyzikálních vlastnostech vyžadují odlišné parametry procesu. V následující tabulce jsou uvedeny typické referenční údaje pro praktické aplikace:
| Materiál obrobku | Typický scénář aplikace | Doporučený rozsah teplot | Doporučený rozsah tlaku | Typická doba držení | Klíčový diferenciační faktor |
| Měděná fólie | Přenos vysokého-výkonu, velké proudové přípojnice | 480 stupňů ~ 580 stupňů (750 K ~ 850 K) | 30 ~ 50 kg/cm² | 10 ~ 30 minut | Vyšší bod tání vyžaduje vyšší teploty a delší dobu difúze. |
| Hliníková fólie |
Fotovoltaické systémy pro ukládání energie, flexibilní články baterií |
350 stupňů ~ 440 stupňů | 20 ~ 40 kg/cm² | 5 ~ 15 minut | Nižší bod tání vyžaduje jemnější regulaci teploty, aby se zabránilo nadměrné oxidaci a deformaci. |
Výše uvedené údaje představují referenční rozsahy odvětví. Specifické parametry musí být stanoveny pomocí procesních zkoušek na základě tloušťky obrobku, počtu vrstev a výkonu zařízení.
Jak vybrat difuzní svařovací stroj na základě požadavků na kvalitu
Pro společnosti, které se snaží zásadně vyřešit problémy s mikro-výpadky, je výběr vysoce-kvalitního, vysoce{2}}přesného difúzního svářecího stroje prvořadý. Při nákupu se zaměřte na tyto tři základní technické ukazatele:
Zaměření na přesnost regulace teploty: regulace zón PID a průmyslová základní linie ±10 stupňů
Špičkový difúzní svařovací stroj musí mít systém řízení teploty schopný přesného, rovnoměrného a kontrolovatelného ohřevu.
- Přesnost regulace teploty:Vždy vybírejte zařízení s přesností regulace teploty v rozmezí ±10 stupňů; špičkové-aplikace mohou vyžadovat ±1 stupeň . To je klíč k zajištění rovnoměrné teploty povrchu svaru a zabránění lokalizované tvorbě mikro-dutin.
- Způsob zahřívání:Vyhodnoťte, zda zařízení využívá technologii zónové regulace teploty, která využívá více nezávislých topných jednotek a senzorů k nezávislému ovládání různých oblastí svařovací desky, čímž se eliminuje teplotní gradient.
- Podpora algoritmů:Ověřte, zda zařízení používá pokročilé algoritmy PID k dosažení nastavitelných rychlostí ohřevu (např. 1-20 stupňů/min), které zajistí rovnoměrný ohřev materiálu během fáze náběhu a sníží tepelné namáhání.
Stabilita tlakového systému: Servo-Elektrický vs. Pneumatický
Výběr tlakového systému přímo určuje důkladnost odstranění mikro-dutin.
- Servo-elektrický systém:Důrazně doporučujeme použití servo-elektrického tlakového systému. Dosahuje uzavřené-kontroly tlaku prostřednictvím vysoce-přesných motorů a senzorů, které nabízejí rychlou odezvu, stabilní udržování tlaku, vysokou přesnost a silnou programovatelnost. Může implementovat zatížení tlakovým gradientem, což z něj činí optimální volbu pro odstranění mikro-mezer a zabránění nadměrné deformaci.
- Tradiční pneumatická/hydraulická:Tradiční systémy často vykazují výkyvy v udržování tlaku a rovnoměrnosti, což ztěžuje splnění požadavků na svařování s vysokou-přesností a nulovou-mikro mezerou-.
Síla značky a autoritativní certifikace
Při výběru zařízení je třeba vzít v úvahu odbornost a spolehlivost dodavatele:
- Autoritativní osvědčení:Potvrďte, zda výrobce zařízení získal certifikaci systému managementu kvality ISO9001, národní certifikaci 3C a certifikaci CE. To jsou základní záruky kvality a bezpečnosti výrobků.
- Podíl na trhu a zkušenosti v oboru:Prozkoumejte podíl značky na trhu a úspěšné případové studie v rámci odvětví. Například značka s více než 5 000 jednotkami na trhu má nepochybně vyšší vyspělost v oblasti zařízení a procesních technologií, nabízí spolehlivější vedení procesů a poprodejní-servis.
- Odborná podpora: Ppropagovat výrobce uznávané jako National High{0}}Tech Enterprises nebo „Specialized, Rafined, Differential, and Innovative“ (SRDI) Enterprises, protože to znamená jejich profesionální autoritu v technologickém výzkumu a inovacích.
Závěr
Odstranění lokalizovaných mikro-dutin v polymerních difúzních svarech není záležitostí jediné úpravy, ale systematického inženýrského úsilí zahrnujícího přípravu povrchu, regulaci teploty, úpravu tlaku, údržbu zařízení a dobu svařování. Zvládnutím těchto základních procesních parametrů a uvážlivým výběrem vysoce-přesných difuzních svařovacích strojů mohou společnosti nejen zcela eliminovat riziko mikro-dutin, zajistit vysokou vodivost a dlouhodobou{4}}spolehlivost přenosu energie, ale také výrazně zvýšit efektivitu výroby a konkurenceschopnost produktů.
Výběr správného stroje pro svařování polymerní difúzí znamená volbu spolehlivějšího, bezpečnějšího a efektivnějšího produktu budoucnosti. Zvládnutí správných procesních metod a výběrových kritérií je pro podniky klíčové pro udržení vedoucí pozice v tvrdé konkurenci nové energetiky.