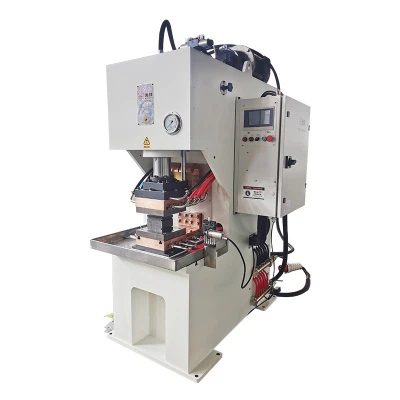
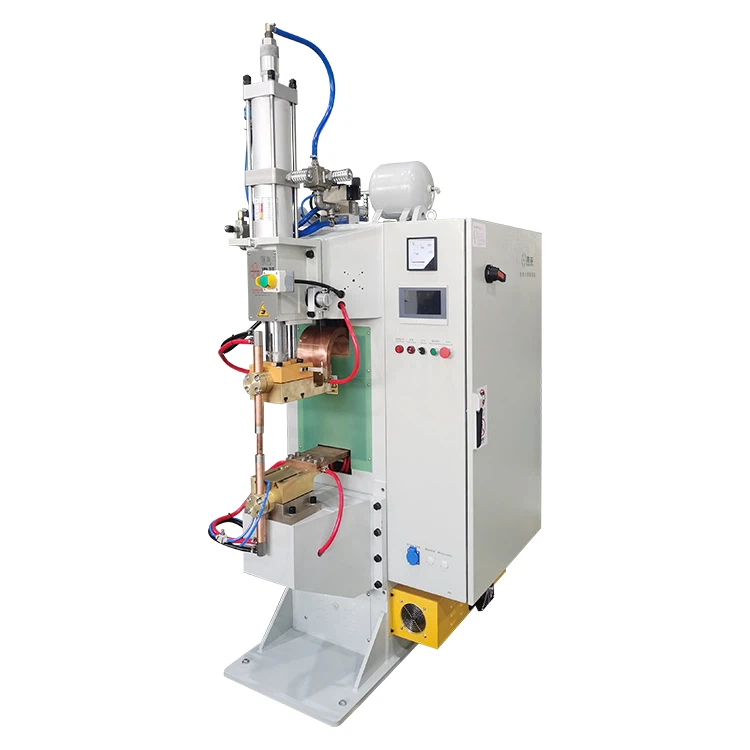
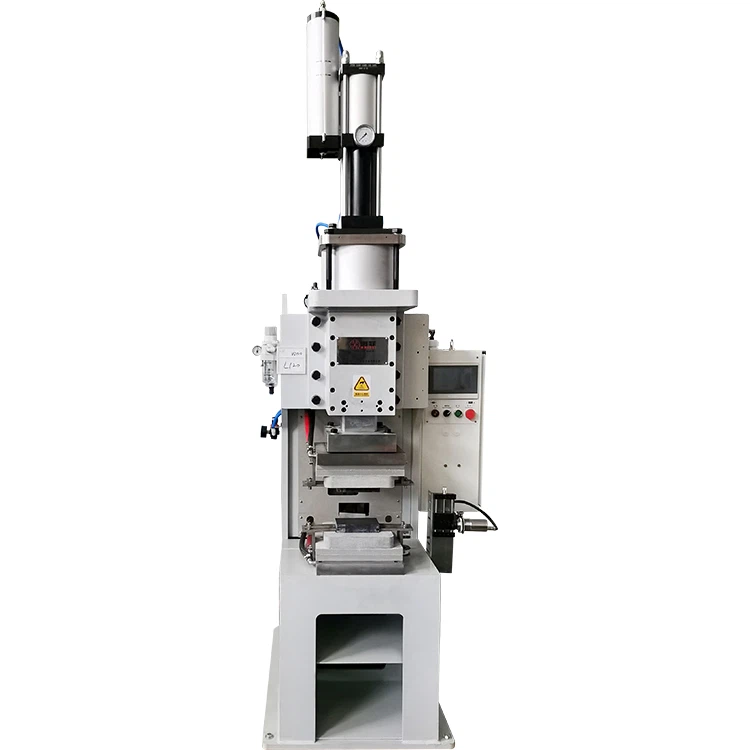
V moderní průmyslové výrobě se středofrekvenční invertorové bodové svařovací stroje staly nepostradatelným vybavením v průmyslových odvětvích, jako je automobilový průmysl, domácí spotřebiče a elektronika. Díky své vysoké účinnosti, úsporám energie-a ekologickým vlastnostem jsou tyto svářečky široce používány v různých výrobních procesech.
Při použití středně-frekvenčního měničestroje pro bodové svařováníKonstrukce a rozměry uzlů obrobku jsou klíčové, protože přímo ovlivňují kvalitu svařování a celkovou efektivitu výroby. Přesným řízením velikosti a tvaru uzlů lze zlepšit pevnost svařování, snížit vady a optimalizovat výrobní náklady.


Shoda velikosti uzlíku a tloušťky materiálu
Středněfrekvenční bodové svařovací stroje mají přísné požadavky na výšku uzlu obrobku, obvykle 1,2 až 1,5 násobek celkové tloušťky materiálu. Například při svařování plechů z uhlíkové oceli o tloušťce 1,5 mm je doporučená výška uzlu mezi 1,8 mm a 2,2 mm. Pokud výška uzlíku neodpovídá normě, může to způsobit pokles kvality svařování:
- Nízký uzlík: Nízký uzlík způsobí rozšíření proudu, což povede k nedostatečné pevnosti svařování, což může ovlivnit stabilitu a dlouhodobou{0}}spolehlivost svaru.
- Vysoký uzlík: Uzel, který je příliš vysoký, může způsobit nadměrnou koncentraci proudu, což může způsobit rozstřikování nebo propálení-, což negativně ovlivňuje přesnost svaru.
Tato vlastnost znamená, že velikost uzlíku musí být přesně přizpůsobena tloušťce materiálu, aby bylo zajištěno rovnoměrné rozložení tepla a tlaku během procesu svařování.
Průměr uzlu a koordinace tlaku elektrody
Při praktickém svařování musí být průměr uzlu koordinován s tlakem elektrody středofrekvenčního bodového svařovacího stroje. Na základě údajů ze skutečného světa-vyžadují větší uzly vyšší tlak elektrody, aby byla zajištěna kvalita svařování.
Například při svařování uzlíku o průměru 5 mm by měl být tlak elektrody řízen mezi 70 000 N a 75 000 N. Tento tlakový rozsah zajišťuje stabilní kontakt během procesu svařování a zabraňuje nerovnoměrnému rozložení proudu a vadám svaru.
Funkce nastavení tlaku elektrody ve středofrekvenčních bodových svařovacích strojích umožňuje tuto koordinaci mezi tlakem a průměrem uzlu, zajišťuje rovnoměrné rozložení roztavené zóny a zvyšuje pevnost svarového spoje.
Přizpůsobení tvaru uzlu a výstupního proudu
Středně{0}}frekvenční měničstroje pro bodové svařováníjsou vybaveny výkonnými funkcemi řízení proudu s maximálním zkratovým-proudem až 60 KA. Proto je návrh tvaru uzlíku zásadní. Pravidelné geometrické tvary, jako jsou půlkruhové nebo kónické uzly, pomáhají soustředit proud a snižují plýtvání energií. Naproti tomu nepravidelně tvarované uzlíky mohou vést k nerovnoměrnému rozložení proudu, což nepříznivě ovlivňuje kvalitu svařování.
Optimalizací tvaru uzlu lze zajistit účinnější proudový výstup, zlepšit kvalitu svařování, snížit spotřebu energie zařízení a snížit výrobní náklady.
Vliv opotřebení elektrody na rozměry uzlů
Postupem času se elektrody ve středofrekvenčních bodových svařovacích strojích postupně opotřebovávají, což má za následek rozšířenou kontaktní plochu, což ovlivňuje stabilitu rozměrů uzlů.
Trvalé opotřebení může vést k nestabilní kvalitě svařování, proto je nutné pravidelně brousit elektrody, aby se zachovala jejich povrchová čistota a kontaktní plocha.
Kromě toho může použití chladicího systému účinně snížit rychlost opotřebení elektrody a prodloužit životnost elektrody. Pravidelná kontrola a údržba elektrod je nezbytná pro zajištění konzistence svařování a zlepšení efektivity výroby.
Závěr
Požadavky na uzly obrobku ve středofrekvenčních invertorových bodových svařovacích strojích nejsou pevně dané, ale je třeba je dynamicky upravovat na základě vlastností materiálu, parametrů zařízení a požadavků procesu. Přesným řízením výšky, průměru, tvaru uzlu a tlaku elektrod lze výrazně zlepšit kvalitu svařování a zároveň prodloužit životnost zařízení.
V praktických provozech se doporučuje používat v reálném čase-monitorovací funkce středofrekvenčního bodového svařovacího stroje-k průběžné optimalizaci nastavení parametrů a zajištění efektivní a stabilní výroby.
Kromě toho, jako energeticky-účinné svařovací zařízení, střední-frekvence bodový svařovací stroj nejen zvyšuje kvalitu svarů, ale také snižuje výrobní náklady pro podniky, což z něj činí klíčové zařízení pro dosažení chytré výroby.