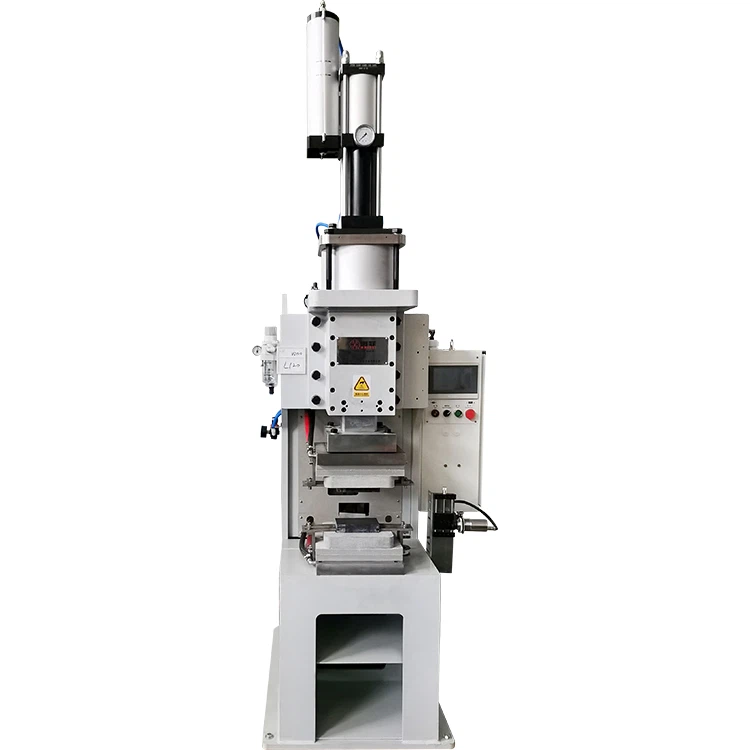
Zavedení
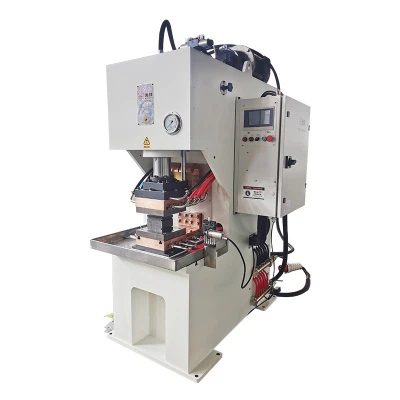
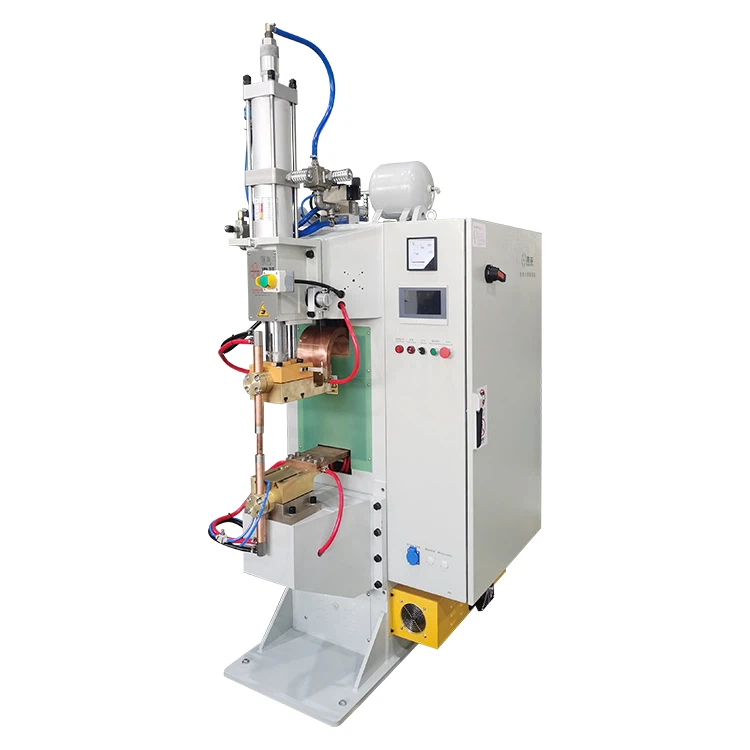
V průmyslu zpracování kovů,středofrekvenční bodové svářečkyjsou široce používány v automobilovém průmyslu, výrobě domácích spotřebičů, letectví a dalších odvětvích díky své vysoké účinnosti, stabilitě a přesnosti. Mezi jejich aplikacemi je klíčovou metodou projekční svařování a nastavení jeho procesních parametrů přímo ovlivňuje kvalitu svařování a efektivitu výroby. Tento článek se zabývá kritickými parametry projekčního svařovánístředofrekvenční bodové svářečkya poskytuje optimalizační návrhy.
1. Přehled parametrů projekčního svařování
Klíčové parametry pro projekční svařování sstředofrekvenční bodové svářečkyzahrnují svařovací proud, dobu svařování, tlak elektrody, tvar a velikost elektrody, dobu před{0}}tlaku, dobu chlazení, kompenzaci mezery a faktory prostředí, jako je teplota a vlhkost. Tyto parametry spolu souvisí a společně ovlivňují stabilitu svařovacího procesu a kvalitu svarového spoje.
2. Podrobná analýza klíčových parametrů
- Svařovací proud: Jako primární zdroj tepla určuje svařovací proud tepelný příkon v místě svařování. Vhodný proud zajišťuje rychlé roztavení výstupku a vytvoření pevného spoje. Nadměrný proud může způsobit přehřátí, rozstřikování nebo propálení-, zatímco nedostatečný proud může způsobit neúplné roztavení a špatnou kvalitu svaru.
- Doba svařování: Tento parametr řídí dobu ohřevu, ovlivňuje stupeň a kvalitu tavení. Příliš dlouhá doba může vést k přehřátí a degradaci spoje, zatímco příliš krátká doba může zabránit správnému roztavení a snížit pevnost.
- Tlak elektrody: Správný tlak zajišťuje těsný kontakt mezi výstupkem a obrobkem, což usnadňuje přenos tepla a tavení. Pomáhá také kontrolovat rozstřik. Nadměrný tlak však může předčasně zbortit výčnělek a nedostatečný tlak může způsobit špatný kontakt a defekty.
- Tvar a velikost elektrody: Konstrukce elektrody ovlivňuje distribuci tepla a kvalitu kontaktu. Výběr správné elektrody na základě charakteristik projekce podporuje rovnoměrné zahřívání a zlepšuje konzistenci svaru.
- Před{0}}tlak a doba chlazení: Doba před{0}}tlaku snižuje kontaktní odpor zajištěním úplného kontaktu před svařováním, zatímco doba chlazení umožňuje svaru řádně ztuhnout a zabránit deformaci.
- Kompenzace mezery: Nastavení parametrů pro kompenzaci mezer mezi elektrodou a obrobkem zachovává kvalitu svaru.
- Podmínky prostředí: Teplota a vlhkost mohou ovlivnit stabilitu procesu; provoz v optimálních podmínkách minimalizuje závady.
3. Optimalizační doporučení
Pro dosažení nejlepších výsledků projekčního svařování by uživatelé měli optimalizovat parametry na základě konkrétních úkolů a materiálů. Experimentování a praktické zkušenosti jsou nezbytné pro určení ideálního nastavení. Pravidelná údržbabodová svářečkazajišťuje konzistentní výkon a zvyšuje kvalitu i produktivitu.
Stručně řečeno, racionální nastavení parametrů projekčního svařování je klíčové pro kvalitu a efektivitu. Pochopením interakcí parametrů a jejich přizpůsobením konkrétním potřebám mohou podniky maximalizovat výhody středofrekvenčních bodových svářeček a vytvářet tak vyšší hodnotu.