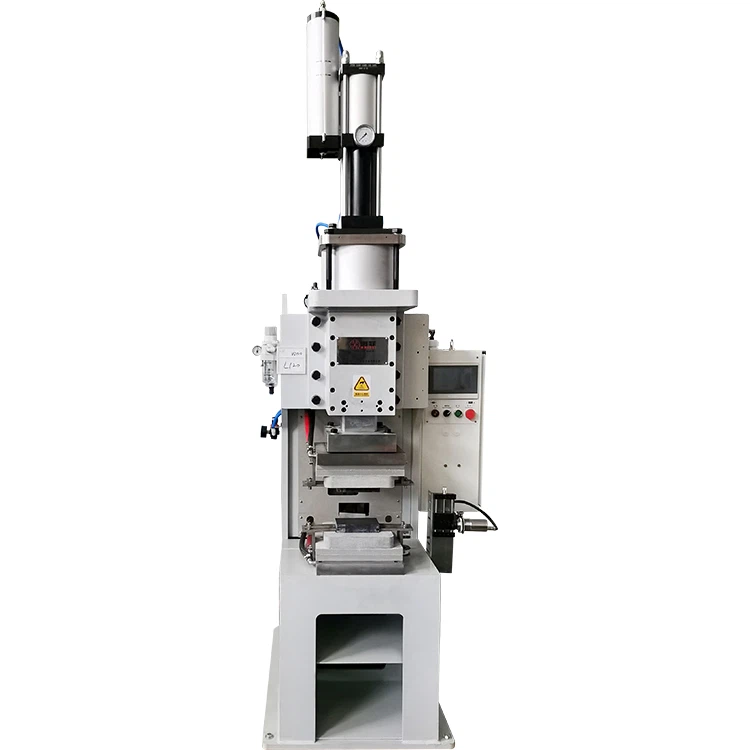
Zavedení
V oblastech přesné výroby, jako jsou nová energetická vozidla a spotřební elektronika,bodové svářečky pro skladování energiese staly základním vybavením pro svařování tenkých plechů díky svým okamžitým-charakteristikám vybíjení energie. Problém rychlého opotřebení elektrod však již dlouho sužuje výrobní-údaje od společnosti vyrábějící lithiové baterie ukazují, že hroty elektrod potřebují výměnu v průměru pouze po 8 000 svarech, což přímo vede k 15% nárůstu prostojů zařízení. Tento článek bude hluboce analyzovat příčiny opotřebení elektrodybodové svářečky pro skladování energiea navrhovat systematická řešení z dimenzí materiálové vědy, optimalizace procesů a správy zařízení.
I. Hlavní role elektrod vBodové svářečky pro skladování energiea charakteristika opotřebení
- Jako koncovka pro vedení energie bodové svářečky pro akumulaci energie má elektroda tři základní funkce: přenos proudu, aplikaci tlaku a rozptyl tepla. Jeho proces opotřebení je typicky charakterizován:
- Morfologické změny?:Průměr kontaktní plochy se zvětší z počátečních 3 mm na více než 5 mm, což způsobí pokles proudové hustoty o 30 % až 50 %.
- Materiální ztráta?:Povrchová slitina mědi oxiduje a odlupuje se a tvoří důlky o velikosti 0,1-0,3 mm.
- Snížení výkonu?:Kontaktní odpor se zvyšuje na 2-3 násobek počáteční hodnoty, což způsobuje vady, jako je rozstřik při svařování a studené svary.
- Tento jev přímo ovlivňuje kvalitu svařování a efektivitu výroby bodové svářečky akumulující energii. Náklady na údržbu jedné elektrody tvoří asi 40 % celkových nákladů na údržbu zařízení.
II. Analýza pěti hlavních příčin zrychleného opotřebení elektrod
- 1. ? Nesprávný výběr materiálu: Základní výkon určuje míru opotřebení?
- Nedostatečná tvrdost?:Běžné měděné elektrody (HV80) nemohou odolat difúzi zinkové vrstvy při svařování pozinkovaných ocelových plechů, což vede k výrazné adhezi během 3 hodin.
- Nevyvážená tepelná vodivost?:Tepelná vodivost chrom-zirkonové mědi (C18150) je 319 W/m·K, zatímco beryliová měď (C17200) je pouze 105 W/m·K; nedostatečný odvod tepla posledně jmenovaného snadno způsobí trhliny z tepelné únavy.
- Selhání slitinového prvku?:Když pracovní teplota překročí 500 stupňů , vrstva oxidu Cr v chromu a zirkonové mědi praskne a její antiadhezivní -schopnost prudce klesá.
- 2. ? Nesoulad procesních parametrů: Závady energetického managementu způsobují řetězové reakce?
- Nadměrná proudová hustota?:Při svařování 2mm hliníkové slitiny způsobí nastavení proudu nad 12kA okamžitou teplotu kontaktního povrchu elektrody 800 stupňů.
- Nesprávné nastavení tlaku?:Když je tlak nižší než 400 N, zvyšuje se přechodový odpor a urychluje se odpařování materiálu elektrody.
- Nedostatečný interval chlazení?:Nepřetržité svařování více než 200krát bez nuceného chlazení umožňuje akumulaci teploty elektrody do kritického bodu.
- 3. ? Strukturální defekty zařízení: Mechanický design vytváří rizika opotřebení?
- Odchylka koaxiality?:Odsazení středu horní a dolní elektrody přesahující 0,1 mm způsobuje jednostrannou koncentraci napětí.
- Kolísání tlaku?: Pneumatic pressure system response delay >20 ms, amplituda kolísání dynamického tlaku dosahuje ±15 %.
- Blokovaný kanál pro odvod tepla?:Když je průměr trubky vodního chlazení<6mm, cooling water flow is insufficient (<3L/min).
- 4. ? Charakteristiky obrobku Vliv: Svařovaný materiál eroduje elektrodu?
- Migrace nátěrového materiálu?:Při svařování poniklovaných- ocelových plechů difundují niklové prvky při vysokých teplotách do povrchu elektrody a vytvářejí vrstvu slitiny.
- Kontaminace oxidy?:Povrchový oxidový film z hliníkové slitiny (Al₂O₃) má tvrdost HV2000,加剧 (přitěžující) elektrodové ztráty třením.
- Rozdíl tepelné roztažnosti?:Rozdíl v koeficientu tepelné roztažnosti mezi měděnou elektrodou a obrobkem z nerezové oceli (17,7 vs 16,5 ppm/stupeň) způsobuje periodické namáhání.
- 5. ? Nedostatek řízení O&M: Lidské faktory zesilují účinky opotřebení?
- Nesprávný cyklus oblékání?: Contact resistance increases by 25% when electrode surface roughness Ra >3,2μm není 及时 (včas) oblečen.
- Znečištění chladicí kapaliny?:Hodnota pH mimo rozsah 6,5-8,0 způsobuje elektrochemickou korozi na povrchu elektrody.
- Tuhost parametrů?:Nenastavení parametrů na základě rozdílů v dávce obrobku vede k nepřetržitému provozu s přetížením.
III. Systematická řešení: Prodlužování životnosti elektrody od kořene
- 1. ? Upgrade materiálu: Vyhovuje strategie výběru elektrod pracovním podmínkám?
- Aplikace vysoce{0}}slitiny?:Použijte CuCo2Be (Beryllium Cobalt Copper) pro svařování nerezové oceli, čímž prodloužíte životnost o 60 % ve srovnání s chrom-zirkonovou mědí.
- Ošetření pro zpevnění povrchu?:Připravte povlak AlCrN o tloušťce 5 μm pomocí fyzikálního nanášení z plynné fáze (PVD), zvyšující tvrdost na HV2800.
- Gradient Composite Design?:Vyviňte měděné-wolframové/měď{1}}chromové-zirkonové kompozitní elektrody (horní vrstva CuW80, spodní vrstva CuCrZr), abyste vyrovnali vodivost a odolnost proti opotřebení.
- 2. ? Optimalizace procesu: Zavést systém řízení dynamických parametrů?
- Aktuální řízení krokování?:Nastavte 10% pomalý nárůst proudu-na začátku výboje bodové svářečky akumulace energie, abyste snížili tepelný šok.
- Adaptivní tlakování?:Vybavte se piezoelektrickými senzory, které poskytují-zpětnou vazbu v reálném čase o odporu kontaktu a upravují tlak (přesnost ±10 N).
- Technologie pulzního chlazení?:Během svařovacích intervalů vstřikujte kapalný dusík po dobu 0,5 s, abyste dosáhli chlazení na úrovni milisekund-.
- 3. ? Úprava zařízení: Řešení pro odstranění strukturálních defektů?
- Přesná vodicí struktura?:Přidejte lineární vodicí mechanismus ložisek pro kontrolu chyby souososti v rozmezí 0,02 mm.
- Dvoucyklový{0}}systém chlazení?:Hlavní vodní okruh je zodpovědný za chlazení držáku elektrody (průtok 8L/min) a sekundární okruh se zaměřuje na chlazení hrotu.
- Automatické otáčení elektrody?:Otočte elektrodu o 15 stupňů každých 500 svarů, aby se rovnoměrně rozložila oblast opotřebení.
- 4. ? Specifikace O&M: Systém řízení celého životního cyklu?
- Systém preventivní údržby?:
- Daily inspection: Trigger warning when electrode diameter change >0,1 mm.
- Týdenní údržba: Povrch ošetřete diamantovým kotoučem o zrnitosti 800.
- Měsíční kalibrace: Zjistěte rychlost změny přechodového odporu pomocí mikro-ohmmetru.
- Digitální monitorovací platforma?:Sbírejte 12 parametrů, jako jsou křivky teploty a tlaku elektrod bodové svářečky s akumulací energie, prostřednictvím průmyslového internetu věcí a automaticky generujte návrhy údržby.
IV. Typický případ: Praktické výsledky podniku na výrobu dílů pro automobily
- Podnikové svařování 1,5 mm pozinkovaných ocelových plechů mělo životnost elektrody pouze 6 000 svarů. Prostřednictvím následujících vylepšení byla životnost prodloužena na 18 000 svarů:
- Změněn materiál elektrody na CuAlNi (slitina mědi a hliníku a niklu), zlepšení tepelné stability o 40 %.
- Do bodové svářečky pro uchovávání energie byl přidán systém vizuální kontroly, který umožňuje (v reálném -čase) upravit vyrovnání elektrod.
- Zavedena norma přerušovaného provozu „svařovat 300krát + ochlazovat vzduchovou mlhou po dobu 2s“.
- Po 改造 (transformaci) se jednosměnná výroba zvýšila o 25 % a roční náklady na pořízení elektrod se snížily o 520 000 CNY.
V. Budoucí technologický výhled
- Chytré elektrody?:Samo{0}}snímací elektrody integrující teplotní a tlakové senzory jsou 即将 (chystají se) vstoupit do sériové výroby, schopné 预警 (předvídat) riziko selhání 300 ms předem.
- Nano-posilující technologie?:Kompozity s měděnou matricí vyztužené uhlíkovými nanotrubičkami-jsou ve fázi testování a jejich teoretická životnost je 5krát delší než u tradičních materiálů.
- Vodíkový chladicí systém?:Vyvinout nová řešení chlazení využívající vysokou tepelnou vodivost vodíku, u níž se očekává snížení provozní teploty elektrody o 30 %.
Závěr
Podstata rychlého opotřebení elektrodybodové svářečky pro skladování energieje výsledkem mnoha účinků energie, materiálů a mechanického namáhání. Prostřednictvím čtyř{1}}koordinace-materiálových inovací odpovídajících požadavkům na pracovní podmínky, dynamické optimalizace procesních parametrů, přesných konstrukčních úprav zařízení a digitálního upgradu řízení provozu a výroby- mohou podniky výrazně prodloužit životnost elektrod. Díky průlomům v nových materiálech a inteligentní monitorovací technologii jsou náklady na údržbu elektrodbodové svářečky pro skladování energieočekává se, že poklesne o dalších 60 %, čímž vznikne vyšší hodnota pro oblast vysoce přesného svařování-.