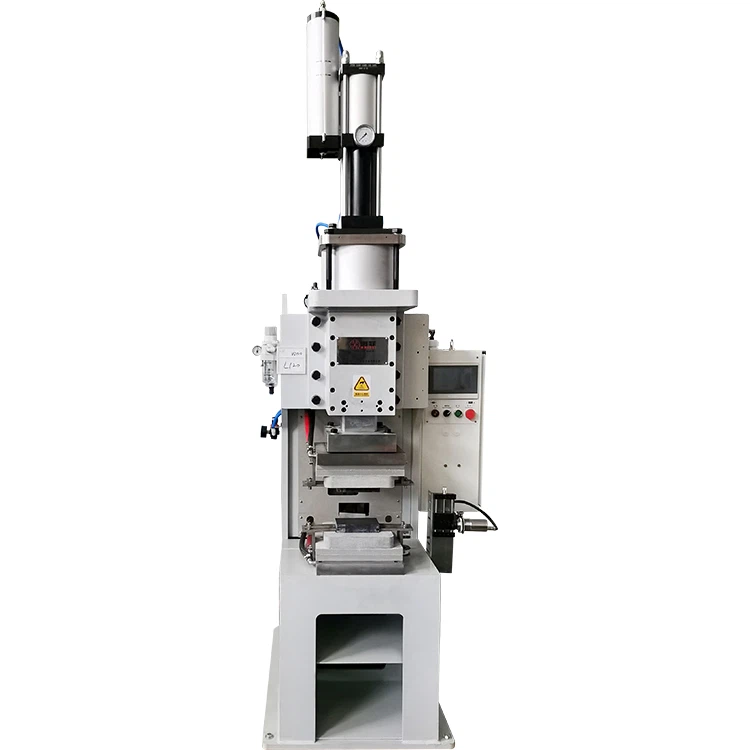
Zavedení
Jako efektivní svařovací zařízení,kapacitní výbojové svařovací strojejsou široce používány při výrobě baterií, zpracování elektronických součástek a dalších oborech. Jejich svařovací proces je rozdělen do několika klíčových fází, přičemž každá fáze přímo ovlivňuje kvalitu a efektivitu svařování. Zvládnutí charakteristik a provozních základů těchto fází je základem zlepšení efektivity výroby a výtěžnosti produktu.
I. Před-tlaková fáze: Stabilní kontakt, zabránění rozstřiku
- Před-tlaková fáze je počátečním krokem při kapacitním výbojovém svařování, který se týká času potřebného k tomu, aby elektrody přitlačily na obrobky a vytvořily stabilní tlak. Základní funkcí tohoto stupně je zajistit těsný kontakt mezi elektrodami a obrobky, snížit kontaktní odpor a zabránit rozstřiku nebo odpájení způsobenému nedostatečným tlakem.
- Nastavení parametrů: Čas před{0}}tlaku je třeba upravit podle zdvihu elektrody a tloušťky obrobku. Pokud je čas příliš krátký, elektrody se mohou vybít vzduchem a způsobit falešné svařování; pokud je příliš dlouhý, efektivita výroby se sníží.
- Opatření: Pravidelně kontrolujte podmínky opotřebení elektrody, abyste zajistili rovnoměrný přenos tlaku.
II. Stupeň natlakování: Přesné vypouštění, tavení svarových bodů
- Stupeň natlakování je spojovacím článkem jádra při kapacitním výbojovém svařování, který odkazuje na dobu, po kterou elektrody nepřetržitě aplikují tlak během vybíjení. Tato fáze generuje vysoké teploty prostřednictvím okamžitého vysokého proudu, roztavených kontaktních bodů obrobku za vzniku svarových nugetů.
- Energy Control: Doba tlakování se synchronizuje s dobou vybíjení, což vyžaduje úpravu intenzity proudu na základě materiálu a tloušťky obrobku. Například tenké materiály (jako je 0,1mm měděná fólie) vyžadují krátkodobě-nízký proud, zatímco tlusté desky vyžadují delší čas a vyšší energii.
- Klíčová role: Přizpůsobení tlaku a proudu v této fázi určuje pevnost svaru, je třeba se vyvarovat falešného svařování z nedostatečného tlaku nebo deformace obrobku z nadměrného tlaku.
III. Fáze tlakové údržby: Chladící krystalizace, prevence defektů
- Fáze udržování tlaku je proces, kdy elektrody pokračují v aplikaci tlaku po skončení svařování, dokud roztavený kov nevychladne a nezkrystalizuje. Hlavním cílem této fáze je eliminovat vnitřní póry, smršťovací pórovitost a další defekty ve svarech prostřednictvím nepřetržitého tlaku, což zlepšuje pevnost svaru.
- Nastavení času: Doba udržování tlaku je obvykle 0,1-2,5 sekundy (v závislosti na tloušťce obrobku), přičemž je třeba zajistit úplné ztuhnutí hrudky před uvolněním tlaku.
- Provozní náležitosti: Pokud je doba udržování tlaku nedostatečná, svary jsou náchylné k prasklinám; pokud je příliš dlouhý, může být ovlivněn produkční rytmus.
IV. Fáze svařování: Komplexní koordinace, zajištění stability
- Fáze svařování neexistuje samostatně, ale je komplexním provedením fází před{0}}tlaku, natlakování a udržování tlaku. Svařovací účinek kapacitních výbojových svařovacích strojů závisí na koordinované spolupráci všech stupňů. Například stabilita tlaku ve fázi před-tlaku přímo ovlivňuje účinnost vypouštění ve fázi tlakování, zatímco účinek chlazení ve fázi udržování tlaku závisí na nastavení parametrů z předchozích dvou stupňů.
- Optimalizační návrhy: Úpravou parametrů, jako je zdvih elektrody, proudový převod a tlačné pružiny, lze dosáhnout přizpůsobených svařovacích řešení pro různé obrobky.
Závěr
Proces svařování kapacitních vybíjecích svařovacích strojů lze rozdělit do čtyř fází: před{0}}tlakování, natlakování, udržování tlaku a svařování, přičemž každá fáze vyžaduje přísnou kontrolu parametrů. Vědecký provoz může nejen zlepšit kvalitu svařování, ale také prodloužit životnost zařízení a snížit spotřebu energie. Doporučuje se, aby podniky zavedly standardizované provozní postupy založené na skutečných potřebách a pravidelně školily operátory, aby plně využili efektivní výkonkapacitní výbojové svařovací stroje