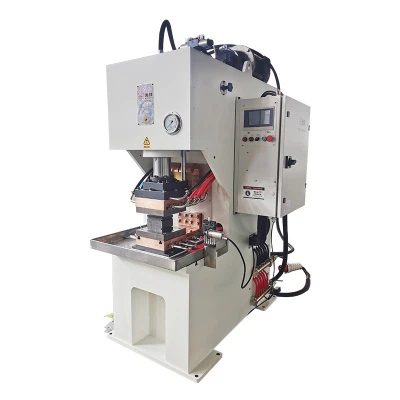
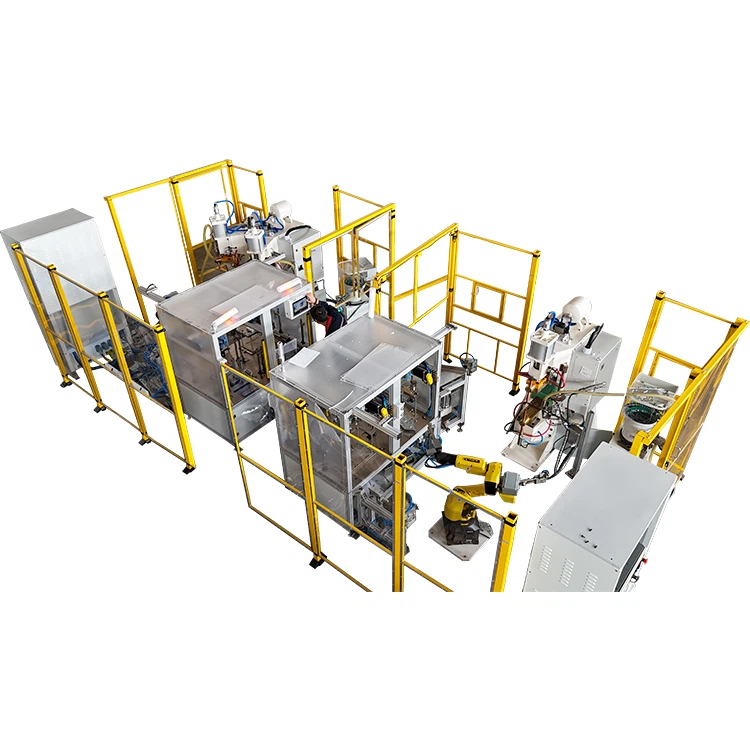
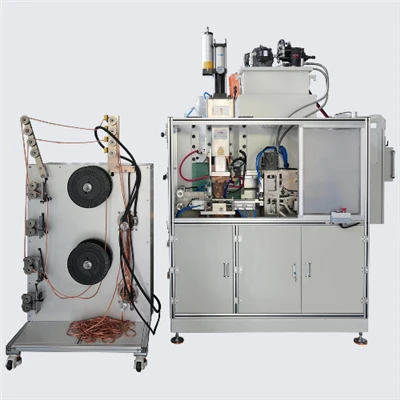
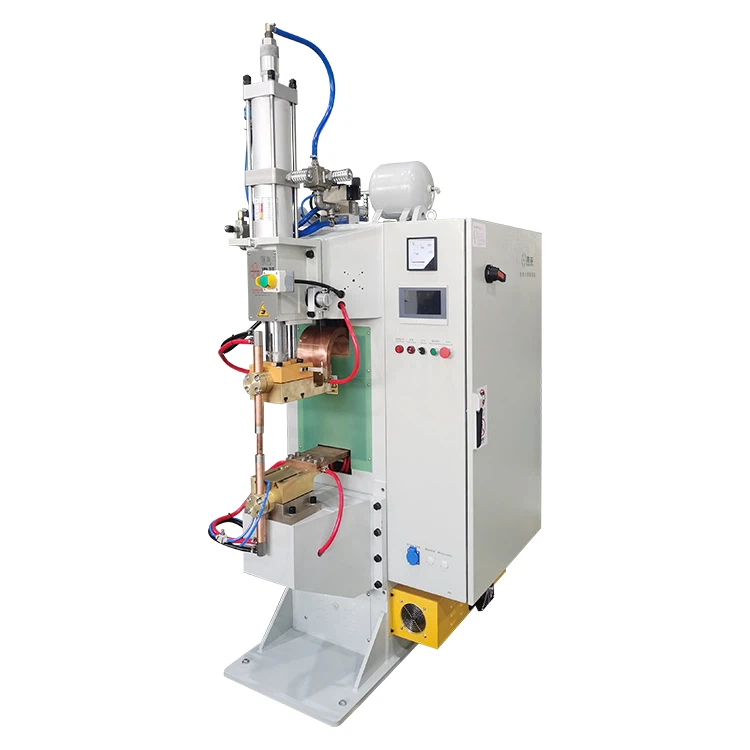
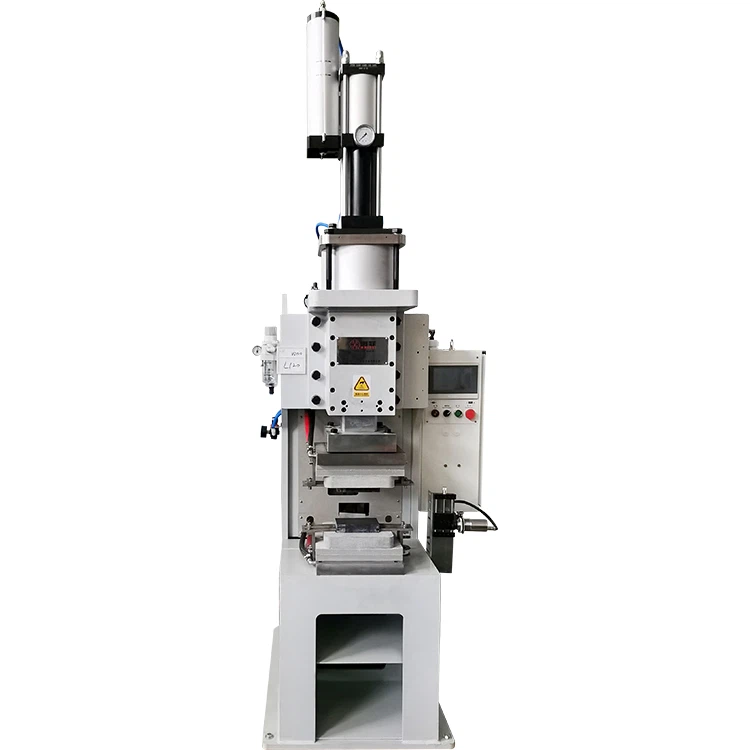
Nerezlze efektivně připojitodporové bodové svařováníkdyž svařovací proud, doba svařování, síla elektrody a stav elektrody odpovídají jakosti materiálu a stohu plechů-. Tento proces je široce používán pro nerezové skříně, součásti spotřebičů, automobilové držáky, výfukové díly, kuchyňské vybavení a další -plechové sestavy.
Nerezová ocel má ve srovnání s nízkouhlíkovou- ocelí vyšší elektrický odpor a nižší tepelnou vodivost. Teplo se proto v kloubu snadno vyvíjí, ale neodchází tak rychle. To může podpořit účinnou tvorbu svaru, ale také to způsobí, že proces bude citlivý na nadměrný tepelný vstup, špatný kontakt elektrod a nekonzistentní lícování dílů-.
Spolehlivý bodový svar nerezové oceli nelze vyrobit z jedné univerzální tabulky parametrů. Plán svařování musí být ověřen pro aktuální jakost, kombinaci tloušťky, stav povrchu, geometrii elektrody a požadovanou pevnost spoje.


Lze bodově svařovat nerezovou ocel?
Ano. Austenitické a feritické nerezové oceli se běžně spojují odporovým bodovým svařováním. Mezi typické třídy patří:
- nerezová ocel 304 a 304L;
- nerezová ocel 316 a 316L;
- feritická nerezová ocel 409 a 430;
- Vybrané třídy duplexního a precipitačního-kalení, podléhají procesnímu testování.
Vhodnost procesu závisí na více než názvu třídy. Tloušťka plechu, tvrdost, povrchová úprava, povlak, počet vrstev a rozdíl mezi horní a spodní tloušťkou plechu, to vše ovlivňuje tvorbu svaru.
Odporové bodové svařování je obecně nejvhodnější, když:
- Díly mohou být uspořádány v překrývajícím se spoji;
- Elektrody mohou dosáhnout na obě strany kloubu;
- Listy do sebe zapadají bez velké vzduchové mezery;
- Jednotlivé polohy svarů lze jasně definovat;
- Požadované pevnosti lze dosáhnout pomocí jednoho nebo více svarových nugetů;
- V rámci specifikace produktu je přípustné odsazení povrchu.
Pokud je přístup k dispozici pouze z jedné strany nebo pokud spoj musí být souvislý a{0}}těsný, může být vyžadován jiný svařovací proces nebo speciálně navržené uspořádání pro nepřímé svařování.
Proč se bodové svařování nerezové oceli liší od uhlíkové oceli?
Vyšší elektrický odpor
Nerezová ocel odolává toku proudu silněji než nízkouhlíková -ocel. Může tedy vytvářet značné teplo při stejné aktuální úrovni.
To neznamená, že každá aplikace z nerezové oceli by měla používat vyšší proud. V mnoha kombinacích listů může být vhodný nižší nebo pečlivěji řízený proud. Požadované nastavení závisí na tloušťce plechu, průměru elektrody, síle a délce svaru.
Nižší tepelná vodivost
Nerezová ocel odvádí teplo ze svaru pomaleji než uhlíková ocel. Teplo může zůstat soustředěno kolem svarového rozhraní, což napomáhá tvorbě nugetů, ale zvyšuje riziko:
- Vyhození kovu;
- nadměrné značení povrchu;
- Lepení elektrod;
- Zbytečně velká tepelná-zóna;
- Deformace tenkých součástí.
Kratší, přesně řízený plán svařování je často užitečný, ale konečný plán musí být potvrzen testováním.
Stav povrchu ovlivňuje kontaktní odpor
Olej, oxid, otisky prstů, zbytky leštění a změny v povrchové úpravě mohou změnit počáteční kontaktní odpor. I když se svařovací program nezmění, nekonzistentní povrchy mohou způsobit změny ve velikosti nugetů, rozstřiku a životnosti elektrody.
Díly by měly být čisté a suché, ale je třeba se vyhnout agresivnímu broušení, pokud to proces nevyžaduje. Broušení může změnit tloušťku plechu a drsnost povrchu, což představuje další zdroj variací.
Nerezová ocel si zachovává pevnost při zvýšené teplotě
Nerezová ocel může vyžadovat dostatečnou sílu elektrody, aby udržela těsný kontakt a udržela roztavený nuget. Nadměrná síla však může snížit kontaktní odpor, zvýšit vtlačení nebo deformovat tenkou součást.
Správné nastavení je procesní okno-ne pouze nejvyšší síla, kterou může stroj poskytnout.
Hlavní parametry pro bodové svařování nerezové oceli
| Stage Name | Základní akce | Účel a funkce | Klíčové ovládací parametry |
| 1. Squeeze Time | Elektrody klesají a upnou obrobky nastavenou silou. | Odstraňuje vzduchové mezery mezi listy a zajišťuje těsný kontakt; zabraňuje vytlačování (rozstřiku) při svařování a zaručuje rovnoměrné rozložení proudu. | Síla elektrody: Typicky 0,3–0,5 MPa (nebo vyšší); Doba zmáčknutí: 0,1–0,3 sekundy, v závislosti na tloušťce materiálu a odezvě stroje. |
| 2. Doba a proud svařování | Je aplikován svařovací proud vysoké{0}}intenzity. | Generuje Jouleovo teplo na rozhraní za účelem vytvoření zóny roztaveného kovu (nugetu svaru). | Svařovací proud: 7,5–15,5 kA (v závislosti na tloušťce plechu); Doba svařování: 0,2–0,5 sekundy (nebo 3–20 cyklů), s využitím plánu HCST pro rychlé dokončení. |
| 3. Hold Time | Proud se zastaví, ale síla elektrody je zachována. | Umožňuje nugetu svaru ztuhnout pod řízeným tlakem, čímž se zabrání defektům při smršťování a prasklinám; zajišťuje hustou mikrostrukturu. | Doba výdrže: Obvykle 1,5–2krát delší než doba svařování, což zajišťuje, že nuget je zcela vychladlý a ztuhlý. |
| 4. Čas vypnutí | Elektrody se stahují do výchozí polohy a připravují se na další svar. | Umožňuje elektrodám a obrobkům vychladnout a udržovat optimální teplotu; systém se resetuje pro následující svařovací cyklus. | Doba vypnutí: Musí být dostatečně dlouhá, aby se zajistilo, že teploty elektrody a obrobku zůstanou v přípustném rozsahu. |
Zahájení zkoušky bodového svařování nerezové oceli
Publikované tabulky parametrů mohou poskytnout počáteční reference, ale nemohou nahradit zkoušky svařování. Praktický postup nastavení je následující.
Krok 1: Zaznamenejte si informace o obrobku
Před seřízením stroje zaznamenejte:
- Třída nerezové oceli;
- Tloušťka každého listu;
- Počet vrstev;
- Povrchová úprava nebo nátěr;
- Překrytí kloubů;
- Požadovaná rozteč svarů;
- Přijatelné odsazení;
- Požadovaná pevnost v odlupování, smyku nebo v tahu;
- Výrobní cyklus a denní produkce.
Nezaznamenávejte stoh-pouze jako „2 mm nerezová ocel“. Spoj vyrobený ze dvou 1mm plechů se liší od spoje vyrobený z 0,5mm a 1,5mm plechu.
Krok 2: Zkontrolujte lícování dílu-Nahoru a nástroje
Plechy by měly před svařováním konzistentně sedět. Velké mezery vyžadují, aby elektrody deformovaly součásti, než může začít stabilní tok proudu.
Zkontrolujte, zda:
- Obrobky jsou plně usazeny v přípravku;
- Horní a spodní elektrody jsou zarovnány;
- Čela elektrod jsou rovnoběžná;
- Svítidlo se neohýbá pod silou;
- Žádné otřepy nebo lisované prvky nebrání kontaktu;
- Pozice svarů zůstávají mezi díly konzistentní.
Krok 3: Zajistěte stabilní sílu elektrody
Nastavte dostatečnou sílu k uzavření spoje a udržení svaru, aniž by došlo k nepřijatelné před{0}}deformaci svaru.
Připravte několik vzorků a ověřte, že se značky elektrod objevují ve stejné poloze a mají podobnou hloubku. Pokud se značky mění před nastavením proudu, zkontrolujte nejprve nástroj a svařovací hlavu.
Krok 4: Stanovte proud a čas svařování
Jako výchozí bod použijte plán testů dodavatele zařízení, příslušnou specifikaci svařování nebo kvalifikovanou referenční tabulku.
Zvyšte přívod tepla v řízených krocích. Neměňte současně proud, čas a sílu. Po každé úpravě zaznamenejte:
- Svařovací proud;
- Doba svařování;
- Síla elektrody;
- Doba zmáčknutí a přidržení;
- Stav hrotu elektrody;
- Vzhled povrchu;
- Velikost nugetu nebo tlačítka;
- Výsledek destruktivního testu.
Cílem je najít stabilní rozmezí mezi neúplným splynutím a vyloučením-ne pouze jedním nastavením, které vytvoří jeden přijatelný vzorek.
Krok 5: Ověřte procesní okno
Po vytvoření přijatelného centrálního nastavení otestujte kolem něj řízené variace.
Vyhodnoťte například, zda svary zůstávají přijatelné, když:
- Proud je mírně nad nebo pod cílem;
- Síla elektrody se mění v rámci tolerance stroje;
- Elektroda dokončila část své očekávané výrobní životnosti;
- Materiál pochází z jiné schválené šarže;
- Výroba probíhá zamýšleným cyklem.
Proces s použitelným operačním oknem je spolehlivější než ten, který funguje pouze při jednom úzkém nastavení.
Odkaz na parametr bodového svařování nerezové oceli
Následující tabulka vysvětluje, jak proces upravit. Nejedná se o univerzální svařovací plán.
| Stav procesu | Proud | Čas svařování | Síla elektrody | První položka k ověření |
|---|---|---|---|---|
| Malý nuget bez rozstřiku | Může být příliš nízká | Může být příliš krátký | Může být příliš vysoká | Povrchový kontakt a skutečný proud |
| Těžké vyloučení | Může být příliš vysoká | Může být příliš dlouhý | Může být příliš nízká | Součást lícuje-a síla elektrody |
| Hluboké odsazení | Může být příliš vysoká | Může být příliš dlouhý | Může být nadměrný | Průměr čela elektrody |
| Přilepení elektrody | Často nadměrné teplo | Často přehnané | Může být nestabilní | Chlazení a materiál elektrod |
| Variabilní pevnost svaru | Může být nestabilní | Závisí-na ovladači | Může být nestabilní | Povrch, vyrovnání a opotřebení elektrody |
| Jedna strana se přehřívá | Nevyváženost proudové cesty | Obvykle to není první příčina | Možná nerovnoměrná síla | Zarovnání elektrod a{0}}na sebe |
Konečné nastavení by mělo být přijato podle výkresu, zákaznické specifikace nebo platné normy odporu{0}}svařování.
Běžné vady bodového svařování nerezové oceli
Slabý nebo neúplný svar
Slabý svar může být způsoben:
- Nedostatečný proud nebo doba svařování;
- Nadměrná plocha čela elektrody;
- Nedostatečný mechanický kontakt;
- Nadměrná síla elektrody pro zvolený tepelný příkon;
- Povrchy kontaminovaných materiálů;
- Směrování proudu blízkými svary;
- Opotřebené kabely nebo elektrické spoje.
Nezvyšujte proud okamžitě. Nejprve zjistěte, zda stroj dodává naprogramovaný proud a zda se díly správně dotýkají.
Nadměrný rozstřik nebo vypuzení
K vypuzení dochází, když roztavený kov uniká z rozhraní svaru.
Mezi běžné příčiny patří:
- Nadměrný proud;
- Nadměrná doba svařování;
- Nedostatečná nebo nestabilní síla elektrody;
- Špatná část-sedí;
- Špatně zarovnané elektrody;
- Malá nebo poškozená plocha elektrody;
- Znečištění mezi listy.
Pokud se rozstřik objeví náhle po stabilní výrobě, před přepsáním svařovacího programu zkontrolujte elektrody, dávku materiálu a přípravek.
Hluboké prohloubení elektrody
Odsazení může být ovlivněno:
- Nadměrný přívod tepla;
- Nadměrná síla;
- Příliš malé hroty elektrod;
- Změkčené nebo přehřáté elektrody;
- nedostatečné chlazení;
- Tenký plech pod silnou protilehlou komponentou.
Určité vtlačení je normální při odporovém bodovém svařování. Přijatelná úroveň by měla být definována požadavky na vzhled a rozměry součásti.
Odbarvení povrchu
Teplotní nádech kolem svaru může naznačovat nadměrné šíření tepla, nedostatečné chlazení nebo znečištění povrchu. Změna barvy sama o sobě nedokazuje, že vnitřní spoj je vadný, ale může být nepřijatelný pro viditelné součásti nebo produkty citlivé na korozi-.
Ke stanovení kvality svaru použijte mechanické testování a v případě potřeby metalografickou kontrolu.
Lepení elektrody
Přilepení elektrody může být způsobeno nadměrným teplem na rozhraní elektrody-k{1}}vrstvě, kontaminovanými povrchy, nevhodným materiálem elektrody nebo nedostatečným chlazením vodou.
Opakované lepení poškozuje povrch a mění čelo elektrody, což vede k dalším variacím. Zastavte výrobu a opravte příčinu namísto dalšího zvyšování frekvence převazování elektrod.
Nekonzistentní pevnost svaru
Když identické nastavení stroje poskytuje různé výsledky, zkontrolujte neřízené proměnné:
Změna tloušťky nebo třídy plechu;
- Změny v povrchové úpravě;
- Kontaminace olejem nebo oxidem;
- Opotřebení elektrod;
- Teplota a průtok chladicí vody-;
- kolísání-tlaku vzduchu;
- Pohyb přípravku;
- Odpor kabelu nebo sekundárního-obvodu;
- Svařování příliš blízko k existujícímu svaru.
Jak by se měly kontrolovat bodové svary z nerezové oceli?
Samotná vizuální kontrola nemůže potvrdit pevnost svaru. Svar může vypadat čistě, zatímco má poddimenzovaný vnitřní nuget.
V závislosti na komponentě může kontrola zahrnovat:
- Testování odlupování;
- Testování dlátem;
- tahové-testování ve smyku;
- testování křížového{0}}napětí;
- měření svařovacího tlačítka;
- Metalografická kontrola průřezu-;
- Měření vtisku;
- Ultrazvuková kontrola pro-kritickou velkoobjemovou výrobu.
Přijetí tlačítka Nugget nebo Weld- by se mělo řídit příslušným výkresem zákazníka, postupem svařování nebo normou. Vyvarujte se použití jednoho vzorce na každou kombinaci třídy a tloušťky nerezové oceli.
Výrobní záznamy by měly obsahovat schválený svařovací plán,{0}}nahromadění materiálu, specifikaci elektrod, zkušební metodu a{1}}interval údržby elektrod.
AC nebo MFDC: Která bodová svářečka je lepší pro nerezovou ocel?
Stroje AC i MFDC mohou svařovat nerezovou ocel. Výběr závisí na složitosti dílu, požadované konzistenci, objemu výroby a požadavcích na automatizaci.
Střídavý bodový svařovací stroj
AC bodová svářečka může být vhodná pro:
- Přímé spoje plechů-;
- Relativně široká procesní okna;
- Mírné objemy výroby;
- Aplikace s méně náročným monitorováním procesů;
- Projekty, kde jsou náklady na vybavení primárním hlediskem.
Bodová svářečka MFDC
Bodové svařovací zařízení MFDC poskytuje rychlou regulaci proudu a téměř -stejnosměrný výstup. Často se vybírá pro:
- Tenké nerezové součásti;
- velkoobjemová{0}}výroba;
- Více{0}}vrstvé nebo nerovnoměrné-skládání;
- Aplikace vyžadující snížený rozstřik;
- Automatizované svařovací stanice;
- Programy vyžadující aktuální sledování a záznam dat;
- Díly s relativně úzkým svařovacím oknem.
Technologie MFDC nevylučuje potřebu správné síly, nástrojů a údržby elektrod. Jeho hlavní výhodou je přesnější a opakovatelné řízení dodávky energie.
Zjistěte více o řadě bodových svařovacích strojů HAIFEI a specializované bodové svářečce nerezové oceli.
Často kladené otázky o strojích pro bodové svařování
Otázka: Je nerezová ocel 304 vhodná pro bodové svařování?
Odpověď: Ano. 304 nerezová ocel se běžně spojuje odporovým bodovým svařováním. Proud, čas, síla a geometrie elektrody musí být přizpůsobeny tloušťce plechu a konstrukci spoje.
Otázka: Lze bodově svařovat nerezovou ocel 316?
Odpověď: Ano. 316 a nerezovou ocel 316L lze bodově svařovat. Procesní testování je stále vyžadováno, protože stav materiálu, povrchová úprava a vrstvení plechů-ovlivňují svařovací okno.
Otázka: Je třeba před bodovým svařováním vyčistit nerezovou ocel?
Odpověď: Oblast svařování by neměla obsahovat těžký olej, oxidy, zbytky leštění a jiné nečistoty. Způsob čištění nesmí zanechávat zbytky nebo výrazně měnit povrch plechu.
Otázka: Vyžaduje nerezová ocel větší svařovací proud než měkká ocel?
A: Ne nutně. Nerezová ocel má vyšší elektrický odpor a nižší tepelnou vodivost, takže může generovat dostatečné teplo s jinou kombinací proudu-a{2}}času. Přímé kopírování plánu z mírné-oceli se nedoporučuje.
Otázka: Co způsobuje rozstřik při bodovém svařování nerezové oceli?
Odpověď: Mezi běžné příčiny patří nadměrný proud, nadměrná doba svařování, nedostatečná síla, špatné usazení dílu{0}}, nesprávné vyrovnání elektrod, opotřebené hroty a kontaminace povrchu.
Otázka: Jak poznám, zda je bodový svar z nerezové oceli dostatečně pevný?
Odpověď: Použijte definovaný destruktivní nebo nedestruktivní test, jako je kontrola odlupováním, sekáním, tahem-smykem, příčným-tahem nebo-prohlídkou průřezu. Samotný vzhled povrchu nestačí.
Je třeba potvrdit právoBodové svařování nerezové oceliProces?
Pošlete HAIFEI svůj výkres obrobku, jakost nerezové oceli, tloušťku plechu, požadovanou pevnost svaru a cíl výroby. Naši inženýři mohou vyhodnotit spoj, zajistit svařování vzorků a doporučit vhodnou konfiguraci stroje a nástrojů.
Požádejte o zkoušku svařování vzorků z nerezové oceli