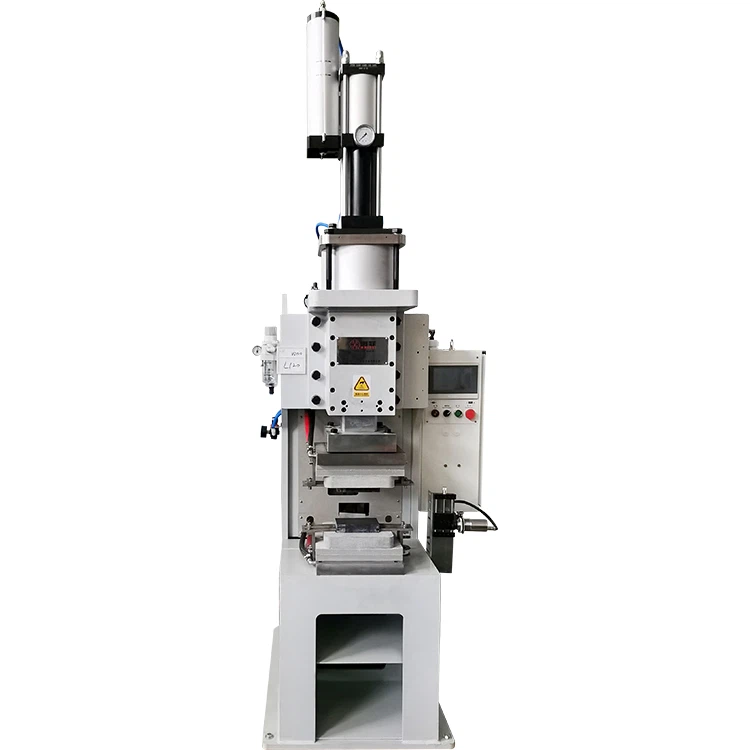
Velké-měděné přípojnice se široce používají v systémech distribuce energie, instalacích pro ukládání energie z obnovitelných zdrojů, bateriových sadách elektrických vozidel a těžkých-průmyslových zařízeních. Jako primární proud-nesoucí součásti jejich kvalita svařování přímo určuje stabilitu elektrické vodivosti, mechanickou integritu a dlouhodobou-provozní bezpečnost.
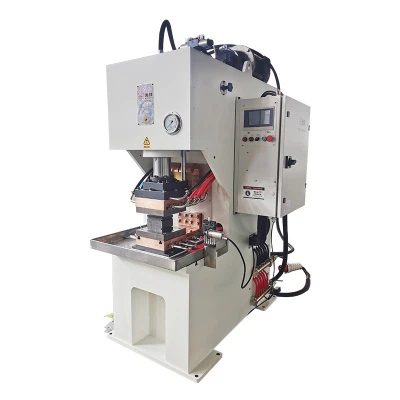
Při použití apolymerní difúzní svařovací strojpři svařování velkých měděných přípojnic se výrobci často setkávají s problémy, jako je neúplné místní lepení, nedostatek svaru na okrajích a nejednotné vnitřní struktury. Tyto problémy jsou způsobeny především vysokou tepelnou vodivostí mědi, velkými-rozměry průřezu a nerovnoměrným rozložením tlaku během procesu svařování.
Tato příručka se zaměřuje na hlavní cíl, kterým je dosažení jednotného, celoplošného-spojení u velkých měděných přípojnic. Nastiňuje praktické, implementační-strategie, které zahrnují přípravu, optimalizaci parametrů, úpravy procesů, údržbu zařízení a kontrolu kvality. Obsah je navržen tak, aby pomohl inženýrům, výrobním manažerům a týmům zásobování činit informovaná rozhodnutí při výběru a provozu adifuzní svařovací stroj.


1. Před-příprava před svařováním: Budování základů pro jednotné lepení
Při difuzním svařování rozhodují o dosažitelné kvalitě spojení přípravné kroky. U velkých měděných přípojnic významně ovlivňuje účinnost přenosu tepla a atomovou difúzi stav povrchu, přesnost upevnění a strategie předehřívání.
1.1 Přesná příprava povrchu k odstranění difúzních bariér
Měď snadno vytváří oxidové filmy, když je vystavena vzduchu. Tyto oxidové vrstvy působí jako difúzní bariéry a jsou jednou z hlavních příčin slabého spojení a neúplného spojení. Proto je před svařováním nezbytná standardizovaná příprava povrchu.
Mezi běžné a účinné způsoby přípravy patří:
- Mechanické broušení pomocí jemných brusných pásů nebo leštících kotoučů k odstranění oxidových vrstev až k vyčištění základního kovu
- Chemické čištění roztoky slabých kyselin k odstranění zbytkových oxidů
- Otírání bezvodým alkoholem k odstranění mastnoty a jemných částic
- Okamžité upnutí po přípravě, aby se zabránilo re-oxidaci
V průmyslové praxi se drsnost povrchu obvykle doporučuje v rozmezí Ra 0,8–1,6 μm, což poskytuje optimální rovnováhu mezi těsným kontaktem a účinnou difúzí.
1.2 Výběr správných přípravků pro zajištění rovnoměrného umístění a tlaku
U tlustých měděných přípojnic vede nedostatečná rovinnost upínače nebo nerovnoměrné rozložení tlaku často ke slabému spojení na okrajích. Toto je běžná hlavní příčina okrajových neslučitelných defektů-.
Mezi doporučené vlastnosti svítidla patří:
- Vysoká strukturální tuhost pro minimalizaci deformace pod tlakem
- Nastavitelné polohovací mechanismy pro různé velikosti přípojnic
- Rovinnost povrchu kontrolovaná v rozmezí ±0,02 mm
- Více{0}}bodové synchronizované rozložení tlaku
V aplikacích s přípojnicemi pro ukládání energie mohou vícebodová tlaková zařízení obvykle udržovat kolísání tlaku v rozmezí ±3 %, což výrazně zlepšuje konzistenci spojení.
1.3 Předehřev měděných přípojnic pro snížení tepelných ztrát
Měď má tepelnou vodivost přibližně 390–400 W/(m·K), mnohem vyšší než u většiny konstrukčních ocelí. V důsledku toho se při svařování rychle odvádí teplo, což může vést k nedostatečné teplotě jádra.
Předehřev snižuje teplotní gradienty a stabilizuje svařovací proces.
Doporučené parametry předehřevu:
- Teplota předehřívání: 150–350 stupňů
- Doba předehřívání: 10–30 minut v závislosti na tloušťce
- Způsob předehřívání: Předehřev pece nebo integrované moduly předehřívání stroje
Správné předehřátí může zlepšit rovnoměrnost teploty přibližně o 20–35 %, čímž se výrazně sníží vady hran -stavení.
2. Optimalizace základních parametrů: Řízení kritických proměnných
Difúzní svařování se opírá o kombinované účinky teploty, tlaku a času, které podporují atomovou difúzi přes rozhraní. Tyto tři parametry tvoří základ jednotného spojení.
2.1 Více{1}}zónová regulace teploty pro zajištění rovnoměrného pronikání tepla
Pro měděné přípojnice silnější než10 mm, jednozónové vytápění často nestačí k udržení jednotné vnitřní teploty. Důrazně doporučujeme více-zónové systémy regulace teploty.
Typický topný cyklus zahrnuje:
Fáze předehřívání
Teplota se postupně zvyšuje na přibližně60%–70%cílové úrovně. To snižuje tepelný šok a minimalizuje riziko deformace.
Stupeň vytápění
Teplota se stále zvyšuje podél kontrolovaného profilu rampy, dokud nedosáhne rozsahu difúzního svařování:
- Teplota svařování difúzí mědi:600-850 stupňů
- Doporučená přesnost teploty:v rozmezí ±5 stupňů
Holding Stage
Teplota je udržována na stabilní úrovni, což umožňuje vnitřní vyrovnání teploty a usnadňuje atomovou difúzi.
Více{0}}zónové synchronní vytápění může snížit kolísání vnitřní teploty nav rozmezí ±10 stupňů, což je nezbytné pro dosažení jednotné fúze napříč celým rozhraním.
2.2 Aplikace gradientního tlaku pro jednotný kontakt rozhraní
Tlak hraje kritickou roli při odstraňování povrchových mezer a zvyšování účinnosti difúze. U velkých měděných přípojnic je postupná aplikace tlaku účinnější než okamžité použití plného tlaku.
Mezi typické tlakové stupně patří:
| Fáze | Rozsah tlaku | Účel |
|---|---|---|
| Počáteční upnutí | 5–10 MPa | Odstraňte mezery |
| Stupeň vytápění | 10–20 MPa | Zvětšete kontaktní plochu |
| Holding Stage | 20–40 MPa | Podporujte šíření |
Pokud je tlak příliš nízký, difúze zůstává neúplná. Nadměrný tlak na druhé straně může způsobit deformaci nebo vytlačení materiálu. Proto,stabilita tlaku by v ideálním případě měla zůstat v rozmezí ±1 %, což je klíčová specifikace-kvalitního zařízení pro difúzní svařování.
2.3 Optimalizace doby zdržení pro zajištění úplné vnitřní difúze
Atomová difúze je-závislá na čase, což znamená, že doba udržení musí odpovídat tloušťce materiálu.
Typické odkazy na dobu držení:
| Tloušťka přípojnice | Doporučená doba držení |
|---|---|
| 5–10 mm | 20–40 minut |
| 10–20 mm | 40–70 minut |
| 20–30 mm | 70–120 minut |
Příliš dlouhé doby zdržení mohou vést k růstu zrn a ke snížení mechanických vlastností. K doladění-parametrů se doporučuje zkušební svařování.
3. Úpravy procesu: Řešení místních problémů s-jednotnou fúzí
I při optimalizovaných parametrech může jemné{0}}ladění procesu svařování výrazně zlepšit kvalitu spojování.
3.1 Pomoc ochranného plynu ke snížení oxidace
Měď při zvýšených teplotách rychle oxiduje. Tvorba oxidů snižuje účinnost difúze a kvalitu lepení. Zavedení ochranného plynu pomáhá minimalizovat oxidaci.
Mezi běžné ochranné plyny patří:
- Argon (Ar): Nejpoužívanější
- Dusík (N₂): Ekonomická alternativa
- Směsi-obsahující vodík: Používají se pro vysoce-výkonné aplikace
Prostředí ochranného plynu může snížit rychlost oxidace přibližně o60%–80%, zlepšení čistoty rozhraní.
3.2 Optimalizované rozložení vytápění pro rovnoměrné rozložení tepla
Nesprávné umístění ohřívače často způsobuje nerovnoměrné teplotní profily napříč velkými přípojnicemi.
Mezi doporučené postupy patří:
- Více{0}}zónové nezávislé ovládání topení
- Symetrické uspořádání ohřívače
- Synchronizovaná regulace výkonu
Tato opatření výrazně snižují lokální přehřívání nebo nedostatečné vytápění.
3.3 Řízené chlazení k prevenci vnitřních vad
Rychlé ochlazení může způsobit zbytkové napětí a mikrostrukturální defekty.
Doporučené strategie chlazení:
- Po svařování umožněte přirozené chlazení
- Během chlazení udržujte proudění ochranného plynu
- Vyhněte se metodám nuceného chlazení
Řízené chlazení může snížit úrovně zbytkového napětí o více než30%, což zlepšuje dlouhodobou-spolehlivost.
4. Kalibrace a údržba zařízení: Zajištění stabilního provozu
Ani pokročilé svařovací procesy nemohou kompenzovat nestabilní podmínky zařízení. Pravidelná údržba zajišťuje konzistentní výsledky svařování.
4.1 Periodická kalibrace teplotních a tlakových systémů
Regulátory teploty a tlakové senzory se mohou časem posunout.
Doporučené intervaly kalibrace:
- Systém regulace teploty: Každý3–6 měsíců
- Tlakové senzory: Každý6 měsíců
- Topné články: Pravidelná kontrola a výměna v případě poškození
Přesné řídicí systémy zajišťují opakovatelný svařovací výkon.
4.2 Údržba elektrod a přípravků pro spolehlivý kontakt
Oxidované nebo opotřebované součásti zvyšují kontaktní odpor a narušují rozložení tlaku.
Mezi údržbová opatření patří:
- Odstranění usazenin oxidů
- Renovace opotřebovaných povrchů
- Pravidelně kontrolujte rovinnost svítidla
Tyto postupy mohou přibližně snížit kolísání kontaktního odporu20%–40%.
4.3 Kontrola plynových a izolačních systémů
Únik plynu a poškozená izolace zvyšují tepelné ztráty a snižují účinnost.
Rutinní kontroly by měly zahrnovat:
- Integrita těsnění plynového potrubí
- Stav izolačního materiálu
- Výkon těsnění komory
Účinná izolace může snížit spotřebu energie10%–25%.
5. Provozní standardy a kontrola kvality: Konečná záruka
Důsledný provoz a přísné kontrolní protokoly zajišťují stabilní kvalitu výroby.
5.1 Standardizované operační postupy pro snížení lidských chyb
Odbornost operátora přímo ovlivňuje kvalitu svařování. Standardní operační postupy (SOP) pomáhají udržovat konzistenci.
Mezi typické prvky SOP patří:
- Kontrolní seznam před-kontroly svařování
- Standardní upínací sekvence
- Pokyny pro nastavení parametrů
- Zveřejněte-dokumentaci svařování
Dobře{0}}vyškolení operátoři mohou snížit variabilitu procesu o více než30%.
5.2 Komplexní testování kvality pro konzistenci šarže
Před -výrobou v plném rozsahu se důrazně doporučuje zkušební svařování a ověření.
Mezi běžné metody kontroly patří:
- Vizuální kontrola jednotnosti
- Ultrazvukové testování (UT) na vnitřní defekty
- Radiografické testování (RT) pro hodnocení struktury
- Zkoušky pevnosti ve smyku pro mechanické ověření
Ve vysoce-spolehlivých elektrických systémechpevnost spoje musí typicky dosahovat 80 %–95 % pevnosti základního materiálu, což z něj činí kritické měřítko kvality.
6. Jak vybrat správný difúzní svařovací stroj pro velké měděné přípojnice
U společností, které plánují investovat do zařízení pro difúzní svařování, vede zaměření pouze na cenu často k dlouhodobé-neefektivitě. Rozhodujícími faktory jsou výkonnost a stabilita procesu.
6.1 Klíčové technické specifikace k vyhodnocení
Doporučené specifikace při výběru vybavení:
| Parametr | Doporučený rozsah |
|---|---|
| Přesnost teploty | V rozmezí ±5 stupňů |
| Přesnost tlaku | V rozmezí ±1 % |
| Počet topných zón | Větší nebo rovno 3 zónám |
| Maximální tlaková kapacita | Větší nebo rovno 40 MPa |
| Řídící systém | Programovatelné profily |
Tyto parametry přímo ovlivňují schopnost spolehlivě svařovat velké měděné přípojnice.
6.2 Posouzení flexibility a schopnosti budoucího rozšíření
Průmyslová odvětví, jako je skladování energie a výroba elektromobilů, často vyžadují přizpůsobení novým specifikacím produktů.
Mezi hlavní úvahy patří:
- Kompatibilita s různými velikostmi přípojnic
- Rozšiřitelnost pro automatizační moduly
- Funkce protokolování dat a sledovatelnosti
Zařízení se škálovatelnými možnostmi pomáhá snížit budoucí náklady na upgrade.
6.3 Výběr dodavatele se silnou technickou podporou
Pro aplikace difuzního svařování nestačí pouze zařízení. Schopnost technické podpory je stejně důležitá.
Doporučené vlastnosti dodavatele:
- Schopnost poskytovat vedení procesu svařování
- Dostupnost služeb zkušebního svařování
- Dlouhodobá-podpora údržby
- Osvědčené případy průmyslových aplikací
Tyto faktory často určují skutečnou hodnotu životnosti zařízení.
FAQ
Otázka: Jaký je nejčastější problém při difúzním svařování velkých měděných přípojnic?
Odpověď: Nejběžnějším problémem je neúplné spojení v místních nebo okrajových oblastech, obvykle způsobené nerovnoměrným rozložením teploty nebo nedostatečným tlakem.
Otázka: Jaká tloušťka měděných přípojnic je vhodná pro difúzní svařování?
Odpověď: Difuzní svařování je obvykle vhodné pro měděné přípojnice v rozsahu od5–30 mm, s10–25 mmje nejběžnějším rozsahem.
Otázka: Jak můžete určit, zda je difúzní svar měděné přípojnice přijatelný?
Odpověď: Obvykle se dosáhne kvalifikovaného svaru80%–95%pevnosti základního materiálu a prošel nedestruktivním testováním bez vnitřních defektů.
Q: Jaké jsou nejdůležitější parametry při výběru difuzního svářecího stroje?
Odpověď: Přesnost teploty, stabilita tlaku a schopnost více{0}}zónového ohřevu jsou nejdůležitější technické parametry.
Otázka: Je pro difúzní svařování měděných přípojnic vyžadován ochranný plyn?
A: I když to není vždy povinné, ochranný plyn výrazně snižuje oxidaci a zlepšuje konzistenci svaru.
Závěr: Jednotná fúze vyžaduje systematický přístup
Dosažení jednotného spojení při difúzním svařování velkých měděných přípojnic není závislé na jediném parametru. Místo toho vyžaduje koordinovanou optimalizaci materiálů, procesů, zařízení a provozní disciplíny.
Od přípravy povrchu po kontrolu parametrů, od údržby zařízení po kontrolu kvality, každý krok přispívá ke konečnému lepení. Pro výrobce, kteří pracují s měděnými přípojnicemi s velkým průřezem, -výběrem adifuzní svařovací strojs přesnou regulací teploty, více{0}}možností ohřevu ve více zónách a stabilním řízením tlaku-v kombinaci se standardizovanými svařovacími postupy-může výrazně zlepšit konzistenci a dlouhodobou-spolehlivost.
Díky pečlivé kontrole parametrů a neustálému zdokonalování procesu se jednotná celoplošná fúze stává dosažitelným a opakovatelným výsledkem, který podporuje stabilní přenos energie a spolehlivý výkon v náročných elektrických a energetických systémech.
Získejte cenovou nabídku zdarma!