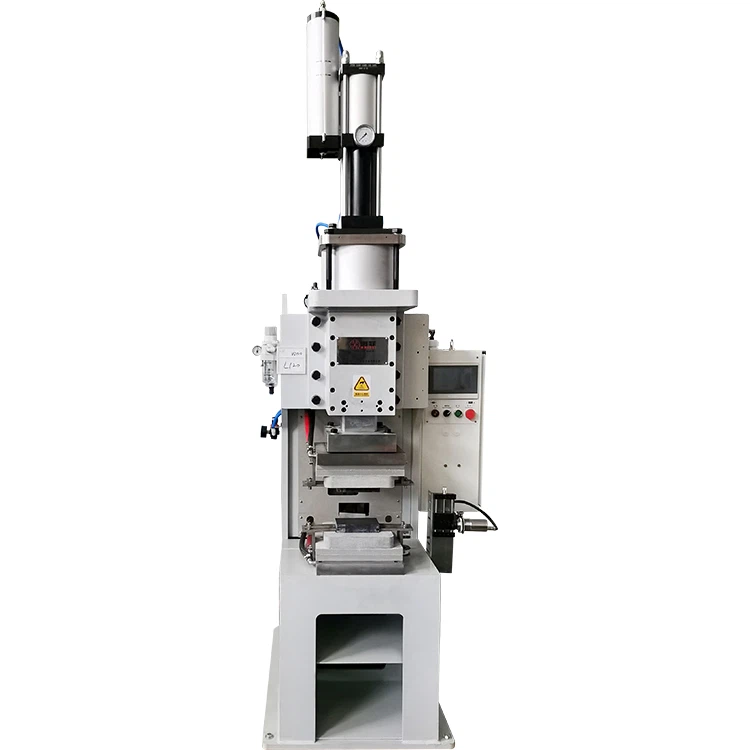
Úvod: Skutečný případ posunu o 0,1 mm způsobující 28násobný nárůst zmetkovitosti
Nová továrna na díly pro energetická vozidla utrpěla během tří měsíců ztráty kvality ve výši 12 milionů CNY kvůli skrytému posunu snímače o 0,1 mm v maticiprojekční svařovací stroj, což způsobilo, že výška svaru závěsné sestavy překročila tolerance. Údaje z výzkumného institutu Hexagon Metrology Research Institute ukazují, že posuny snímačů představují 37 % problémů s kvalitou při selhání svařovacích strojů pro projekci matic, přesto je do svých denních kontrolních seznamů zařazuje pouze 12 % společností. Tento přehlížený detail se stává neviditelným zabijákem, který omezuje kvalitu svařování.
I. Tři hlavní příčiny posunu senzoru
1. Chronický posun způsobený mechanickými vibracemi?
- Under continuous operation, high-frequency vibration (>15Hz) v maticiprojekční svařovací strojezpůsobuje mikronovou-deformaci montážní základny senzoru:
- Denní zdvih přibližně. 0.02-0.05 mm (data laserového interferometru)
- Posun může přesáhnout 0,3 mm po 200 kumulativních provozních hodinách
- Skutečné měření od výrobce domácích spotřebičů: Čtvrtletní posun snímače snížen z 0,25 mm na 0,03 mm po přidání anti-vibračních podložek.
2. Zkreslení polohy v důsledku tepelné roztažnosti?
Koeficienty tepelné roztažnosti komponent snímače:
| Komponent | Koeficient expanze (μm/stupeň ·m) |
|---|---|
| Držák z hliníkové slitiny | 23.6 |
| Sonda z nerezové oceli | 16.0 |
- Případ: Ve vojenské dílně byla referenční poloha snímače posunuta o 0,12 mm s kolísáním okolní teploty o 15 stupňů.
3. Lidská chyba z nesprávné údržby?
- Installation angle deviation (>0,5 stupně ) z neprofesionální demontáže/montáže
- Změna drsnosti povrchu sondy (hodnota Ra zvýšena z 0,4 na 1,6 μm) v důsledku čistší koroze
- Lekce: Ne-standardní operace v továrně na autodíly zvýšily chybu detekce senzoru 3,8krát.
II. Čtyřnásobná kvalita katastrofa vyvolaná posunem
1. Ztráta přesnosti svařovací polohy?
- Když ořechprojekční svařovací strojposun snímače 0,1 mm:
- Rovinná chyba polohování se zesílí na 0,35 mm (trigonometrický výpočet)
- Způsobuje posunutí nugetu promítacího svaru až o 30 % průměru bodu
- Údaje: Podnik s vodicími kolejnicemi výtahu zvýšil po kalibraci snímače rychlost průchodu polohy svařování z 82 % na 99,6 %.
2. Ztráta přesnosti regulace tlaku?
Vliv posunu tlakového senzoru na kvalitu svařování:
| Částka směny | Skutečná tlaková odchylka | Změna průměru nugetu |
|---|---|---|
| 0,05 mm | ±8% | ±12% |
| 0,2 mm | ±22% | ±35% |
- Pouzdro: Kalibrace tlaku u nového pouzdra energetického akumulátoru výrobce optimalizoval standardní odchylku svařovací síly od ±25 % do ±3 %.
3. Špatný úsudek detekčního systému?
- Chyby detekce způsobené posunem snímače posunutí:
- Míra falešné detekce zvýšena na 15 % (původně 0,5 %)
- Pravděpodobnost chybějících nebezpečných závad se zvýšila 7x
- Praxe: Továrna na bílé zboží snížila míru chybného úsudku na 0,03 % pomocí ověřovacího mechanismu s duálním-senzorem.
4. Kaskádové selhání zařízení?
- Sekundární katastrofy způsobené posunem senzoru:
- Abnormální rychlost opotřebení hrotu elektrody zrychlená o 300 %
- Míra selhání přetížení servomotoru zvýšena 8x
- Záznamy o údržbě od společnosti stavebních strojů: Údržba senzorů prodloužená MTBF zařízení ze 400 hodin na 1500 hodin.
III. Pět technických opatření pro přesnou prevenci a kontrolu
1. Konstrukce tří-kalibračního systému?
- Maticeprojekční svařovací strojstandardy kalibrace senzoru:
- Denní rychlá kalibrace (za směnu, přesnost ±0,02 mm)
- Pravidelná přesná kalibrace (týdně, detekce laserového trackeru)
- Roční kalibrace sledovatelnosti (třetí-metrologická instituce)
- Výsledek: Po implementaci v továrně na automobilové díly se počet{0}}incidenčních problémů souvisejících s kvalitou senzorů snížil o 91 %.
2. Aplikace inteligentního kompenzačního systému?
- Technické parametry kompenzace posunu v reálném čase:
- vzorkovací frekvence 1000Hz
- Přesnost kompenzace úrovně 0,001 mm
- Dynamická korekce dokončena během 5 ms
- Případ aplikace: Systém kompenzace řízený kolísání polohy svařování v rozmezí ±0,01 mm v leteckém a kosmickém podniku.
3. Instalace zařízení pro monitorování prostředí?
- Doporučená konfigurace:
- Teplotní senzor (přesnost ±0,5 stupně)
- Monitor vibrací (rozlišení 0,01 g)
- Humidity alarm (>60% RH预警 varování)
- Skutečné měření: Monitorování prostředí snížilo teplotní posun o 76 % u společnosti zabývající se přesnou elektronikou.
4. Systém preventivní údržby?
Kontrolní seznam údržby snímače projekce matic svařovacího stroje:
| Položka údržby | Standardní cyklus | Detekční nástroj |
|---|---|---|
| Kontrola těsnosti instalace | 8 hodin | Momentový klíč (5N·m) |
| Povrchové čištění | 24 hodin | Boroskop z optických vláken |
| Přehled referenční pozice | 168 hodin | Laserový senzor posunu |
5. Duální redundantní senzorový systém?
- Příklad konfigurace z nového energetického podniku:
- Hlavní senzor: Vysoce přesný{0}}laserový měřič vzdálenosti (rozlišení 0,1 μm)
- Pomocný senzor: Kontaktní sonda (opakovatelnost ±0,5μm)
- Systém automaticky vypíše střední hodnotu
- Dosažený nulový rekord v chybném úsudku po dobu 18 po sobě jdoucích měsíců po implementaci.
【Porovnání přínosů prevence】
| Typ měření | Před-impl. Poruchovost | Příspěvek-Impl. Poruchovost | Udržovat. Sdílení nákladů |
|---|---|---|---|
| Základní kalibrace | 12.7% | 3.2% | 0.8% |
| Intelligent Comp. | 8.9% | 0.4% | 1.5% |
| Redundantní systém | 5.3% | 0.06% | 2.2% |
【Závěr: Obranná revoluce milimetrové{0}}přesnosti】
V oblasti svařování projekcí matic může posun snímače o 0,1 mm spustit řetězový kolaps systému kvality. Vybudováním trojitého ochranného systému „monitorovací-kompenzační-ochrany mohou společnosti potlačit poruchovost-senzorů pod 0,5 %. Praxe od přední společnosti zabývající se domácími spotřebiči ukazuje: roční investice 120 000 CNY do údržby senzorů může zabránit ztrátě kvality více než 6 milionů CNY. To nás varuje: v éře chytré výroby se schopnost řídit mikroskopický stav zařízení stává novým měřítkem, které odlišuje průměrnost od dokonalosti.