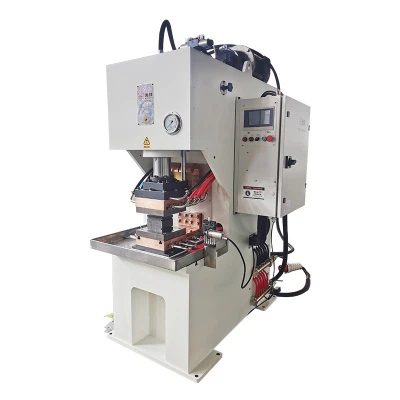
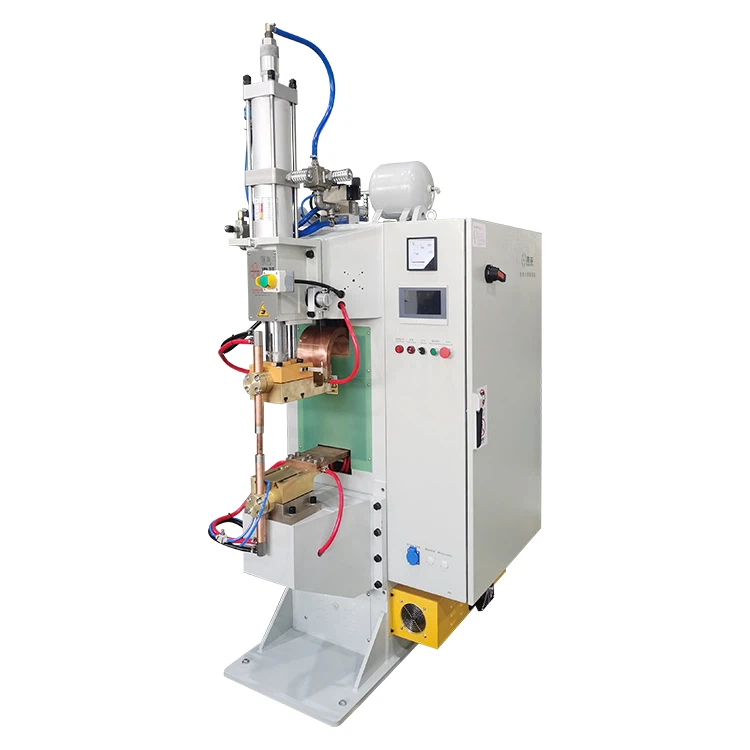
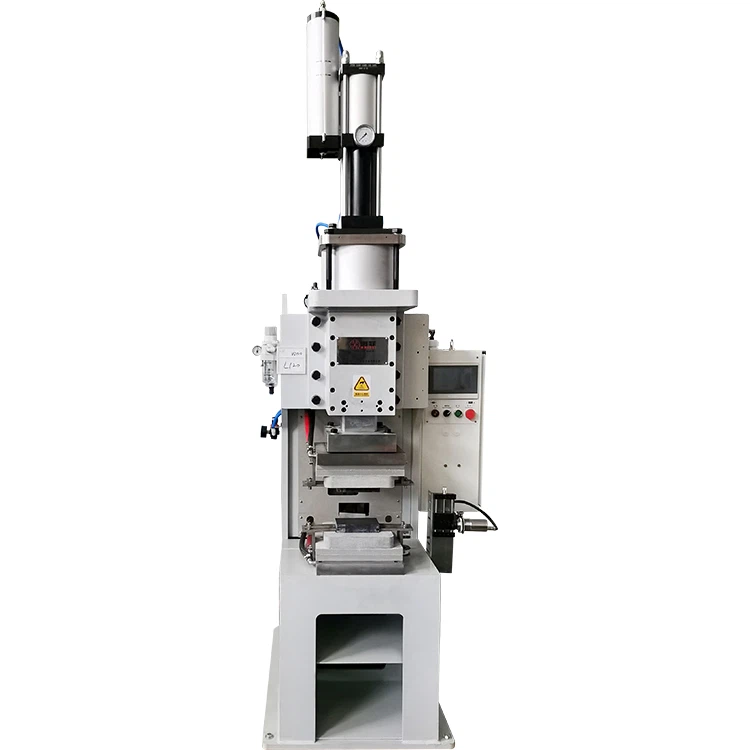
V oblastech, jako je automobilová výroba, montáž domácích spotřebičů a mechanické zpracování, je technologie svařování projekcí matic široce používána díky svým účinným a spolehlivým spojovacím charakteristikám. Jako základní zařízení pro tento proces jestředofrekvenční bodový svařovací stroj, se svým přesným řízením proudu a schopností rychlé odezvy se stal klíčovým faktorem pro dosažení vysoce-kvalitního projekčního svařování. Tento článek bude systematicky analyzovat výhody a nevýhody svařování výstupkem matice z technického hlediska a ponoří se do toho, jakstředofrekvenční bodové svařovací strojeoptimalizovat procesní úzká místa prostřednictvím technologických inovací a poskytovat praktické reference pro průmysl.
I. Hlavní výhody svařování výstupkem matice
Svařování výstupků matice je proces, který využívá před{0}}vytvarované výstupky na povrchu matice nebo obrobku a využívá odporové teplo k roztavení těchto výstupků a vytvoření spojení. Ve srovnání s tradičními metodami svařování jsou jeho výhody výraznější, když je zmocněnstředofrekvenční bodové svařovací stroje:
- Vysoká účinnost a kompatibilita s automatizací
Krátká doba svařování jedním-bodem:Při použití astředofrekvenční bodový svařovací stroj, svařovací cyklus lze zkrátit na 0,3-0,8 sekundy, což zvyšuje účinnost více než 5krát ve srovnání s běžným obloukovým svařováním. Například automobilová výrobní linka může dokončit 1200 svarů matic za hodinu.
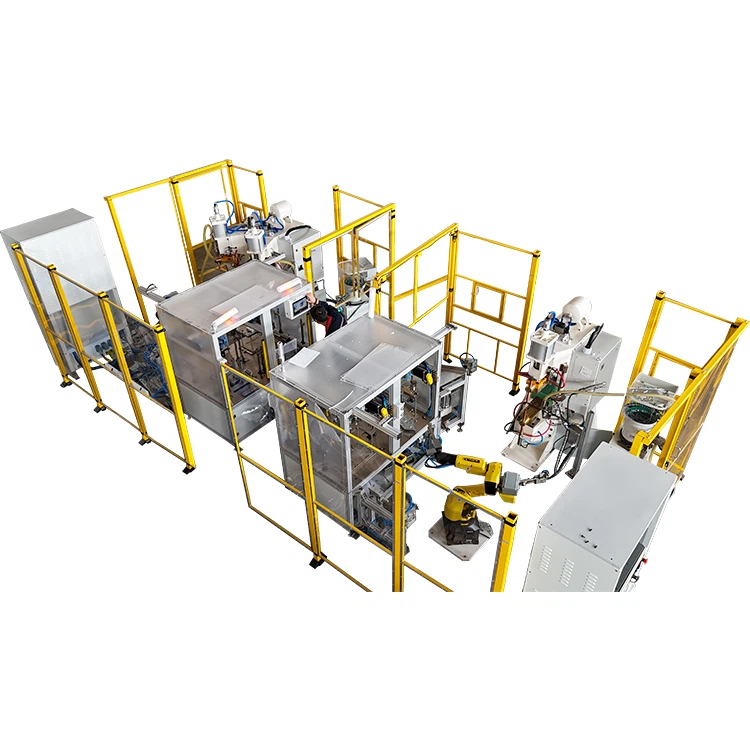
- Bezproblémová integrace s výrobními linkami:Zařízení podporuje integraci s robotickými rameny a dopravníkovými pásy, což umožňuje bezobslužnou výrobu a snižuje náklady na pracovní sílu o 60 %.
- Síla a konzistence spojení
Vynikající mechanické vlastnosti:Design projekce soustřeďuje teplo do lokalizované oblasti, čímž snižuje tepelně-ovlivněnou zónu (HAZ) v základním kovu o 40 %. Pevnost svaru v tahu může dosáhnout 800 MPa (ekvivalent 1,5krát větší než u běžných šroubů).
- Výnos přesahuje 99 %:Režim řízení konstantního proudu (CC).středofrekvenční bodové svařovací strojedokáže automaticky kompenzovat kolísání napětí a zajišťuje stabilní kvalitu svaru pro každou dávku.
- Adaptabilita materiálu a cenové výhody
Kompatibilní s odlišnými kovy:Úpravou tvaru vlny proudu lze dosáhnout spolehlivého spojení mezi ocelovými maticemi a deskami z hliníkové slitiny nebo měděnými substráty.
- Šetří náklady na spotřební materiál:Není potřeba svařovací drát nebo tavidlo; náklady na svarový bod jsou pouze-třetinové v porovnání se svařováním svorníků.
II. Technická omezení a výzvy při svařování maticemi
Navzdory významným výhodám tento proces stále čelí následujícím bolestivým bodům, kteréstředofrekvenční bodové svařovací stroje postupně pomáhají prorazit:
- Vysoký práh návrhu procesu
Přísné požadavky na přesnost projekce:Chyby výšky projekce musí být kontrolovány v rozmezí ±0,05 mm; jinak jsou pravděpodobné studené svary. Kvůli značným výkyvům proudu mají tradiční svářečky střídavého proudu často zmetkovitost 5 % až 8 %, zatímcostředofrekvenční bodové svařovací strojemůže snížit zmetkovitost pod 0,5 % přesným vstupem energie.
- Krátká životnost elektrody:Při svařování pozinkovaných plechů páry zinku znečišťují elektrodu. Běžné vybavení vyžaduje úpravu elektrod každých 2000 svarů, ale při použití vodou-chlazených kompozitních elektrodstředofrekvenční bodové svařovací stroje to může rozšířit na 10 000 svarů.
- Investice do zařízení a náklady na údržbu
Vysoká počáteční investice:200 kVAstředofrekvenční bodový svařovací strojstojí přibližně 150 000 - 250 000 CNY, což je 2–3krát více než cena klimatizačního zařízení.
- Složitá technická údržba:Přesné komponenty, jako jsou invertorové moduly a proudové senzory, vyžadují pravidelnou kalibraci, což vyžaduje vyšší profesionální dovednosti operátorů.
- Omezení aplikačního scénáře
Svařování tenkých plechů náchylné k popálení-Prostřednictvím:U plechů tenčích než 0,8 mm tradiční projekční svařování snadno propálí obrobek. Funkce multi-pulzní kontrolystředofrekvenční bodové svařovací strojemůže přivádět proud ve stupních a úspěšně prodloužit minimální tloušťku svařitelného plechu na 0,5 mm.
- Prostorová omezení:Na jedné straně obrobku musí být vyhrazen prostor pro provoz elektrody, což představuje výzvu pro svařování složitých konstrukčních dílů.
III. Technologické průlomové cesty pro středofrekvenční bodové svařovací stroje
Řešení výše uvedených bolestivých bodů,středofrekvenční bodové svařovací strojeoptimalizujte proces svařování matice pomocí následujících technologických inovací:
- Inteligentní systém přizpůsobení parametrů
Zařízení vybavená algoritmy AI dokáže automaticky identifikovat tloušťku obrobku a stav povrchu, dynamicky upravovat proud (5kA-25kA) a dobu tlaku (10ms-500ms). Testovací data od společnosti vyrábějící domácí spotřebiče ukazují, že tento systém zkrátil dobu ladění ze 2 hodin na 10 minut.
- Vícestupňová{0}}technologie řízení energie
Energie je distribuována do čtyř fází (viz obrázek 2): stlačování, předehřívání, svařování a temperování.
- Stupeň stlačení:10% proudu pro odstranění mezer v obrobku.
- Fáze předehřívání:30% proudu pro změkčení kovového povrchu.
- Fáze svařování:100% proud pro roztavení projekce.
- Temperační fáze:50% proud pro snížení vnitřního napětí.
- Tato technologie zvyšuje rychlost průchodu svařování u potažených materiálů (např. pozinkované ocelové plechy) ze 70 % na 95 %.
- Modulární design a modernizace pro úsporu energie
Dělená struktura:Oddělení transformátoru od hlavní jednotky snižuje nároky na zařízení o 30 % a přizpůsobuje se tak úzkému dílenskému prostředí.
- Systém rekuperace energie:Střídač dodává přebytečnou elektrickou energii zpět do sítě, čímž snižuje spotřebu energie o 18 % a splňuje ekologické výrobní standardy.
IV. Průmyslové aplikace a poradenství při výběru
Typické aplikační scénáře
- Svařování podvozků automobilů:Připojení matic M10 k 3 mm vysokým-ocelovým plechům pomocí špičkového proudu 25 kA zstředofrekvenční bodový svařovací stroj, dosahující smykové síly přesahující 45 kN.
- Montáž fotovoltaického držáku:Přivařování matic z nerezové oceli k 2mm držákům z hliníkové slitiny pomocí duálního{1}}pulsního režimu, aby se zabránilo přehřátí a deformaci hliníku.
- Klíčové ukazatele výběru zařízení
Aktuální přesnost:Preferujte modely s chybou menší nebo rovnou ±1,5 %.
- Rozsah síly elektrody:Doporučený rozsah 200N-6000N pro různé velikosti matic.
- Datové rozhraní:Podpora protokolu Modbus TCP/IP pro snadnou integraci do systémů MES.
V. Budoucí vývojové trendy
- Deep Process-Propojení zařízení:Vyvinout specializované balíčky parametrů projekčního svařování; uživatelé zadávají materiál a tloušťku pro automatické generování svařovacích programů.
- Technologie předpovědi defektů:Analyzujte průběhy proudu, abyste předem předpověděli rizika studených svarů, čímž dosáhnete nulové-výroby vad.
- Ultra-vysoko{1}}rychlostní svařování:Další generacestředofrekvenční bodové svařovací strojeOčekává se, že polovodiče na bázi karbidu křemíku (SiC) zkrátí svařovací cyklus na 0,1 sekundy.
Závěr
Technologie projekčního svařování matic se díky své účinnosti a cenovým výhodám stala nepostradatelným procesem v moderní výrobě. Inteligentní upgradystředofrekvenční bodové svařovací strojeneustále prolamuje hranice svých aplikací. Prostřednictvím přesné regulace energie, vícestupňových svařovacích strategií a modulárního designu zařízení mohou společnosti nejen překonat nevýhody tradičního projekčního svařování, ale také dosáhnout trojnásobné optimalizace kvality, účinnosti a nákladů. V budoucnu, s integrací nových materiálů a procesů,středofrekvenční bodové svařovací strojeuvolní inovativní hodnotu ve více oblastech.